






Usinagem CNC de Precisão para Sensores: Materiais, Tolerâncias, e O que Esperar
A usinagem CNC de precisão para sensores produz carcaças de tolerância apertada, Corpos de sonda, e suportes de montagem feitos de materiais como alumínio 6061-T6, Aço inoxidável 316L, e PEEK. Typical tolerances range from ±0.005mm to ±0.02mm. É o processo mais confiável para componentes de sensores de baixo e médio volume, onde a precisão dimensional afeta diretamente o desempenho.
O que é usinagem CNC de precisão para sensores?
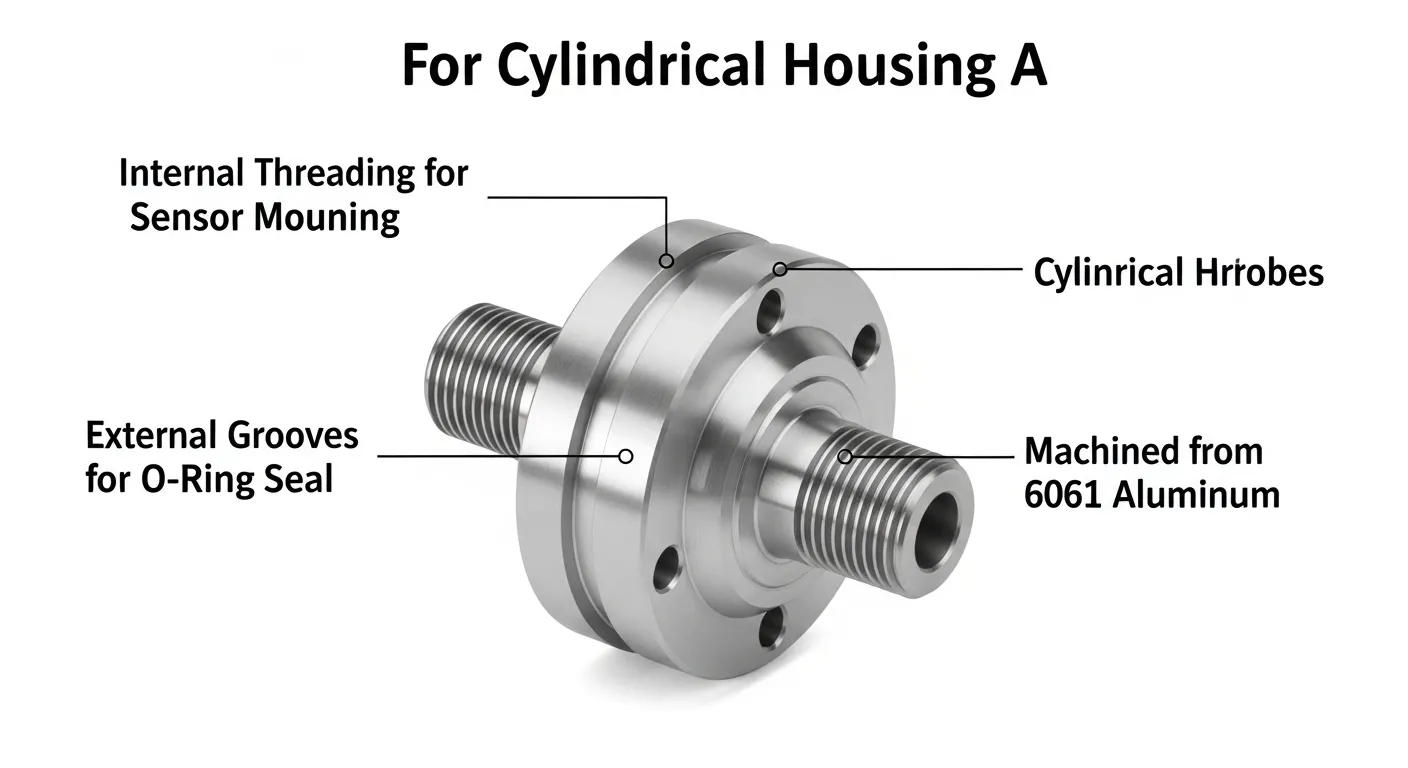
A usinagem CNC de precisão para sensores significa cortar peças de metal ou plástico com tolerâncias extremamente rígidas para que funcionem corretamente dentro de um conjunto de sensores. A bore that's 0.02mm off-center misaligns the piezoelectric element. Uma face de vedação muito áspera permite que o fluido passe pela junta. Na fabricação de sensores, Precisão dimensional não é uma preferência de qualidade. É um requisito funcional.
A usinagem CNC lida melhor com isso do que qualquer outro processo em volumes baixos a médios. 5-axis milling centers like the DMG Mori DMU 50 can hold ±0.005mm on critical features, que a fundição e a impressão 3D não conseguem igualar sem operações secundárias caras.
Na GD Prototipagem, Usinamos componentes de sensores para clientes na automação industrial, Dispositivos médicos, e testes automotivos. Você pode ver exemplos reais dessas partes em nossoBiblioteca de caixas de usinagem CNC.
Quais componentes do sensor são usinados por CNC?
A maioria dos conjuntos de sensores de precisão inclui pelo menos uma peça usinada por CNC. Os componentes mais comuns que produzimos incluem:
- Caixas de sensores — Recintos que protegem o elemento sensorial, com furos, Portas roscadas, e sulcos de vedação
- Corpos da sonda — Long, slim cylindrical parts that require concentricity within 0.0TIRO 1mm
- Suportes de montagem — Peças estruturais que mantêm o sensor em um ângulo ou posição precisa
- Tampas e conectores finais — Sealing parts that must mate flat to Ra 0.8 µm or better
- Anéis codificadores e alvos — Peças com perfil de precisão para sensores de posição rotacionais ou lineares
Cada uma dessas peças possui pelo menos uma característica em que erro dimensional causa diretamente a falha do sensor. Por isso são usinadas, não fundido nem impresso.
Melhores Materiais para Peças de Sensores de Precisão
A escolha do material depende do ambiente operacional do sensor. Aqui estão as opções mais comuns:
| Material | Uso típico | Propriedade Chave | Usinabilidade |
|---|---|---|---|
| Alumínio 6061-T6 | Pressão, Fluxo, Sensores de temperatura | Leve, Resistente à corrosão | Excelente |
| 316L Stainless Steel | Químico, marinho, Sensores de grau alimentício | Alta resistência à corrosão | Bom |
| Titanium Grade 5 (Ti-6Al-4V) | Aeroespaço, Sensores de alta vibração | Alta resistência a peso | Moderado |
| PEEK Plastic | Médico, Sensores de isolamento elétrico | Resistência química, Peso baixo | Bom |
| Bronze C360 | Sensores de fluido de baixa pressão | Enroscadura fácil, Boa vedação | Excelente |
O 6061-T6 de alumínio é o ponto de partida mais comum. Ela atende às normas ASTM B209, máquinas em alta velocidade com ferramentas de carboneto, e aceita anodizização para proteção contra corrosão. Para ambientes mais hostis, 316L stainless steel per ASTM A276 is the standard upgrade.
Se você não tem certeza de qual material se encaixa na aplicação do seu sensor, Nossa equipe de engenharia analisa seus requisitos antes de fazer um orçamento. Navegue pelo nosso completoCapacidades de usinagem CNC para ver com o que trabalhamos.
Quais Tolerâncias a Usinagem CNC Pode Manter em Peças de Sensor?
As tolerâncias dependem do tipo de característica, material, e configuração de máquinas. Aqui vai uma referência prática:
| Característica | Tolerância Alcançável | Anotações |
|---|---|---|
| Dimensões gerais | ±0.05mm | Saída CNC padrão |
| Furos críticos | ±0.005mm to ±0.01mm | Requires 5-axis + boring bar |
| Planitez da face de vedação | 0.005mm | Passe de finalização é necessário |
| Rugosidade superficial | Ra 0.4 to Ra 1.6 µm | Depende da estratégia final |
| Precisão da rosca | 6H/6g fit | Medidor Go/No-Go |
| Concensicidade | 0.008mm TIR | Spring pass + CMM verified |
Most sensor housing projects fall in the ±0.01mm to ±0.02mm range for critical features. Tighter than ±0.005mm is possible but requires controlled temperature environments and extended cycle times, o que afeta custo e prazo de entrega.
Usinagem CNC vs. Outros Processos para Peças de Sensores
Engenheiros frequentemente perguntam se a fundição por investimento ou a impressão 3D em metal podem substituir a usinagem CNC para componentes de sensores. Aqui vai uma comparação honesta:
| Processo | Tolerância típica | Acabamento de Superfície (Conforme processado) | Volume mínimo | Melhores Para |
|---|---|---|---|---|
| Usinagem CNC | ±0.005mm to ±0.05mm | Ra 0.4 to Ra 3.2 µm | 1 unit | Prototypes to 5,000 Unidades |
| Fundição de Investimento | ±0,1mm a ±0,3mm | Ra 3.2 to Ra 6.3 µm | 500+ units | Alto volume, Formas simples |
| Impressão 3D em Metal (DMLS) | ±0,1mm a ±0,2mm | Ra 6 to Ra 12 µm as-printed | 1 unit | Geometria interna complexa |
| Moldagem por Injeção (plástico) | ±0.05mm to ±0.2mm | Ra 0.8 to Ra 1.6 µm | 1,000+ units | Peças plásticas de alto volume |
For sensor components under 5,000 units with tolerances tighter than ±0.05mm, Usinagem CNC vence em precisão, Tempo de espera, e custo total. Casting only becomes competitive above 1,000+ identical units where tooling cost is amortized.
Como é o processo de usinagem CNC para peças de sensor?
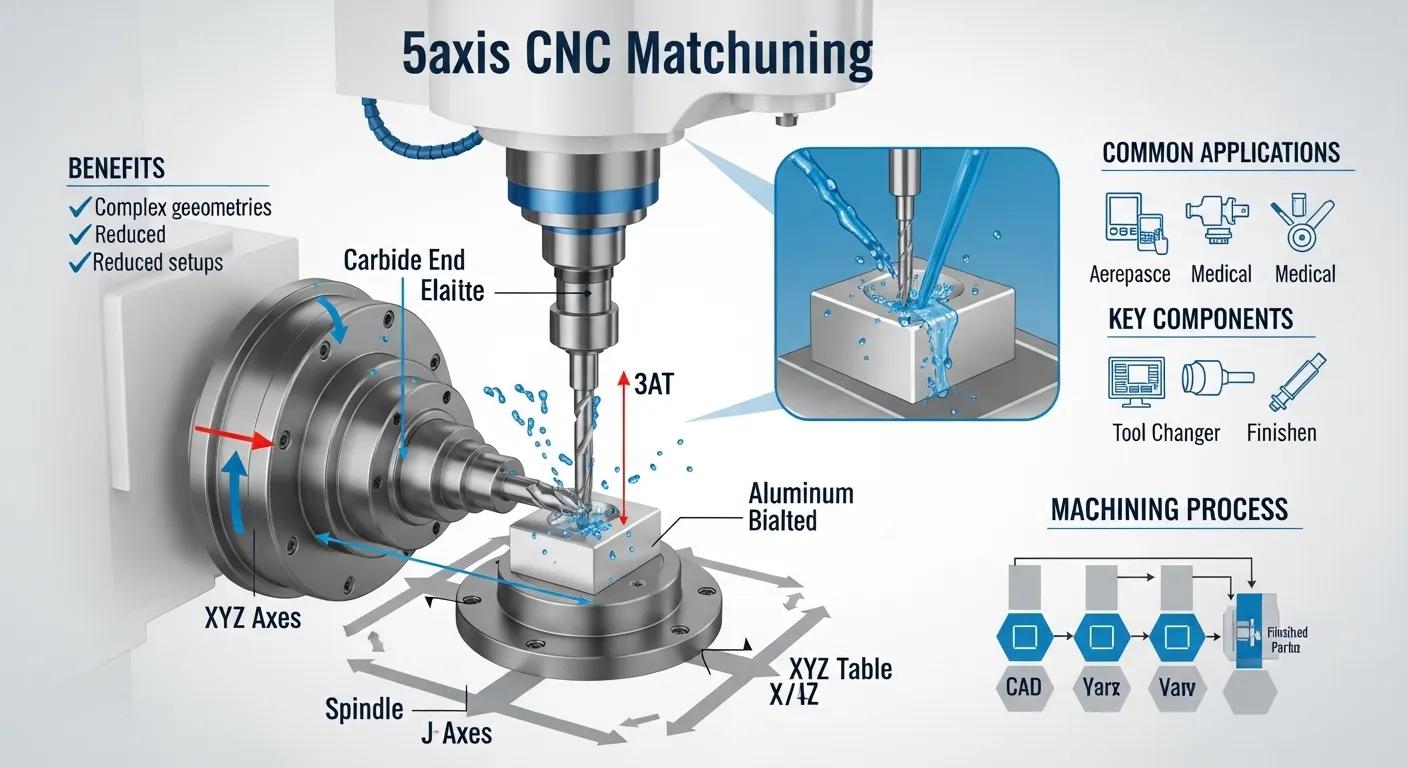
Aqui está um fluxo de trabalho típico para um pedido de carcaça de sensor na GD Prototyping:
- Análise do DFM — Nossos engenheiros verificam seu arquivo STEP ou IGES para características que correm risco de falha antes de iniciar o corte
- Programação CAM — Caminhos de ferramentas projetados em Mastercam com estratégias separadas de desbaste e acabamento para características de parede fina e de profundidade
- Design dos Luminários — Luminárias personalizadas de mandíbula macia ou vácuo para evitar distorção de fixação em seções de parede fina
- Rugosidade — 70 to 80% of billet material removed at high feed rates, leaving 0.2 to 0.3mm stock on critical surfaces
- Acabamento — Devagar, passagens controladas com ferramentas de carboneto de pequeno diâmetro para atingir as dimensões finais e o acabamento superficial
- Medição em processo — Plug gauges and profilometers used every 10 to 25 parts during production runs
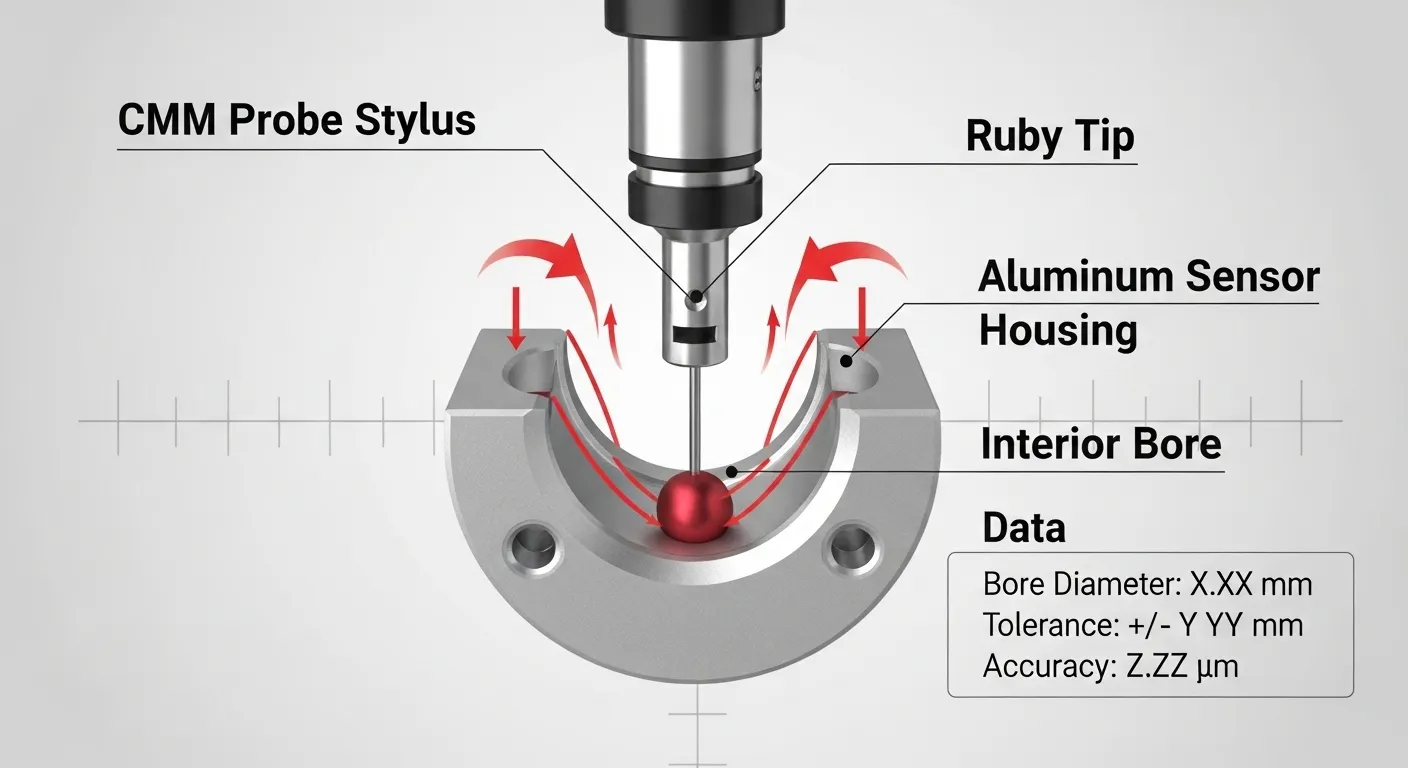
- Inspeção CMM — Peças finais medidas em um Zeiss Contura CMM com GD completo&Relatório T
- Documentação de Entrega — Certo material, Relatório CMM, e Certificado de Conformidade enviado com peças
This process consistently delivers first-pass yields above 99% on sensor housing projects. Veja resultados reais de projetos em nossoEstudos de caso de usinagem CNC.
Indústrias que utilizam peças de sensores usinadas por CNC de precisão
Componentes sensores usinados com tolerâncias rigorosas aparecem em muitas indústrias:
- Automação industrial — Sensores de pressão, Medidores de fluxo, Sensores de proximidade em sistemas de controle de processos
- Automotivo — Sensores de velocidade das rodas do ABS, Sensores de posição do acelerador, Alojamentos de detecção de colisão
- Dispositivos médicos — Monitores de pressão implantáveis, Corpos de sonda diagnóstica, Sensores de fluxo de fluido
- Aeroespaço — Sensores de altitude, Alojamentos de pressão de combustível, Suportes de sensores de vibração
- Petróleo e gás — Sensores de pressão no fundo do poço em inox 316L ou Inconel
Cada indústria possui seu próprio padrão de materiais e documentação. Automotive sensor parts often follow IATF 16949. Medical parts require traceability under ISO 13485. Na GD Prototipagem, Trabalhamos com os requisitos de documentação que seu setor exige.
Como Obter um Orçamento para Usinagem de Sensores de Precisão
Conseguir um orçamento é simples. Você vai precisar:
- 3D CAD file em STEP, IGES, ou formato STP
- 2D drawing com todas as dimensões críticas, Tolerâncias, e anotações de acabamento superficial
- Especificação do material — Grau e condição (Por exemplo,, Alumínio 6061-T6, ASTM B209)
- Quantidade e o tempo de entrega exigido
- Requisitos de documentação de qualidade (Relatório CMM, Material Correto, CoC)
Você não precisa de um desenho perfeito para começar. Se você tiver um arquivo CAD e uma especificação aproximada, Nossos engenheiros vão revisar e identificar qualquer problema antes de precificar.
Solicite um orçamento na GD Prototyping and get a response within 12 hours.
FAQ
Qual é a espessura mínima da parede que a usinagem CNC pode segurar em uma carcaça do sensor?
Para alumínio 6061-T6, Usinamos regularmente paredes até 0,8mm com fixação personalizada e redução de parâmetros de corte. Stainless steel walls can go down to 1.0mm reliably. Menores que 0,8mm requerem análise caso a caso do DFM porque as forças térmicas e de fixação tornam-se variáveis significativas.
Quanto tempo leva para as carcaças dos sensores da máquina?
Protótipos (1 to 5 parts) typically take 3 to 5 working days after DFM review. Production runs of 50 to 200 units take 10 to 14 working days. Rush services for simple geometries are available in 5 to 7 days. O prazo de entrega depende da complexidade da peça, Disponibilidade de material, e requisitos de inspeção.
Você pode usinar peças de sensores a partir de matéria-prima fornecida pelo cliente??
Sim. Aceitamos material de tarugo ou barra fornecido pelo cliente. Todo material fornecido deve incluir um certificado de moinho. Verificamos a conformidade dos materiais antes do início da usinagem. Isso é comum para clientes aeroespaciais e médicos com cadeias de suprimentos certificadas.
Quais formatos de arquivo você aceita para pedidos de peças de sensores CNC?
Trabalhamos com a STEP (.stp, .step), IGES (.igs), STP, e arquivos DXF para desenhos 2D. Desenhos em PDF são aceitos como referência junto com CAD 3D. Arquivos nativos Mastercam e SolidWorks também são compatíveis com nosso software CAM.
Você oferece acabamento superficial para carcaças de sensores após usinagem?
Sim. Oferecemos anodização (Anodização dura Tipo II e Tipo III) para peças de alumínio, Eletropolimento para aço inoxidável, e revestimento de óxido preto. Surface treatment is quoted separately and adds 3 to 5 working days to the lead time.
Conclusão
Precision CNC machining for sensors is the go-to process when tolerances are tighter than ±0.05mm, volumes are under 5,000 Unidades, e o desempenho depende da precisão dimensional. Escolhendo o material certo, Estratégia de Jogos, E o processo de inspeção faz a diferença entre um lote que passa e um que não passa.
GD Prototipagem de máquinas componentes sensores para clientes em toda a automação, automotivo, e setores médicos. If you have a sensor part that needs ±0.0Tolerâncias de 1mm, Estamos prontos para revisar seus arquivos.
Obtenha um orçamento gratuito agora — response within 12 hours.
