






Estudo de caso de usinagem CNC de precisão para peças médicas
Resumo;DR
Usinamos 120 titânio Grau 5 (Ti-6Al-4V) Alojamentos cirúrgicos para implantes para um cliente europeu de dispositivos médicos. Peças necessárias ±0.0Tolerâncias de 1mm, Ra 0,4 μm acabamento superficial, e um prazo de antecedência de 14 dias. Resolvemos um problema de deformação de parede fina na segunda tentativa e entregamos uma taxa de aprovação de 99,2% no primeiro artigo — no prazo.
Introdução
Uma empresa europeia de dispositivos ortopédicos entrou em contato conosco com uma peça que já havia falhado em outras duas oficinas.
O componente era uma carcaça de implante espinhal de titânio com características internas de rede, 0Paredes de 0,8mm, e uma tolerância de diâmetro de ±0.01mm. Uma oficina não aguentava o cano. O outro tentou a EDM como solução alternativa — o acabamento superficial era muito áspero para a adesão ao nível do implante.
Eles precisavam de 120 peças em 14 dias, pronto para submissão de ensaios clínicos sob as normas ISO 13485 e ISO 10993.
Dissemos sim. Aqui está exatamente como fizemos — e onde quase erramos.
Visão Geral do Projeto
O cliente era o R&Divisão D de um fabricante ortopédico alemão (não nomeado por confidencialidade). Eles estavam desenvolvendo um implante de fusão lombar de próxima geração para cirurgia minimamente invasiva.
A peça — uma carcaça de implante — precisava:
- Cabem dentro de um sistema de entrega de cânula de 12mm
- Interface com um parafuso de osso de titânio em uma das extremidades (Tópico M3, ±0.0Passo de 1mm)
- Passar nos testes de biocompatibilidade conforme a ISO 10993
- Aceite um revestimento PVD após a usinagem sem alterações dimensionais
Isso não era uma corrida de protótipo. Essas partes iriam diretamente para um ensaio clínico, Portanto, a sucata não era apenas uma questão de custo — era um risco para o programa.
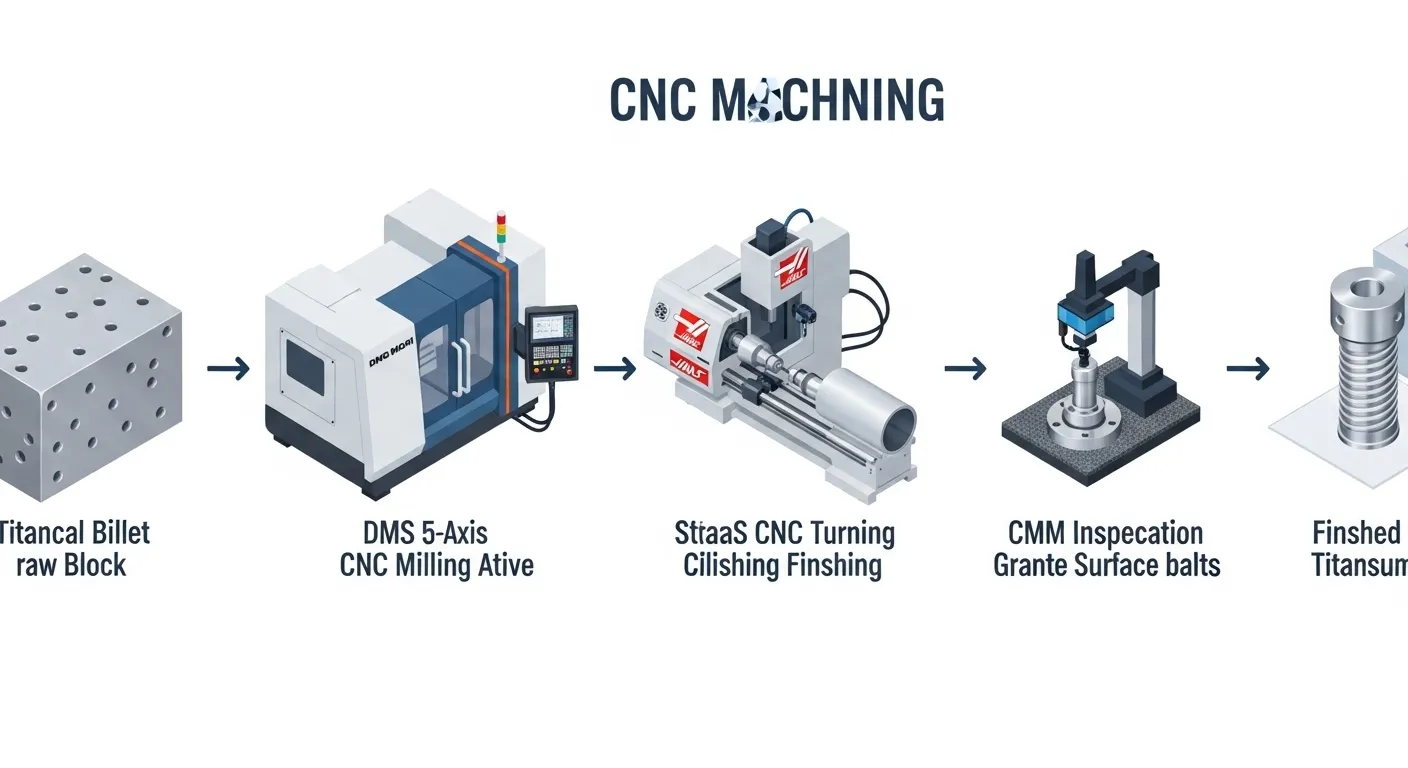
Nós cuidamos deste projeto através de nossosServiço de usinagem CNC, usando nosso centro de fresagem de 5 eixos e linha de torneado CNC.
Especificações Técnicas
| Parâmetro | Detalhe |
|---|---|
| Material | Titanium Grade 5 (Ti-6Al-4V ELI) |
| Nome da peça | Concha de Alojamento do Implante Espinhal |
| Dimensões Gerais | 38mm x 11,5mm x 10mm |
| Espessura da parede (min) | 00,8mm |
| Diâmetro do diâmetro | 6.00mm (+0.00 / -0.01mm) |
| Thread | M3 x 0,5, Classe 6H |
| Acabamento de Superfície | Ra 0,4 μm (Calibre polido), Ra 1.6 µm (Externo) |
| Quantidade | 120 partes |
| Tempo de espera | 14 dias de calendário |
| Processo CNC | Fresagem CNC de 5 eixos |
| Máquinas Utilizadas | DMG Mori DMU 50 (5 eixos), Haas ST-10 (torneamento) |
| Pós-Processamento | Preparação de revestimento PVD eletropolido |
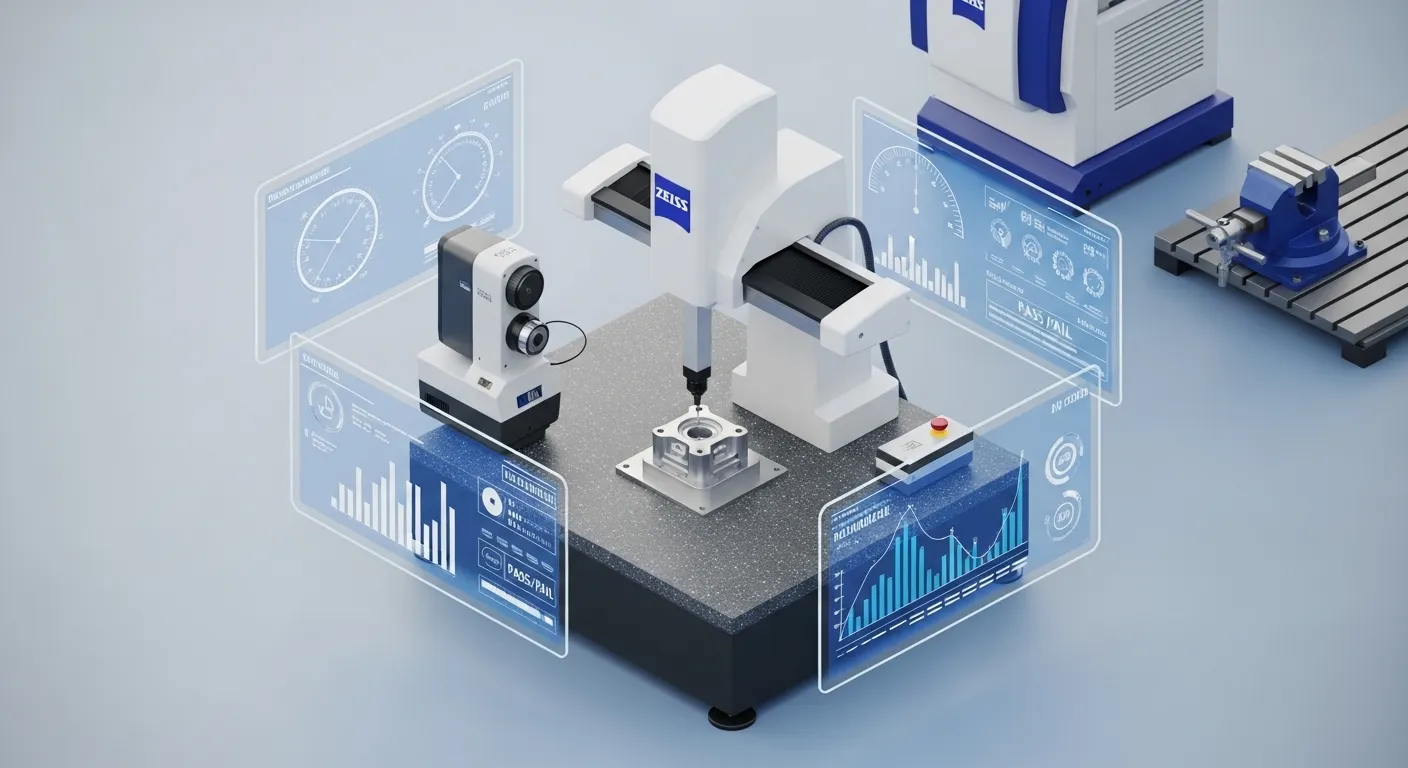
| Método de Inspeção | Zeiss CMM, Profilômetro de Superfície |
Processo de usinagem
Dividimos o trabalho em cinco etapas. Cada fase tinha um portão de qualidade antes do início do próximo.
Estágio 1 — Programação CAM (Dia 1)
Nosso engenheiro de CAM usou o Mastercam 2026 para programar os caminhos de ferramenta de 5 eixos. Usamos fresagem trocoidal para os bolsões de titânio para reduzir o acúmulo de calor — a baixa condutividade térmica do titânio retém o calor na borda de corte, o que acelera o desgaste das ferramentas e pode distorcer características de tolerância restrita.
Etapa 2 — Usinagem Bruta (Dias 2–4)
Começamos com uma fresa de carbureto de Ø10mm a uma velocidade de corte de 60 m/min, 0.0Carga de cavacos de 4mm por dente. Deixamos o material de 0,3mm em todas as paredes para a passagem de acabamento. O líquido de arrefecimento era de alta pressão através do eixo (80 bar) para lavar lascas e resfriar a zona cortada.
Etapa 3 — Semi-Chegada e Chegada (Dias 4–7)
Mudamos para um Ø4mm, Fresa de extremidade de carbureto sólido de 4 canhuras para o diâmetro e características internas. A passagem final do diâmetro usou uma barra de perfuração de precisão no Haas ST-10 para atingir o ±0.0Especificação de 1mm. O acabamento em parede utilizava uma fresa de esferas de 3 canhuras de Ø2mm em um caminho de ferramenta de fresagem descendente em espiral.
Estágio 4 — Threading e Operações Secundárias (Dias 7–9)
As roscas M3 eram cortadas usando um ciclo rígido de batendo a 400 RPM. Bitolas de rosca (Vai/Não vai, Classe 6H) Conferi a cada 10ª parte durante a fase.
Etapa 5 — Preparação para Eletropolimento e Entrega de Parte (Dias 10–12)
As peças foram desengorduradas, Inspecionado, e entregue à equipe de tratamento de superfície. Após o eletropolimento, peças devolvidas para uma verificação final do CMM antes da embalagem.
Desafios e Soluções
Foi aí que o trabalho realmente ficou difícil.
Desafio 1 — Deformação de Parede Fina durante Rugosidade
As paredes de 0,8mm estavam se desviando durante o desbaste. Nossa primeira tentativa usou fresagem de subida convencional no bolso — abordagem padrão. Após as primeiras 8 partes, O CMM mostrou que a parede estava curvada para fora em 0.06mm no rosto longo. Isso é seis vezes a tolerância.
O que tentamos primeiro (E falhou): Reduzimos a profundidade de corte para 0.0DOC axial de 5mm. A parede ainda se desviou porque a peça estava vibrando dentro do luminário, não apenas dobrando sob carga de corte.
O que realmente funcionou: Refixamos as peças com uma morsa personalizada de perfil baixo que sustentava a parede por trás durante a passagem de bolso. Também mudamos o caminho da ferramenta de bolso convencional para uma passagem de contorno de alta velocidade com 45% de passo. Desvio de parede caiu para 0.008mm — dentro das especificações. Isso nos custou um dia inteiro, Mas salvou o lote.
Desafio 2 — Deriva do Diâmetro do Furo ao Longo do Circuito
Pela parte 40, Nossas medições do diâmetro começaram a se desviar — de 6.000mm em direção a 5,997mm. Isso é fora do -0.0Limite de 1mm. A causa foi a expansão térmica na barra de perfuração enquanto o eixo funcionava continuamente.
Solução: Implementamos um protocolo de aquecimento do eixo de 15 minutos no início de cada sessão e adicionamos um deslocamento de compensação no meio da corrida de 0.002mm na barra de perfuração a cada 20 partes. Também remedimos o padrão de referência a cada 30 minutos. Depois desse ajuste, todos os demais diâmetros mediam entre 5,999mm e 6 mm.000mm.
Desafio 3 — Acabamento da Superfície Abaixo das Especificações no Tubo
Após a finalização da primeira passagem, o diâmetro mediu Ra 0,7 μm — acima do requisito de Ra 0,4 μm. A especificação superficial do cliente foi orientada por orientação de biocompatibilidade do implante (ISO 10993-1 Critérios de preparação de superfície).
Solução: Adicionamos uma operação de escariado de passagem simples com um alargador com ponta PCD a 80 RPM e óleo de corte. O resultado foi Ra 0,31 μm — confortavelmente dentro das especificações e consistente em todas as 120 partes.
Controle de Qualidade
Cada peça passou por um processo de inspeção em três estágios usando uma CMM Zeiss Contura com incerteza de medição de 3 μm.
Pontos de inspeção por peça:
- Diâmetro do diâmetro do diâmetro (±0.01mm) — 100% de inspeção
- Espessura da parede em 4 posições (mínimo 0,78mm aceitável) — 100% de inspeção
- Verificação de bitola de rosca (Classe 6H Go/No-Go) — 100% de inspeção
- Rugosidade superficial via perfilômetro Mitutoyo SJ-210 — 20% de amostra, Primeiras 10 partes: 100%
- Comprimento e largura totais — 100% de inspeção
Também documentamos um relatório de inspeção do primeiro artigo (JUSTO) para a submissão regulatória do cliente, incluindo dados de medição, Configurações da máquina, Certo material, e a desligação do operador.
A rastreabilidade do material foi mantida a partir do tarugo de titânio (Certificado de moinho, Número do lote do aquecimento) até a parte final. Isso é exigido para registros de dispositivos médicos conforme a FDA 21 CFR Parte 820 e a UE MDR 2017/745.
Você pode ver mais exemplos do nosso trabalho de precisão respaldado por inspeção em nossoCaixas de Protótipos de Usinagem CNC.
Resultados
Os números contavam toda a história:
- Entrega: 120 peças entregues no Dia 13 — 1 dia antes do prazo
- Taxa de aprovação no primeiro artigo: 99.2% (119 de 120 partes totalmente conformes; Uma parte tinha uma marca superficial cosmética, não dimensional)
- Conformidade com tolerância de diâmetro: 100% das peças dentro de ±0.01mm
- Acabamento superficial (Furo): Ra média 0,31 μm em todas as amostras medidas
- Aceitação de tópicos: 100% aprovado na medição Go/No-Go
- Resultado do cliente: As peças passaram pela inspeção de entrada e entraram no lançamento do lote do ensaio clínico dentro do cronograma
O engenheiro de qualidade do cliente observou que esta foi a primeira vez que uma carcaça de titânio usinada passou na verificação de CMM de entrada sem um único relatório de desvio em três ciclos de protótipo.
Por que a usinagem CNC foi usada
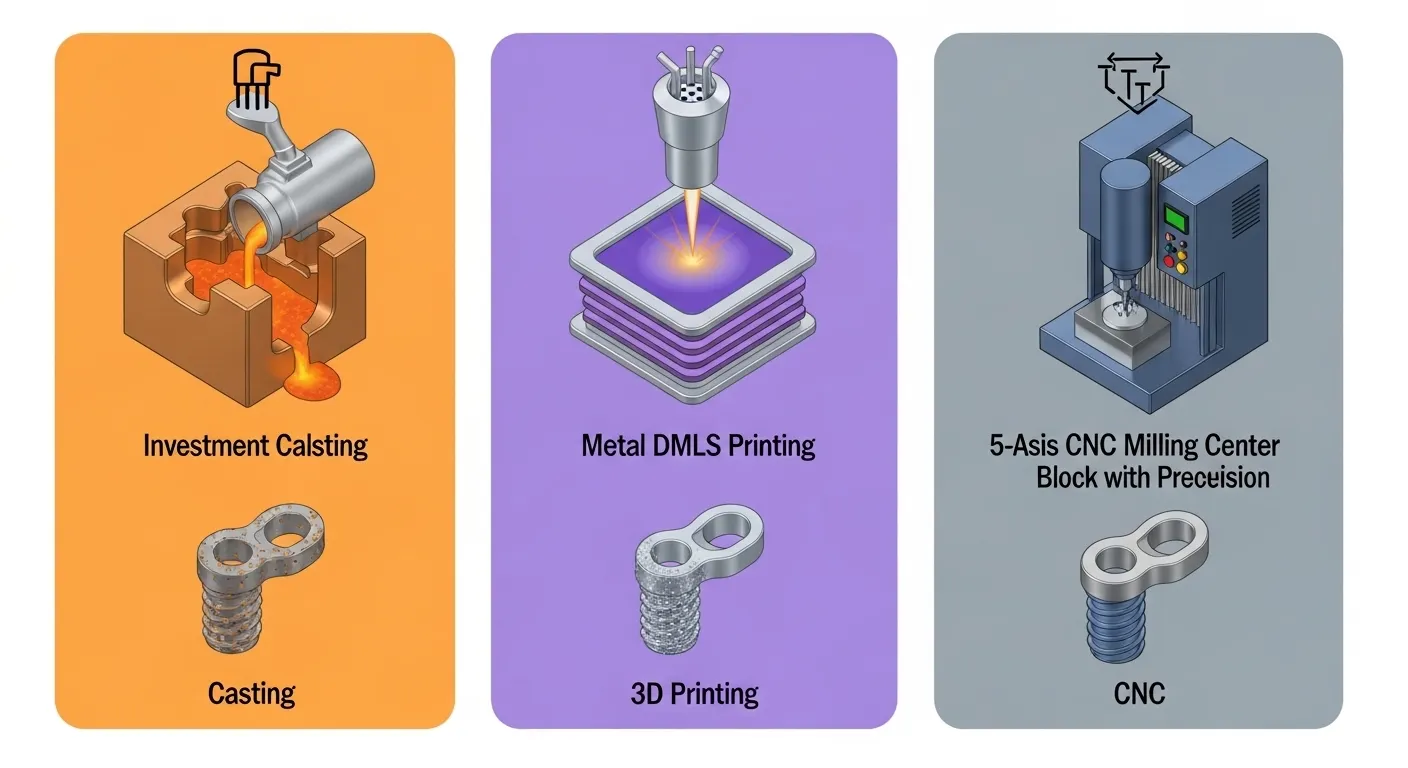
O cliente avaliou inicialmente três processos: Fundição por investimento, Impressão 3D em metal (DMLS), e usinagem CNC.
| Fator | Fundição de Investimento | DMLS (Impressão 3D em Metal) | Usinagem CNC |
|---|---|---|---|
| Tolerância ao diâmetro (±0.01mm) | Não é possível sem pós-usinagem | Precisa de pós-usinagem | Direto |
| Acabamento superficial Ra 0,4 μm | Não é alcançável | Ra 4–12 μm típico | Alcançável |
| Prazo de entrega (14 dias) | 4–6 semanas para ferramentamento | 7–10 dias, mas o pós-finalização adiciona tempo | 14 dias |
| Material (Ti-6Al-4V ELI) | Disponibilidade limitada de grau ELI | Apoiado | Certificado completo disponível |
| Rastreabilidade regulatória | Complexo | Complexo | Padrão |
A usinagem CNC era o único processo que conseguia atingir diretamente a tolerância do diâmetro e o acabamento superficial, sem operações secundárias, isso acrescentaria risco a um prazo já apertado. Para peças médicas onde a precisão dimensional afeta a segurança do paciente, Esse equilíbrio importa mais do que o custo unitário.
Para projetos que combinam geometria complexa com tolerâncias rígidas, nossoFresagem CNC de 5 eixos entrega onde a fundição e a impressão não conseguem.
Usinagem CNC de Precisão para Peças Médicas: FAQ
Q1: Quais tolerâncias você pode manter para peças médicas usinadas por CNC?
Regularmente mantemos ±0.01mm nos diâmetros e encaixes críticos para componentes de grau implante. Para características menos críticas, nosso padrão é ±0.05mm. A tolerância correta depende da função e do material — vamos revisar seu desenho e confirmar o que é possível antes do orçamento.
Q2: Quais materiais de grau médico você usina?
Usinamos titânio grau 5 (Ti-6Al-4V ELI), Titânio Grau 23, Aço inoxidável 316L, ESPIAR, e Aluminum 6061-T6. Todos os materiais vêm com certificações de fábrica e documentação completa de rastreabilidade para envios de dispositivos médicos.
Q3: Você pode produzir peças para ensaios clínicos?
Sim. Apoiamos lotes de ensaios clínicos com relatórios de inspeção dos primeiros artigos (JUSTO), Dados de dimensão plena, Rastreabilidade de materiais, e pacotes de documentação alinhados aos requisitos ISO 13485. Tratamos lotes clínicos com o mesmo rigor da produção.
Q4: Como prevenir a deformação do titânio durante a usinagem?
Usamos caminhos de ferramentas trocoidais, Fluido de arrefecimento de alta pressão através do eixo, Fixação personalizada para seções de parede fina, e cargas conservadoras de chips. Para peças abaixo de 1mm de espessura da parede, Sempre fazemos uma confirmação da primeira peça antes do lote completo.
Q5: Qual é a quantidade mínima de pedido para peças CNC médicas de precisão?
Podemos rodar protótipos únicos até volumes de produção. Para esse tipo de moradia médica, 10–25 peças é um lote comum de protótipos. Escalamos para 500 peças para rodadas de validação pré-produção.
Conclusão
A usinagem médica CNC não é só sobre máquinas. Trata-se da disciplina de processo que os envolve — fixação, Estratégia de trajetória de ferramenta, Medição em processo, e compensação térmica.
Esse projeto de alojamento para implante espinhal funcionou porque planejamos o fracasso antes de acontecer. Testamos o material de fixação em material de sucata antes de tocar em estoque clínico. Incorporamos ciclos de compensação na operação de perfuração. Executamos o acabamento superficial até Ra 0,31 μm em vez de parar no limite de 0,4 μm.
Se você está trabalhando em um dispositivo médico que precisa de tolerâncias apertadas, Materiais biocompatíveis, ou um pacote completo de documentação para submissão regulatória, contate GD Prototipagem para um orçamento gratuito. Vamos revisar seus desenhos, confirmar viabilidade, e te dará um prazo claro em até 24 horas.
