






Eletrônica Peças Usinadas CNC: Estudo de Caso de Habitação de Precisão
Usinamos 200 carcaças eletrônicas de alumínio 6061-T6 dissipadoras de calor para um fabricante de eletrônicos de consumo sul-coreano. Peças medidas 120mm x 85mm x 22mm, com tolerâncias mantidas em ±0.01mm em encaixes críticos de diâmetro. Usando fresagem CNC de 5 eixos em uma DMG Mori DMU 50, Entregamos todas as 200 peças em 9 dias úteis, com uma taxa de inspeção de primeira passagem de 99,5%.
Introdução
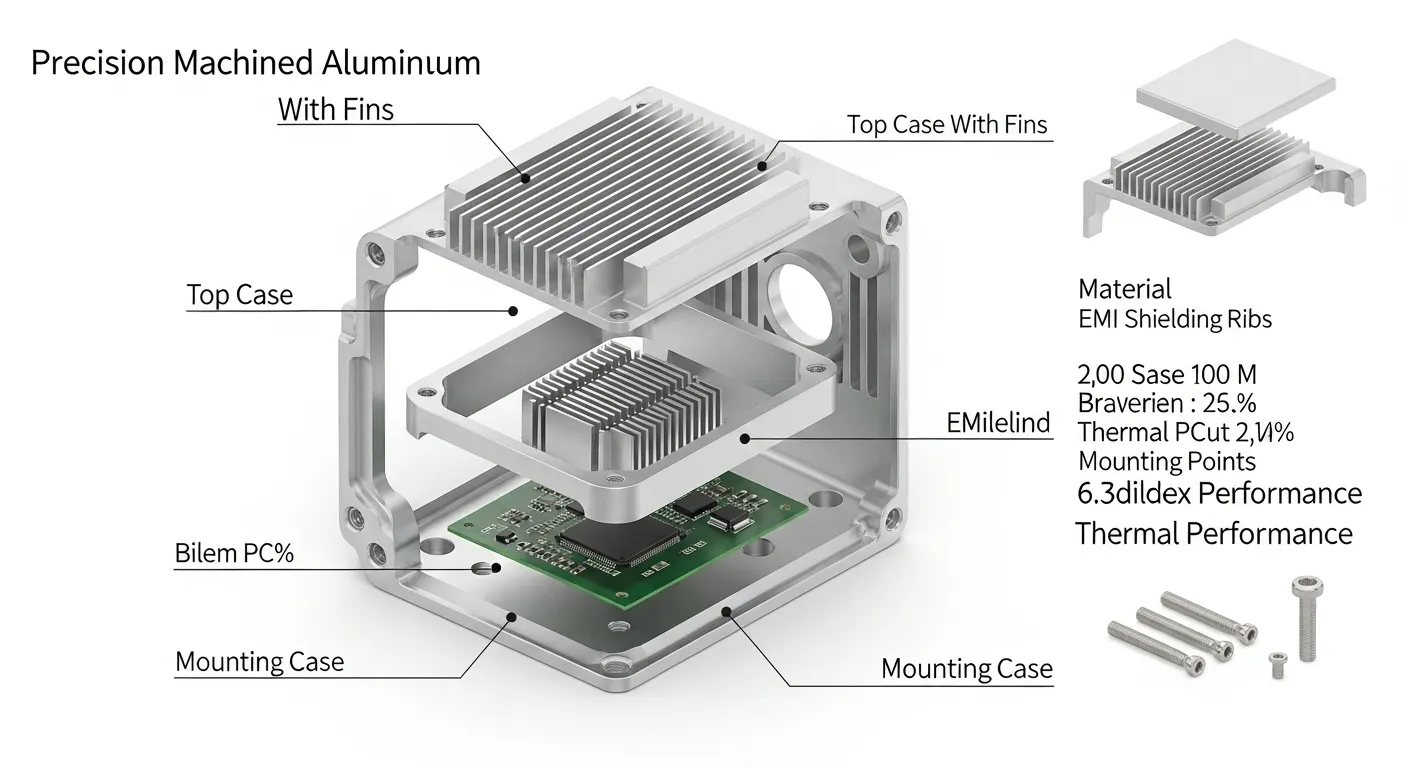
O cliente precisava de 200 gabinetes de alumínio para um novo módulo de gerenciamento de energia. O fornecedor anterior havia descartado 18% das peças devido à deformação de paredes finas em paredes de 0,8mm. Os gabinetes precisavam de slots de blindagem EMI, Inserts roscados M3, e um perfil de dissipador de 12 aletas — todos usinados a partir de um único tarugo. Sem soldagem. Sem juntas de montagem.
Esse é o tipo de projeto em que peças eletrônicas usinadas CNC ou provam seu valor ou desmoronam. Vamos explicar exatamente como resolvemos.
Visão Geral do Projeto
| Campo | Detalhe |
|---|---|
| Indústria de Clientes | Eletrônicos de consumo (Módulos de gerenciamento de energia) |
| Nome da peça | Gabinete eletrônico de alumínio com blindagem EMI |
| Aplicação | Alojamento da unidade de gerenciamento de energia com dissipação de calor integrada |
| Região | OEM da Coreia do Sul (Parceiro de prototipagem na China) |
| Tamanho do lote | 200 unidades (Série piloto de produção) |
| Prazo de Entrega | 10 dias úteis |
A equipe de engenharia do cliente já havia gastado duas semanas em um fornecedor anterior. O relatório DFM deles sinalizou três riscos: colapso de paredes finas nas paredes do escudo EMI de 0,8mm, Conversas na matriz de 12 aletas (End Pitch: 3,2mm), e profundidades de rosca incorretas nos inserts M3. Eles vieram paraPrototipagem GD Depois de ver nossoBiblioteca de caixas de usinagem CNC.
Especificações Técnicas
| Parâmetro | Especificação |
|---|---|
| Material | Alumínio 6061-T6 (conforme ASTM B209) |
| Dimensões da Peça | 120mm x 85mm x 22mm |
| Espessura fina da parede | 00,8mm (Estrilhas de escudo EMI) |
| Aletas do dissipador de calor | 12 Up, Passo de 3,2mm, Altura de 14mm |
| Tolerância Crítica | ±0.01mm (Ajustes de diâmetro, Superfícies de acasalamento) |
| Tolerância Geral | ±0.05mm |
| Acabamento de Superfície | Ra 0,8 μm (Externo); Ra 1.6 µm (Cavidades internas) |
| Pós-Processamento | Anodize Tipo II (claro), Insertos roscados M3 x 8 |
| Quantidade | 200 unidades |
| Tempo de espera | 9 dias úteis (entregue) |
| Processo Primário | Fresagem CNC de 5 eixos |
| Processo Secundário | Torneamento CNC (Recursos do chefe), Inspeção da CMM |
O 6061-T6 de alumínio é a escolha padrão para gabinetes eletrônicos porque combina resistência à tração de 310 MPa com excelente usinagem e condutividade térmica natural de ~167 W/m·K.
Processo de usinagem
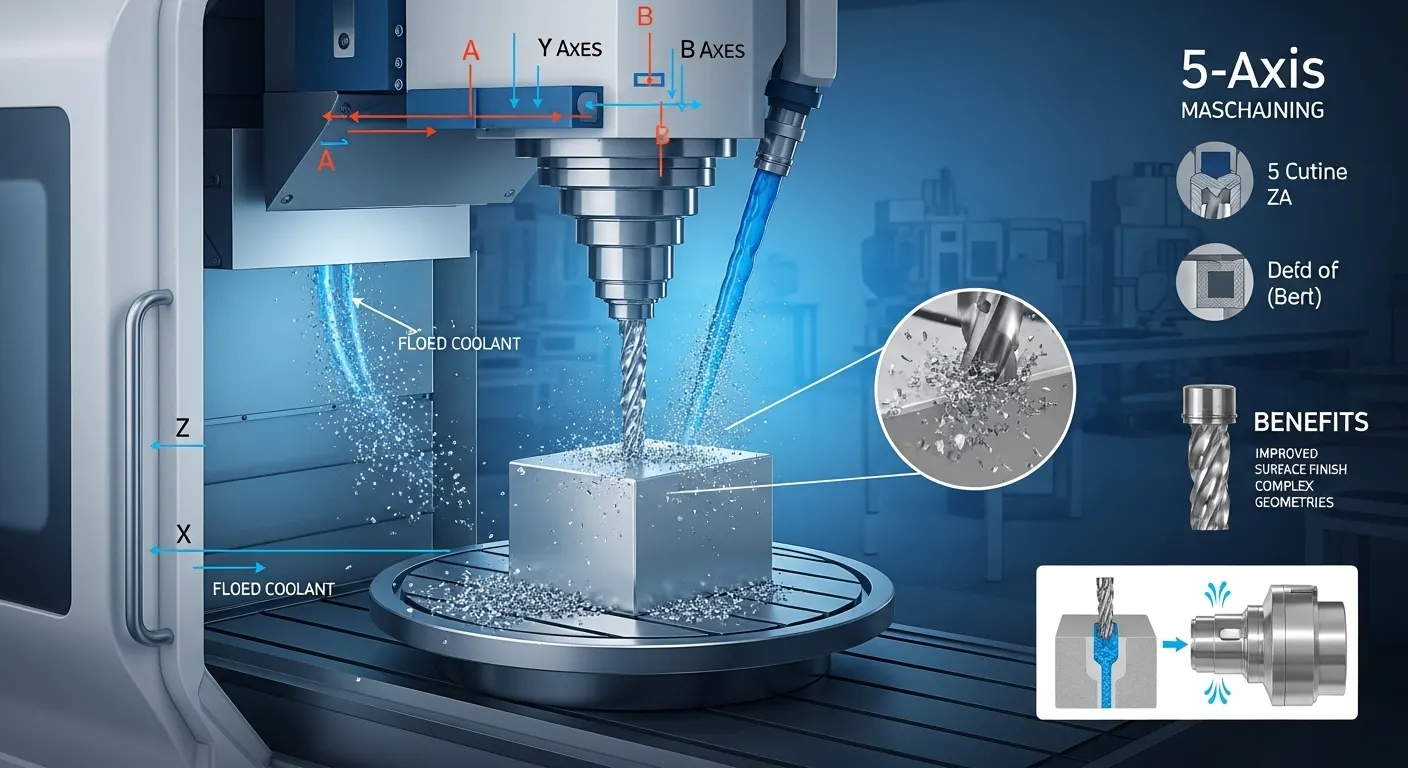
Dividimos o projeto em 6 etapas definidas para controlar a qualidade em cada etapa.
Stage 1: Revisão de Programação e DFM de CAM
Antes de cortarmos um único chip., nosso engenheiro de CAM realizou uma verificação completa de DFM no Mastercam 2026. Imediatamente sinalizamos duas possíveis zonas de falha:
- As paredes das nervuras EMI de 0,8mm corriam o risco de defleção sob pressão padrão de fresagem lateral
- As aletas do dissipador de calor de 14mm de altura tinham 4,4:1 Proporção de aspecto, o que está no limite do risco de conversa
Redesenhamos o caminho da ferramenta para usar uma estratégia de fresagem trocoidal nas aletas e uma passagem de fresagem subindo nas nervuras finas com engajamento radial reduzido (8% de avanço).
Stage 2: Instalação e Montagem
Fixamos todos os tarugos em uma placa de fixação personalizada de ponto zero. Isso nos permitiu inverter cada peça para Op-2 sem reindicar — algo fundamental para segurar o ±0.0Tolerância de posição do diâmetro de 1mm em ambos os lados.
Stage 3: Rugosidade
Máquina: DMG Mori DMU 50 (5 eixos)
Ferramenta: Fresa de cabo de carboneto de 10mm de 4 canhuras (Revestido com TiAlN)
Remoção de materiais: ~62% do volume de tarugos
Estratégia: Desbaste adaptativo, Profundidade axial de 6mm, engajamento radial de 35%
Líquido de arrefecimento: Fluido de arrefecimento para inundação (emulsão, 8% de concentração)
Deixamos o material de 0,3mm em todas as paredes para a passagem de acabamento.
Stage 4: Semi-Finalização e Finalização
Mudança de ferramenta para uma fresa de 4mm com bico esférico de 4mm para a matriz de aletas. Velocidade do eixo: 18,000 RPM. Taxa de alimentação: 1,800 mm/min. Reduzimos a profundidade axial do corte para 0,15mm para a passagem final de acabamento em todas as superfícies críticas do furo. A rugosidade da superfície mediu Ra 0,76 μm em média — dentro da especificação Ra 0,8 μm.
Estágio 5: Fresagem de rosca
As roscas M3 foram cortadas usando uma fresadora de rosca de carboneto maciço no centro CNC. Profundidade de thread: 6mm (Diâmetro 2x — padrão para alumínio conforme a ISO 965-1). Evitamos bater para eliminar o risco de quebra da torneira em furos cegos.
Etapa 6: Desbarba e pós-processamento
Desbarba manual com limas de precisão, seguida pela limpeza ultrassônica. Todas as 200 peças foram então para nosso parceiro de anodização para anodização transparente Tipo II (Espessura do revestimento: 10–15 μm por MIL-A-8625).
Desafios e Soluções
Desafio 1: Deformação de parede fina nas nervuras EMI (00,8mm)
Essa foi a razão pela qual o fornecedor anterior descartou 18% das peças. Quando você usina uma parede de 0,8mm com uma passagem padrão de fresa lateral, a pressão de corte desvia a parede em 0.04–0.06mm — que te empurra para fora de um ±0.0tolerância de 1mm imediatamente.
Nossa primeira tentativa também falhou. Na primeira parte do teste, Usamos uma fresa de 6mm com engajamento radial de 25%. A parede media 0,83mm de um lado e 0,76mm do outro — ambos fora de especificação.
Corrigir: Mudamos para uma fresa de carbureto de 3mm e 2 flautas e reduzimos o engajamento radial para 8%. Também mudamos a direção da usinagem para fresagem em escalada com uma passagem única de profundidade total. A espessura da parede na segunda parte do teste mediu de 0,79 mm a 0,81 mm — dentro da tolerância em todas as 12 nervuras.
Desafio 2: Aletas de Aletas no Conjunto de Dissipadores de Calor
Aletas de 14mm de altura com passo de 3,2mm quase não têm rigidez lateral. Na nossa taxa inicial de alimentação de 2,400 mm/min, obtivemos marcas visíveis de vibração nas pontas das nadadeiras — Ra mediu 3,1 μm em vez do alvo de 1,6 μm.
Corrigir: Reduzimos a taxa de alimentação para 1,800 mm/min e mudou para um caminho de ferramenta trocoidal para distribuir a carga de corte. Também adicionamos um preenchimento de cera nos espaços das nadadeiras antes da passagem final, que amorteceu a vibração durante o corte final. Após a usinagem, A cera dissolvida em nosso banho de limpeza ultrassônica. O acabamento da superfície da deriva melhorou para Ra 1,4 μm — dentro da especificação.
Desafio 3: Consistência da Profundidade do Inserto de Thread
Os inserts M3 precisavam ficar alinhados ±0,1 mm abaixo da superfície da peça. A batida manual produzia profundidades inconsistentes ao longo de uma sequência de 200 partes. No nosso primeiro teste completo, 14 das 50 peças tinham inserts posicionados 0,15–0,2mm de destaque na superfície.
Corrigir: Programamos todas as 8 posições da rosca como um ciclo rígido de batida, com um Z-stop programado ligado ao datum de parte zero. Profundidade final do insert em 200 partes: tudo dentro de ±0.05mm.
Controle de Qualidade
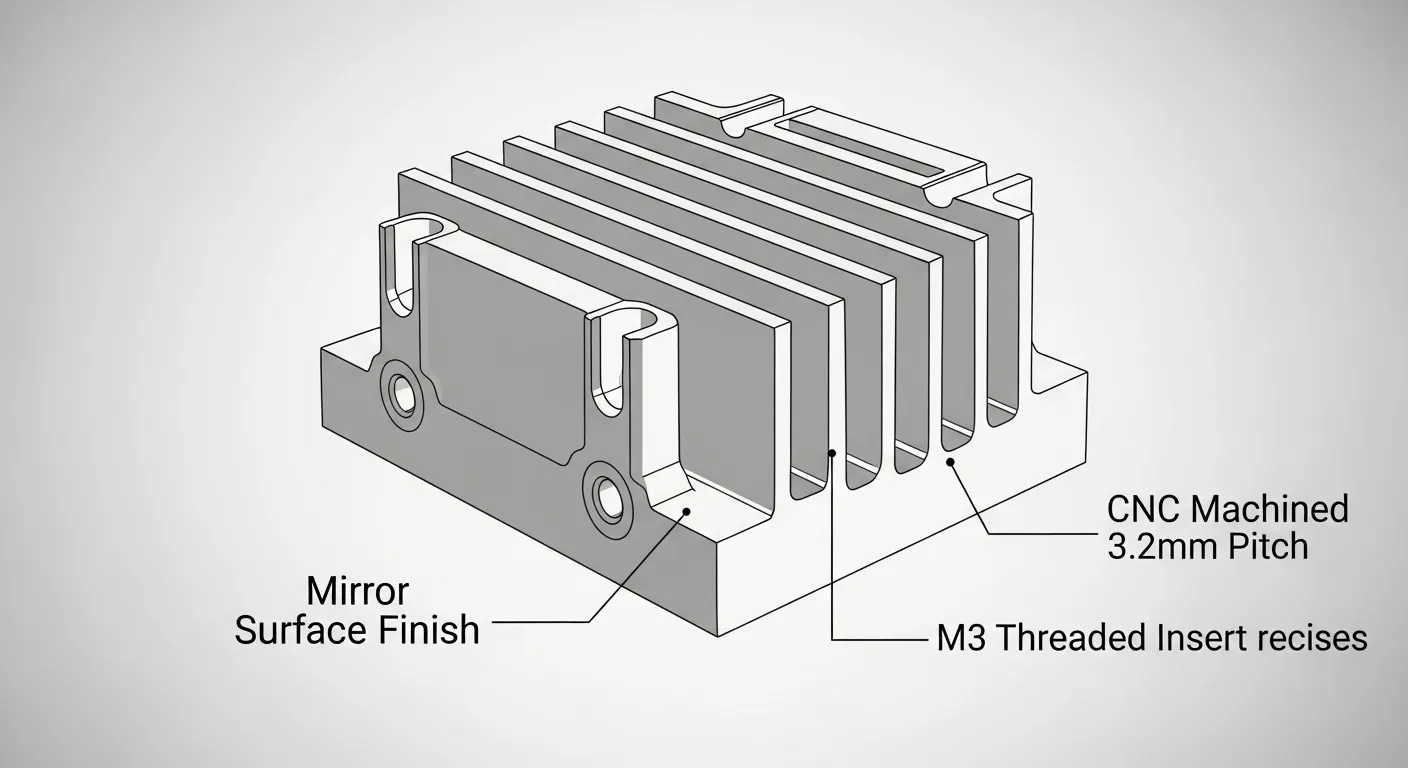
Cada peça passou por um processo de inspeção em três etapas antes de ser compactado.
Verificações CMM em Processo
Realizamos verificações pontuais, CMM a cada 25 partes, usando uma máquina de medição de coordenadas Zeiss Contura G2. Verificamos:
- Diâmetro e posição do diâmetro do diâmetro (Crítico: ±0.01mm)
- Espessura da parede (todas as 12 costelas EMI)
- Profundidade e posição da rosca
- Dimensões gerais do envelope
Verificação da Rugosidade da Superfície
Usamos um perfilômetro Mitutoyo SJ-410 em 100% das peças da face externa de acoplamento (Ra spec: 00,8 μm) e uma amostra de 10% em cavidades internas (Ra spec: 1,6 μm).
Relatório Dimensional Final
Todas as 200 peças receberam um relatório completo de medição. Documentamos valores Cpk para as três tolerâncias mais apertadas:
- Diâmetro do diâmetro do diâmetro: Cpk = 1,47
- Espessura da parede (Costelas EMI): Cpk = 1,31
- Profundidade de thread: Cpk = 1,68
Um Cpk acima de 1,33 indica um processo capaz e estável.
Resultados
Os números contam a história diretamente:
- Entrega: 200 peças entregues em 9 dias úteis (1 dia adiantado antes do cronograma)
- Rendimento na primeira passagem: As peças 199/200 passaram em todos os critérios de inspeção (99.5%)
- Peças rejeitadas: 1 parte (rugosidade da superfície da nadadeira Ra 1,7 μm em uma única nadadeira — capturada internamente, Não enviado)
- Taxa de sucata: 00,5% vs. 18% no fornecedor anterior do cliente
- Desempenho térmico: A equipe de engenharia do cliente relatou uma temperatura de junção 11°C inferior nos módulos montados vs. O design anterior da carcaça fundida
- Blindagem EMI: Todas as 200 unidades passaram na varredura de pré-conformidade EMI do cliente em 300 MHz–1 GHz
O cliente aprovou um segundo lote de 1,500 unidades em até 3 semanas após receber a viagem piloto.
Por que a usinagem CNC foi usada
O cliente inicialmente considerou duas alternativas: fundição e impressão 3D em metal (DMLS). Veja por que ambos falharam no briefing:
| Fator | O Elenco | DMLS (Impressão 3D em Metal) | Usinagem CNC |
|---|---|---|---|
| Espessura da parede (00,8mm) | Não é viável abaixo de ~1,5mm | Superfície possível, mas rugosa | Possível com o caminho correto da ferramenta |
| Acabamento superficial | Ra 1,6–3,2 μm (Como elenco) | Ra 6–15 μm (Conforme construído) | Ra 0,8 μm (terminado) |
| Tolerâncias | ±0,2–0,5mm | ±0,1–0,2mm | ±0.01mm |
| Prazo de entrega (200 peças) | 4–6 weeks (Ferramentas necessárias) | 12–15 dias | 9 dias |
| Custar (200 peças) | Alto (Ferramenta amortizada) | Muito alto | Moderado |
A fundição sob pressão exige ferramentas duras — normalmente de 4 a 6 semanas e $8,000–$15,000 Custo em molde para uma peça desse tamanho. Para um piloto de 200 unidades, Esse custo não pode ser amortizado. O DMLS conseguia produzir a geometria, mas não conseguia atingir o acabamento superficial Ra 0,8 μm nem o ±0.0tolerância de 1mm de diâmetro sem usinagem secundária extensa — o que adicionaria tempo e custo.
A usinagem CNC a partir do tarugo 6061-T6 foi o único método que atendia aos três requisitos: tolerância, Acabamento superficial, e prazo de entrega de 10 dias sem investimento em ferramentas. Você pode explorar o livro completo do GD PrototypingServiços de usinagem CNC Para saber mais sobre nossas capacidades de processo.
FAQ
O 6061-T6 de alumínio é a escolha mais comum. Ele é feito de forma limpa, dissipa bem o calor (~167 W/m·K), e aceita revestimentos anodizados para controle de EMI. Para aplicações de maior resistência, 7075-T6 é uma opção. Para requisitos não condutores, PEEK ou Delrin são plásticos viáveis.
Em um centro de usinagem de 5 eixos com fixação adequada, Nós costumamos segurar ±0.01mm em encaixes críticos de diâmetro e ±0.05mm nas dimensões gerais. A tolerância padrão da GD Prototyping é ±0.05mm, com tolerâncias mais rigorosas disponíveis sob demanda para recursos críticos.
Para uma peça como esta — 120mm x 85mm x 22mm com características complexas — o tempo de ciclo por peça é de aproximadamente 18 a 24 minutos em uma máquina de 5 eixos. Com uma célula de duas máquinas rodando em paralelo, Uma rodagem de 200 peças pode ser concluída em 7 a 8 dias de usinagem, mais 1–2 dias para inspeção e pós-processamento.
Sim, especialmente para corridas piloto e volumes baixos a médios (Menos de 2 anos,000 Unidades). Usinagem CNC não exige investimento em ferramentas, Mantém tolerâncias mais rigorosas, e oferece um acabamento de superfície melhor do que a fundição sob pressão como fundição. Para volumes acima de 5,000 Unidades, A fundição sob pressão se torna mais econômica por peça.
Envie seu arquivo STEP ou IGES para o sistema de cotações da GD Prototyping. Inclua sua especificação de material, Requisitos de tolerância, Acabamento superficial, Quantidade, e prazo. Você receberá um orçamento detalhado com feedback do DFM em até 12 horas.
Conclusão
Peças usinadas por CNC eletrônica exigem mais do que um orçamento rápido e uma máquina CNC. Eles precisam de uma equipe que entenda a dinâmica de parede fina, Requisitos de gestão térmica, e os stack-ups de tolerância que separam um protótipo funcional de um lote descartado.
Entregamos 200 caixas de alumínio de precisão em 9 dias, com rendimento de 99,5% na primeira passagem e retorno zero no campo dos testes de pré-conformidade EMI do cliente.
Se seu projeto de eletrônicos precisa de tolerâncias apertadas, Geometrias complexas, ou um fornecedor que realmente entende seus riscos de DFM —contate GD Prototipagem Hoje. Envie seu arquivo e obtenha um orçamento com feedback do DFM em menos de 12 horas.
Você também pode navegar por nossosEstudos de caso de usinagem CNC para ver mais exemplos como este.
