






Fabricação de Peças Plásticas Médicas Personalizadas: Como Selecionar Polímeros de Grau Médico
A seleção de polímeros na fabricação de peças plásticas médicas personalizadas não é simplesmente uma escolha entre PC, PP, ESPIAR, ou outra família material familiar. Duas resinas com o mesmo nome de polímero podem usar aditivos diferentes, Corantes, Preenchimento, Auxílios de processamento, ou sistemas de estabilização.
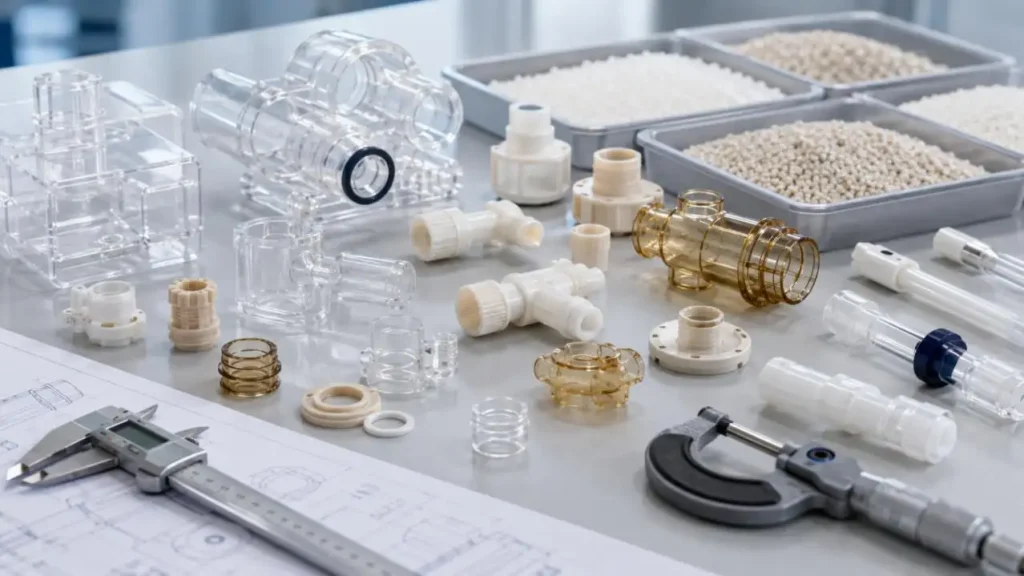
Um material pode ter bom desempenho durante os testes iniciais de montagem, mas descolorir, Ficar frágil, urdidura, ou perder precisão dimensional após o vapor, Radiação, Limpeza química, ou esterilização repetida. Por esse motivo, A seleção de polímero médico deve combinar risco regulatório, Desempenho funcional, Comportamento de fabricação, Compatibilidade de esterilização, e documentação.
A escolha de um polímero para fabricação personalizada de peças plásticas médicas começa com as condições de contato corporal do dispositivo e o método de esterilização. Os engenheiros devem então comparar a resistência mecânica, Resistência química, Estabilidade dimensional, Comportamento de processamento, Rastreabilidade, e documentação de biocompatibilidade específica por grau antes de validar o componente final fabricado e esterilizado.
O que É "Polímero de Grau Médico"?
"Grau médico" não significa automaticamente "Aprovado pela FDA." As autoridades reguladoras avaliam o dispositivo médico finalizado de acordo com seu uso pretendido, Categoria de contato com o paciente, Histórico de processamento, limpeza, assembléia, empacotamento, e esterilização.
Uma revisão responsável de material deve abranger quatro níveis:
| Nível de revisão | Informações para confirmar |
| Família de polímeros | Computador pessoal, PP, PPSU, PEI, ESPIAR, POM, PAPAI, TPE, ou TPU |
| Grau exato de resina | Fabricante, Número da turma, Cor, Preenchimento, e reforço |
| Documentação do fornecedor | TDS, SDS, CoC, Dados ISO 10993, Dados da USP Classe VI, e política de controle de mudanças |
| Validação final do dispositivo | Peça usinada ou moldada após a limpeza, assembléia, empacotamento, e esterilização |
Uma resina de grau sanitário pode ter dados de avaliação biológica de apoio, mas isso não estabelece automaticamente a segurança biológica do dispositivo final. ISO 10993-1:2025 continua a situar a avaliação biológica dentro do processo mais amplo de gestão de riscos de dispositivos médicos.
Passo 1: Defina a Aplicação Médica
Antes de selecionar um polímero para a Fabricação de Peças Plásticas Médicas Personalizadas, Os engenheiros devem definir como o componente será usado.
Algumas questões de interesse são:
• Essa parte está em contato direto ou indireto com o paciente?
• Essa parte vai entrar em contato com a pele, Mucosa, Sangue, Tecidos, Fluidos, Drogas, ou outros caminhos potenciais?
• É o transiente de contato esperado, Curto Prazo, De longo prazo ou permanente?
• A peça é descartável ou reutilizável?
• Quantos ciclos de limpeza e esterilização essa parte deve suportar?
Os requisitos funcionais também devem ser convertidos em valores de engenharia mensuráveis.
| Requisito | Dados a especificar |
| Desempenho mecânico | Impacto, Dobra, Fadiga, torque, e ciclos de encaixe rápido |
| Temperatura | Operação, limpeza, armazenamento, e temperaturas de esterilização |
| Exposição química | Álcool, Desinfetantes, Lipídios, Medicação, e detergentes |
| Desempenho óptico | Transparência, Estabilidade de cor, e visibilidade de fluidos |
| Controle dimensional | Buracos, Sulcos de vedação, Tópicos, Se encaixa, e GD&T |
| Volume de produção | Protótipo, Batch de validação, Baixo volume, ou produção em massa |
Passo 2: Compare Famílias de Polímeros Médicos
Nenhum polímero é adequado para todos os componentes médicos.
| Polímero | Principais vantagens | Limitações importantes | Processos típicos |
| PC de grau médico | Transparente resistente a impactos, Estável dimensionalmente | O amarelo e as rachaduras causadas por estresse e radiação precisam de avaliação | Usinagem CNC, Moldagem por injeção |
| PP de grau médico | Custo-efetivo, Baixa densidade, Resistente quimicamente | Menor rigidez, Dimensionalmente menos estável | Moldagem por injeção |
| POM | Muito baixo atrito e resistente ao desgaste, preciso | A adequação para grau e esterilização precisam ser avaliadas | Usinagem CNC, Moldagem por injeção |
| PA/Nylon | Durão, forte, e resistente ao desgaste | As dimensões podem mudar devido à absorção de umidade | CNC, SLS, MJF, Moldagem |
| PPSU | Vapor repetido e alta resistência a impactos | Caro, Custos tanto de materiais quanto de processamento | Usinagem CNC, Moldagem por injeção |
| PEI | Dimensões estáveis em altas temperaturas. | Coloração âmbar, Menos compatibilidade | Usinagem CNC, Moldagem por injeção |
| ESPIAR | Força muito alta, Resistente ao calor e a produtos químicos | Muito caro, em muitos casos sobreespecificado | Usinagem CNC, Moldagem por injeção |
| TPE/TPU médica | Sobremoldagem aplicável flexível, toque suave | Conjunto de compressão e extraíveis precisam de avaliação | Moldagem por injeção, Sobremoldagem |
Policarbonato para Componentes Transparentes
Alguns policarbonatos de grau sanitário podem sofrer óxido de etileno (EtO) e esterilização a vapor a 121°C. A taxa de volume de fusão de 19 cm³/10 min e a retração de 0,5–0,7% podem ser usadas para componentes de parede fina.
Os projetistas devem avaliar os contatos dos produtos químicos, Tensões embutidas, radiação e/ou mudanças de cor induzidas por feixe E, cargas mecânicas severas, Arestas afiadas, e transparência óptica do material por um período prolongado.
PPSU e PEI para Dispositivos Reutilizáveis
Dados do PPSU indicam que ele deve permitir facilmente o uso repetido em aplicações médicas com um ciclo de vapor de 134°C por 18 minutos. Também deve permitir 100 ciclos de esterilização com óxido de etileno, 200 ciclos de peróxido de hidrogênio vaporizado, e uma exposição gama de 40 kGy.
O PEI possui uma temperatura de transição vítrea de cerca de 217 °C e excelente estabilidade dimensional em alta temperatura. A PEI é tipicamente mais rígida, enquanto o PPSU é preferido quando a esterilização repetida a vapor é acompanhada da necessidade de tenacidade ao impacto.
Esses valores de fornecedores são dados de referência. Os componentes reais devem ser testados após o processamento, limpeza, assembléia, e esterilização.
PEEK para Aplicações Exigentes
O PEEK não preenchido normalmente tem uma densidade próxima a 1,30 g/cm³, um ponto de fusão em torno de 343°C, uma temperatura de transição vítrea de aproximadamente 143–150°C, um módulo de tração próximo a 4,000 Mpa, e resistência no escoamento em torno de 98 MPa.
Essas propriedades suportam alta carga, alta temperatura, e peças quimicamente exigentes. Contudo, O PEEK não deveria ser a escolha padrão para carcaças comuns ou componentes descartáveis de baixa carga.
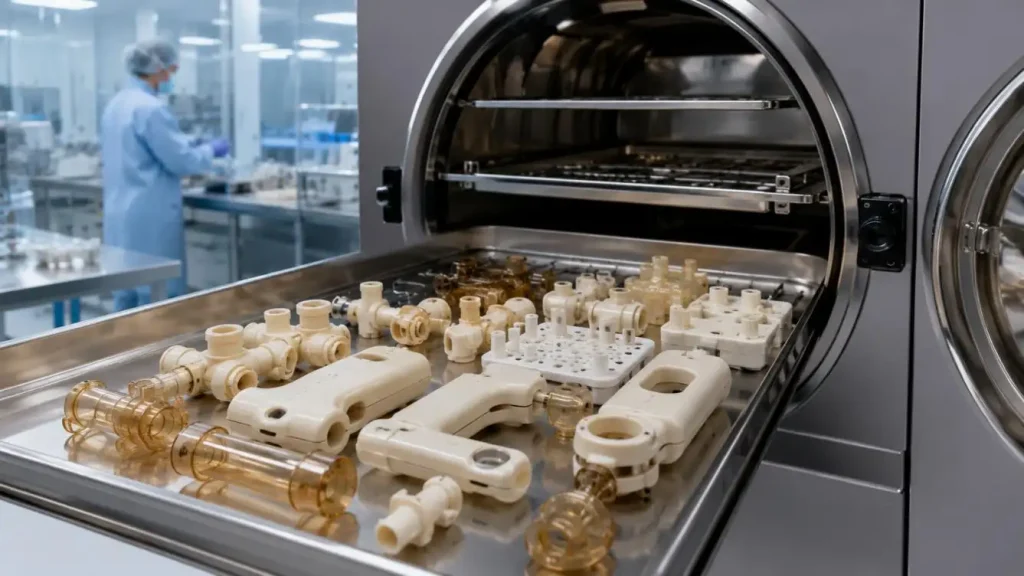
Passo 3: Associe o polímero à esterilização
A compatibilidade com esterilização é central na Fabricação de Peças Plásticas Médicas Personalizadas.
| Método | Principal preocupação material |
| EtO | Absorção residual, Tempo de aeração, e interação com embalagens |
| Vapor | Hidrólise, Empenamento, rachaduras, e mudança dimensional |
| Gama | Amarelamento, fragilidade, e perda de resistência ao impacto |
| Feixe em E | Distribuição da dose, Mudança de cor, e degradação mecânica |
| VHP | Oxidação, Mudança na superfície, e trincamento por tensão |
A pergunta correta não é simplesmente se um polímero "Pode ser esterilizado." Os engenheiros devem definir a temperatura, dose, Tempo de exposição, Contagem cíclica, e o desempenho que deve permanecer após o tratamento.
Passo 4: Considere o processo de fabricação
Na Fabricação de Peças Plásticas Médicas Personalizadas, O desempenho do material é influenciado pela usinagem, Moldagem, Secagem, Histórico térmico, Aditivos, acabamento, e esterilização.
A usinagem CNC pode criar protótipos para testes e também pode criar recursos como sulcos de vedação ou roscas. As dimensões nos plásticos de PC podem mudar se o calor e a pressão durante a usinagem não forem controlados.
A GD Prototiping pode realizar usinagem de três e cinco eixos em muitos plásticos de engenharia. A usinagem CNC deles pode criar peças com tolerâncias de ±0.05 mm e acabamento superficial de Ra 0,2 μm, dependendo do material e da geometria.
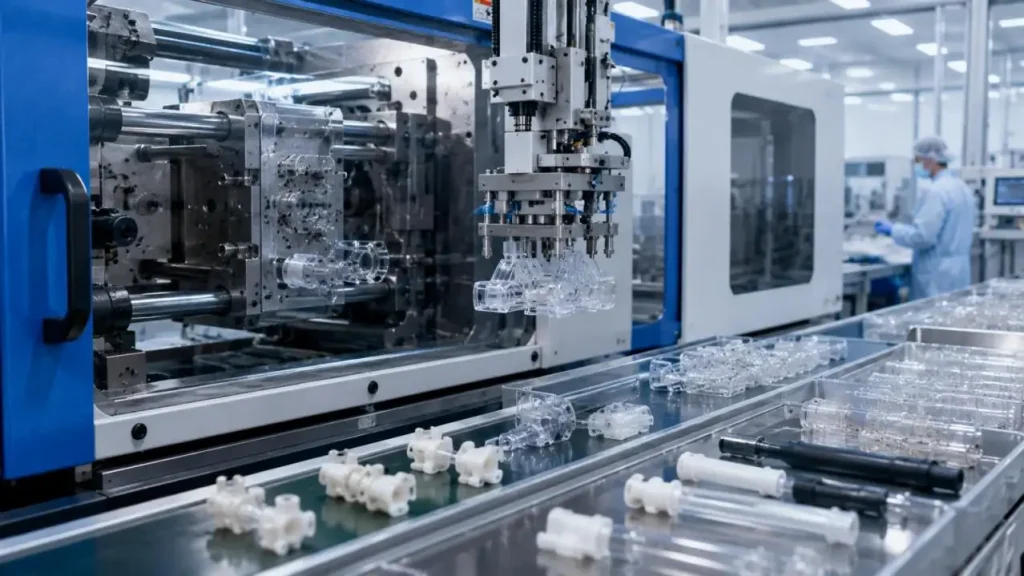
Na moldagem por injeção, Um projeto estável é quando uma peça pode ser fabricada na ordem dos milhares e o projeto pode ser considerado final. Os engenheiros precisarão considerar muitos fatores para controlar a parte final, Condições semelhantes à moldagem, O projeto do portão, O empacotamento do molde, e o controle da taxa de resfriamento.
Para muitas técnicas, como fundição a vácuo e SLA, SLS, e MJF, As limitações e dependência de plásticos de grau protótipo devem ser consideradas antes de utilizá-los para montagem e validação de projeto.
Passo 5: Confirme a Documentação e a Rastreabilidade
Uma RFQ deve descrever o produto final em detalhes sobre:
• A qualidade da resina e o fabricante
• Reforços e aditivos
• Biocompatibilidade e esterilização com temperatura e tempo de exposição
• Medições críticas com meios de inspeção
• Requisitos de acabamento superficial e claridade óptica
• Quantidade de protótipos e unidades de produção
• CoC com relatório de rastreabilidade e material
Erros comuns de RFQ devem ser mencionados apenas "Computador pessoal" ou "ESPIAR," Acho que os relatórios de teste dos fornecedores significam que os dispositivos são aprovados, Esqueça de considerar uma esterilização severa e repetida, e possuem uma grande diferença de tolerâncias para os protótipos e produtos finais, ignorando mudanças nas dimensões devido a diferenças térmicas e design do molde.
Como a Prototipagem de GD Suporta a Validação de Polímeros
Suporte para prototipagem de GD Fabricação personalizada de peças plásticas médicas por meio de usinagem CNC, Impressão 3D, Fundição a vácuo, Moldagem por injeção, Análise do DFM, e produção de baixo volume.
Suas capacidades permitem que equipes de engenharia comparem materiais e processos de produção antes de se comprometerem com ferramentas rígidas. Suporte a projetos individuais, um tempo de resposta alvo em até 12 horas, uma oficina de máquinas interna, e o agendamento de produção 24 horas por dia, 7 dias por semana, pode apoiar projetos desde um único protótipo até a produção piloto.
A Prototipagem GD não substitui as responsabilidades regulatórias ou de segurança biológica do fabricante de dispositivos médicos. Em vez de, Pode fabricar peças de acordo com o grau de resina especificado, Desenho, Plano de validação, Requisitos de inspeção, e necessidades de rastreabilidade.
Palavras finais
A fabricação bem-sucedida de peças plásticas médicas personalizadas requer o grau resina, Método de esterilização, Processo de fabricação, Requisitos dimensionais, e a estratégia de validação a serem selecionadas juntas.
Compartilhe seus desenhos, Aplicação pretendida, Grau de polímero alvo, Método de esterilização, Tolerâncias críticas, e quantidade necessária com Prototipagem GD. Sua equipe de engenharia pode revisar a fabricabilidade, compare prototipagem e processos de produção adequados, e ajudar a estabelecer um caminho prático para validação de baixo volume e manufatura em maior escala.
Perguntas frequentes
Q1. Quais plásticos de engenharia a GD Prototyping oferece para uso médico?
A GD Prototiping trabalha com diversos plásticos de engenharia, incluindo PC, PP, POM, PA6/PA66, PTFE, ESPIAR, PPS, PEI, PVDF, HDPE, UHMWPE, e polímeros reforçados com fibra de vidro. Ao fazer um pedido, Os clientes devem descrever completamente o material especificando o fabricante da resina, Série, Cor, Preenchimento, e toda a documentação necessária associada.
Q2. A GD Prototiping oferece fabricação personalizada de peças plásticas médicas?
Absolutamente. A GD Prototiping oferece fabricação personalizada de peças plásticas médicas via usinagem CNC, Moldagem por injeção, Impressão 3D, e fundição a vácuo. Cada uma dessas técnicas pode ser utilizada para verificação de projeto, Protótipos funcionais, e produção de validação em baixo volume. Adicionalmente, Essas técnicas podem ser usadas nas etapas posteriores da produção, com base nos materiais selecionados e nos requisitos do projeto.
Q3. A prototipagem de diabetes gética sugere um polímero de grau médico?
A GD Prototiping pode fornecer feedback sobre os requisitos de fabricabilidade com base na geometria da peça, Condições de operação, Exposição à esterilização e produtos químicos, Níveis de tolerância, e quantidade a ser produzida. Contudo, A seleção final e a qualificação do polímero de grau médico cabe ao fabricante do dispositivo médico.
Q4. O que deve ser incluído em uma RFQ para peças de plástico médico?
Uma RFQ deve incluir desenhos 2D e arquivos CAD 3D, resina, Quantidade, Tolerâncias críticas, Acabamento superficial, Método de esterilização, Tipo de exposição a produtos químicos, Requisitos de inspeção e testes, e quaisquer documentos necessários relacionados ao material. Se aplicável, a RFQ também deve incluir condições de contato corporal e o número esperado de ciclos de uso.
Q5. Quais são as tolerâncias CNC para peças de plástico médico da GD Prototyping?
Para condições adequadas, a GD Prototiping menciona capacidades de usinagem CNC definíveis até ±0.05 mm e rugosidade superficial de Ra 0,2 μm. As tolerâncias reais de usinagem CNC para peças de plástico médico são influenciadas pela escolha do polímero, Geometria das peças, Espessura da parede, A posição das características, Absorção de umidade, e expansão térmica. Também é relevante considerar a técnica de metrologia ao determinar tolerâncias de usinagem CNC.
