






Serviço de usinagem CNC para peças de aço inoxidável: How We Held ±0.02mm em 150 suportes estruturais para um sistema europeu de controle de fluidos
Um fabricante europeu de equipamentos industriais precisava de suportes de controle de fluido 316L de aço inoxidável 150, usinados para ±0.0tolerância de 2mm com acabamento superficial Ra 0,8 μm em 12 dias. Usamos fresagem CNC de 5 eixos em uma DMG Mori DMU 50 com ferramentas de carboneto revestidas com TiAlN. Todas as 150 peças passaram pela inspeção CMM. Entrega pontual: 100%.
Introdução
O cliente nos enviou um desenho que fez nossos engenheiros pararem para uma segunda olhada.
Era um suporte estrutural de aço inoxidável de 316L para um coletor de controle de fluido em alta pressão. A peça tinha uma seção de parede fina de 1,8mm, um canal interno profundo a 38mm de profundidade, and a bilateral tolerance of ±0.02mm on the mating bore. The quantity was 150 units. The deadline was 12 working days.
Esse é o tipo de serviço de usinagem CNC para peças de aço inoxidável que separa um fornecedor confiável de uma oficina genérica. O 316L de aço inoxidável endurece rapidamente. One wrong pass and you've scrapped a part that took 47 minutes to rough out. Já realizamos projetos assim antes, E este artigo documenta exatamente o que fizemos, o que falhou na primeira tentativa, e como entregamos cada peça por especulação.
Visão Geral do Projeto
O cliente era um fabricante alemão de equipamentos industriais de médio porte que produzia sistemas de controle de fluidos para o setor de processamento farmacêutico. Their end product operates under 120 bar pressure and must pass FDA facility compliance audits, que exige desvio dimensional zero nas interfaces de acoplamento.
They needed a batch of 150 stainless steel brackets to replace a cast version that had shown porosity defects in QC. A escolha do elenco estava fora de questão. O novo projeto exigia uma peça usinada com canais internos limpos, um cano apertado, e um acabamento superficial resistente à corrosão que suportava CIP comum (Limpeza no Local) Ciclos de lavagem química.
Recebemos arquivos STEP 3D, um desenho 2D com GD&T aponta, e uma janela de prazo de 12 dias. O projeto foi lançado na manhã seguinte.
Especificações Técnicas
| Parâmetro | Valor |
|---|---|
| Material | Aço Inoxidável 316L |
| Nome da peça | Suporte de Controle de Fluido |
| Dimensões | 142mm x 88mm x 56mm |
| Espessura da parede (min) | 1.8mm |
| Tolerância | ±0.02mm (Furo), ±0.05mm (Geral) |
| Acabamento de Superfície | Ra 0,8 μm (Rostos de acasalamento), Ra 1.6 µm (Geral) |
| Profundidade do Canal Interno | 38mm |
| Quantidade | 150 units |
| Tempo de espera | 12 dias úteis |
| Máquinas Utilizadas | DMG Mori DMU 50 (5 eixos), Haas ST-10 (torneamento) |
| Processo | Fresagem CNC de 5 eixos, Torneamento CNC, Desbarba, Eletropolimento |
| Inspeção | CMM (Zeiss Contura), Profilômetro de Superfície |
Processo de usinagem
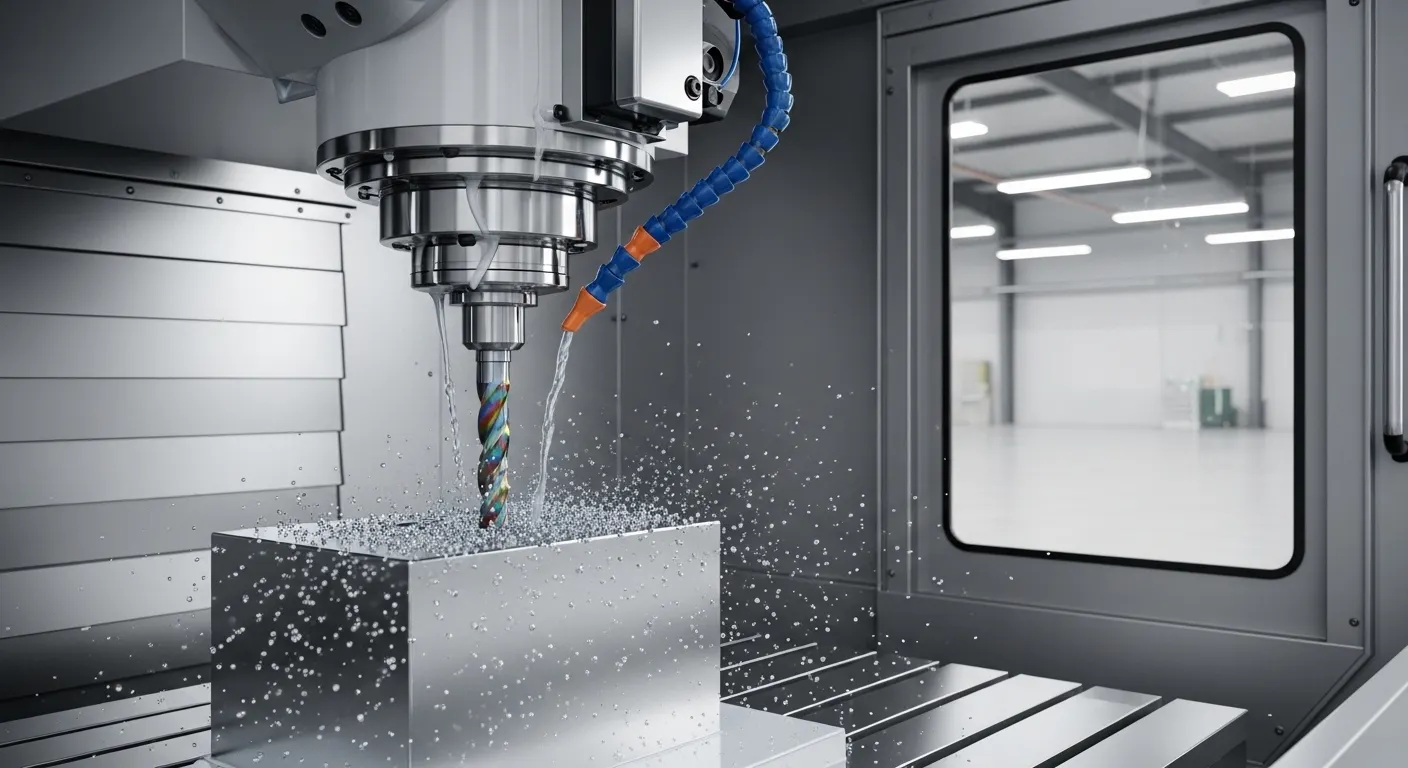
Dividimos o trabalho em cinco etapas claras. Cada estágio tinha um ponto de controle definido antes do início do próximo.
Stage 1: Programação CAM
Nosso engenheiro de CAM programou a peça no Mastercam X9. Executamos uma simulação completa de remoção de material primeiro para identificar possíveis colisões no caminho da ferramenta na área do canal profundo. A simulação apontou um problema de folga na profundidade de 38mm, Então adicionamos uma fresa de extremidade de carboneto de alcance estendido personalizada à biblioteca de ferramentas antes de cortar um único aparo.
Stage 2: Configuração de Trabalho
We designed a bespoke soft-jaw fixture to hold the 316L billet on the DMG Mori DMU 50. O dispositivo utilizava clamp de contato de quatro pontos para evitar distorcer a seção fina da parede durante o desbaste. A fixação correta do trabalho foi crítica aqui porque o 316L tem baixa condutividade térmica. Se a peça não conseguir dissipar calor corretamente, Endurece o trabalho e as tolerâncias se afastam.
Stage 3: Rugosidade
We used a 10mm 4-flute TiAlN-coated carbide end mill running at 2,800 RPM with a feed rate of 380mm/min. Mantemos a profundidade axial do corte em 1,5mm em desbaste para evitar desencadear o endurecimento por trabalho. A inundação do líquido de arrefecimento foi ajustada em pressão máxima durante todo o processo. Deixamos um estoque de 0,3mm em todas as superfícies para a passagem de acabamento.
Stage 4: Acabamento
The finishing pass used a 6mm 3-flute carbide ball-nose end mill at 4,200 RPM. Reduzimos a taxa de alimentação para 180mm/min para o diâmetro e canal interno. The step-over on the mating surfaces was set at 0.08mm to achieve the Ra 0.8 µm finish without additional grinding.
Estágio 5: Eletropolimento
Após usinagem e desbarba, all 150 parts went through a 12-minute electropolishing cycle. Isso removeu as micro-rebarbas dentro dos canais internos e melhorou a resistência à corrosão da superfície do 316L, que era um requisito direto da equipe de compliance farmacêutico do cliente.
Desafios e Soluções
Desafio 1: Deformação de parede fina em 1,8mm
No primeiro lote de teste de três partes, we saw a 0.06mm bow on the 1.8mm wall after roughing. A parede estava desviando sob pressão cortante, Empurrando para fora da tolerância. Essa foi a tentativa fracassada.
Corrigir: Adicionamos um bloco de suporte customizado dentro do bolso durante a fase de desbaste. Era um simples inserto sacrificial de alumínio que reforçava a parede fina por dentro. Também reduzimos a profundidade radial de corte de 4mm para 2mm e diminuímos a taxa de avanço para 280mm/min nas passagens de parede fina. Após essas mudanças, the wall bow measured 0.008mm on all three re-run test parts. Fixamos esses parâmetros para o lote completo.
Desafio 2: Deriva de Tolerância no Furo de Acasalamento
The ±0.02mm bore tolerance required consistent thermal stability. Na nossa primeira temporada de 20 partes, parts 17-20 showed bore diameters 0.025mm over the upper limit. The machine's spindle had thermally expanded after 6+ hours of continuous operation.
Corrigir: Implementamos um protocolo de aquecimento do eixo de 15 minutos antes de cada início de turno e adicionamos uma verificação de compensação do eixo no meio do lote a cada 25 partes. Também usamos um medidor de diâmetro para checar a cada 10ª peça durante a produção. Após a conserção, all remaining 130 parts measured within ±0.016mm on the bore, well inside the ±0.02mm callout.
Desafio 3: Alcance da Ferramenta em Canal Profundo
O canal interno de 38mm de profundidade precisava de um cortador de pequeno diâmetro para alcançar o raio do piso. Ferramentas padrão com alcance 3xD causavam vibração de vibração em profundidade, que deixaram marcas visíveis de ferramentas.
Corrigir: Mudamos para uma fresa de extremidade estendida de 6 mm de diâmetro com um comprimento de flauta de 42 mm e aplicamos uma taxa de avanço reduzida de 120 mm/min em profundidade. Também programamos um caminho de entrada helicoidal para reduzir o impacto inicial de corte. O burburinho desapareceu completamente, and the channel surface measured Ra 1.4 µm consistently.
Controle de Qualidade
Cada peça passava por um processo de inspeção em três níveis antes de ser embalada.
Level 1: Medição em Processo
We checked bore diameter every 10 parts using a calibrated Mitutoyo bore gauge. Any reading outside ±0.018mm triggered a machine stop and parameter review.
Level 2: Inspeção CMM
A 10% sample (15 parts) de cada lote de produção foi para nossa Zeiss Contura CMM. We measured 14 critical dimensions per part, incluindo o diâmetro do diâmetro, Planitez das faces de acasalamento, Posição do piso do canal, e perpendicularidade dos furos de montagem. All 15 sampled parts in every batch passed on the first measurement.
Level 3: Profilometria de Superfície
We used a Mitutoyo SJ-410 surface profilometer on the Ra 0.8 µm mating faces. Cada lote tinha três partes aleatórias marcadas. All readings fell between Ra 0.62 µm and Ra 0.79 µm.
All 150 parts shipped with a full dimensional report and material certificate (EN 10204 3.1) conforme exigido pelo cliente.
Nós seguimosISO 9001:2015 Princípios de gestão da qualidade em todas as etapas de produção e inspeção.
Resultados
- Prazo de entrega: 11 working days (1 day ahead of the 12-day deadline)
- Rendimento na primeira passagem: 148 of 150 parts passed CMM on first measurement (98.7%)
- Taxa de reformulação: 2 parts required minor bore re-finishing (1.3%), Ambos passaram na segunda verificação
- Taxa de sucata: 0%
- Taxa de aprovação no acabamento superficial: 100% on all profilometry checks
- Feedback do cliente: Os suportes foram instalados diretamente no conjunto do coletor, sem qualquer retrabalho no local,, que foi o principal indicador de sucesso do projeto
- Ordem subsequente: The client placed a repeat order for 300 units within 18 days of delivery
Por que a usinagem CNC foi a escolha certa
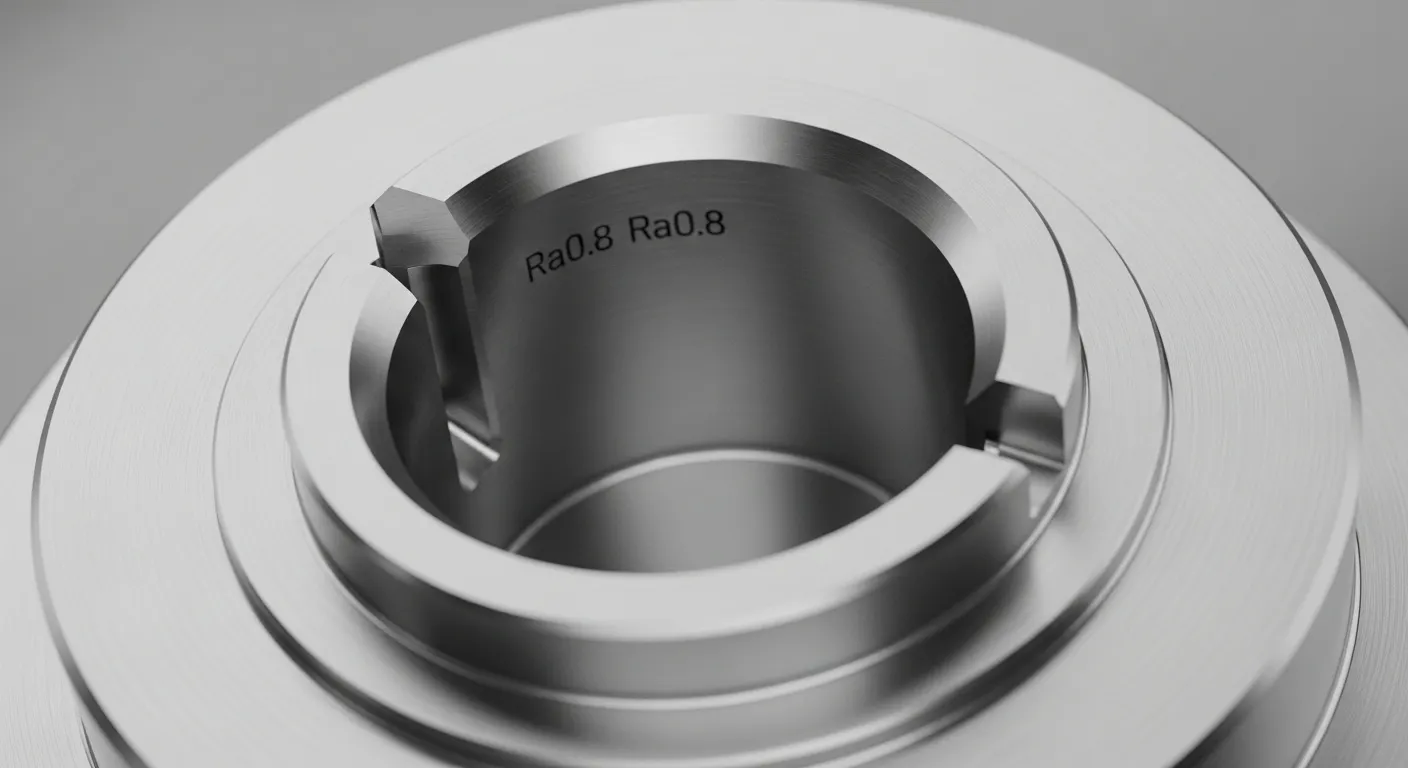
O cliente havia usado fundição de investimento para a versão anterior dessa faixa. As partes fundidas tinham porosidade interna, which created micro-leaks under 120 bar pressure. Casting also couldn't hold the ±0.02mm bore tolerance without a secondary machining step, Adição de custo e tempo.
3D printing in 316L (DMLS) foi avaliado, mas descartado por dois motivos: the internal channel geometry required post-process EDM finishing to meet the Ra 0.8 µm requirement, e o custo por peça era 2,4 vezes maior que a usinagem CNC nessa quantidade.
A usinagem CNC a partir de uma barra sólida de 316L entregou três coisas que nem a fundição nem a impressão 3D conseguiram igualar simultaneamente: Porosidade zero, Alcance direto da tolerância sem operações secundárias, e um preço unitário econômico com volume de 150 peças.
Você pode ver como lidamos com projetos semelhantes em nossoPágina de estudos de caso de usinagem CNC, o que inclui trabalhos entre metais, Plásticos, e geometrias complexas. NossoServiços de usinagem CNC cover 3-axis through full 5-axis milling with ±0.05mm standard tolerance and Ra 0.2 µm surface capability.
Para trabalhos em inox com tolerância apertada especificamente, 5-axis CNC milling is almost always the better path when tolerances are tighter than ±0.05mm or when the part has internal features that a 3-axis machine can't reach cleanly.
FAQ
We regularly machine 303, 304, 316, e 316L. Para aplicações médicas e farmacêuticas, 316L is the most common choice because of its low carbon content, o que reduz o risco de sensibilização durante a soldagem e exposição química. We can also work with 17-4 PH, 440C, e inclinações duplex sob demanda.
Our standard CNC machining service for stainless steel parts holds ±0.05mm. Para características críticas como perfuros ou faces de acasalamento, we can achieve ±0.01mm with dedicated fixturing and in-process gauging, Como fizemos no projeto do suporte de controle de fluido acima.
Usamos ferramentas de carboneto revestidas com TiAlN afiadas, Mantenha as profundidades de corte leves (1.5mm axial in roughing), Mantenha a pressão total do líquido de arrefecimento, e evite enterrar o cortador no corte. Ficar mesmo que por uma fração de segundo em 316L causa um endurecimento do trabalho e mata a vida útil da sua ferramenta rapidamente.
Oferecemos usinagem conforme (Ra 1.6-3.2 µm), Acabamento de precisão (Ra 0,8 μm), Eletropolimento, Passivation (para ASTM A967), Jateamento de contas de vidro, e polimento de espelhos. O eletropolimento é o mais popular para aplicações farmacêuticas e de grau alimentício porque também melhora a resistência à corrosão do material base 316L.
Não existe um mínimo. We run single prototypes and batches of 1,000+ using the same machines and inspection process. Para protótipos, lead times start at 3 working days. Para séries de produção como o projeto de 150 partes acima, we typically deliver in 10-15 working days depending on complexity.
Conclusão
Este projeto mostrou exatamente como é na prática um serviço confiável de usinagem CNC para peças de aço inoxidável: tolerâncias rígidas mantidas ao longo de uma série completa de 150 partes, um problema de deformação de parede fina foi detectado e corrigido antes de atingir o lote completo, e entrega pontual com relatório completo e dimensional.
Se você está trabalhando com peças de aço inoxidável com tolerâncias apertadas, Características internas complexas, ou requisitos de conformidade farmacêutica/industrial, Queremos ver seus desenhos.
Entre em contato com a GD Prototyping para um orçamento gratuito. Envie seu arquivo STEP e desenho 2D, and our engineers will review your project and respond within 12 hours with a detailed machining plan and price.
Explore mais do nosso trabalho:
- Estudos de Caso de Usinagem CNC — projetos reais em metais e plásticos
- Visão geral dos Serviços de Usinagem CNC — capacidades, Tolerâncias, e materiais
