






Serviço de usinagem CNC para peças de alumínio
Para este projeto de serviço de usinagem CNC para peças de alumínio, usinamos 180 carcaças de sensores de alumínio 6061-T6 em 168 × 94 × 42 mm, com seções de parede de 1,8 mm, ±0.0Tolerâncias críticas de 2 mm, e anodização clara de 15 μm. Usamos fresagem de 5 eixos, Fixação a vácuo, Sondagem em processo, Inspeção da CMM, e jateamento de contas. The batch shipped in 9 working days, reached a 98.3% first-pass rate, and hit 100% final delivery.
Introdução
This cnc machining service for aluminum parts started with a hard deadline of 12 working days and a housing that had already failed in plastic. The client’s first ABS prototype warped by 0.18 mm at 65°C, and the gasket groove lost seal compression after 3 thermal cycles.
We were asked to replace that prototype with 180 production-like aluminum housings for a German warehouse automation program. Porque a peça precisava passar rapidamente da produção de teste para a ponte, construímos o fluxo de trabalho em torno do GD's Serviços de usinagem CNC, Os Disponíveis materiais, e da própria marca Estudos de caso de usinagem CNC.
Visão Geral do Projeto
O cliente era um fabricante europeu de equipamentos de automação que desenvolvia módulos sensores LiDAR para robôs móveis autônomos. Cada carcaça precisava proteger uma placa de controle de 48V, hold a lens mount within ±0.02 mm, and keep total weight under 200 g for a 14-hour battery shift.
Escolhemos o Aluminum 6061-T6 porque a carcaça precisava de um bom equilíbrio entre a usinabilidade, Resistência à corrosão, Resistência da rosca, e anodização estável. The final part weighed 186 g, used a 68 mm deep internal pocket, and included 24 threaded features, 1 sealing groove, and 2 datum bores.
O trabalho ficou entre protótipo e produção, não totalmente volume de massa. Isso a tornava uma combinação perfeita para o tipo de trabalho de ponte mostrado nas GDs Peças de alumínio usinadas CNC e Alumínio anodizado usinado CNC páginas.
Especificações Técnicas
| Item | Especificação |
|---|---|
| Material | Alumínio 6061-T6 |
| Nome da peça | Alojamento do sensor LiDAR |
| Dimensões | 168 × 94 × 42 mm |
| Espessura da parede | 1.8 mm minimum |
| Cavidade profunda | 68 mm |
| Tolerâncias críticas | ±0.02 mm on datum bores and lens seat |
| Tolerâncias gerais | ±0.05 mm |
| Insipidez | 0.03 mm on sealing face |
| Acabamento superficial | Bead blasted + clear anodized, 15 μm |
| Rugosidade superficial | Ra 1.6 μm external, Ra 3.2 μm internal pocket |
| Quantidade | 180 pcs |
| Prazo de entrega | 9 dias úteis |
| Processo | Fresagem CNC de 5 eixos, perfuração, Tocando, Desbarba, Jateamento de miçangas, Anodização |
Processo de usinagem para este serviço de usinagem CNC para peças de alumínio
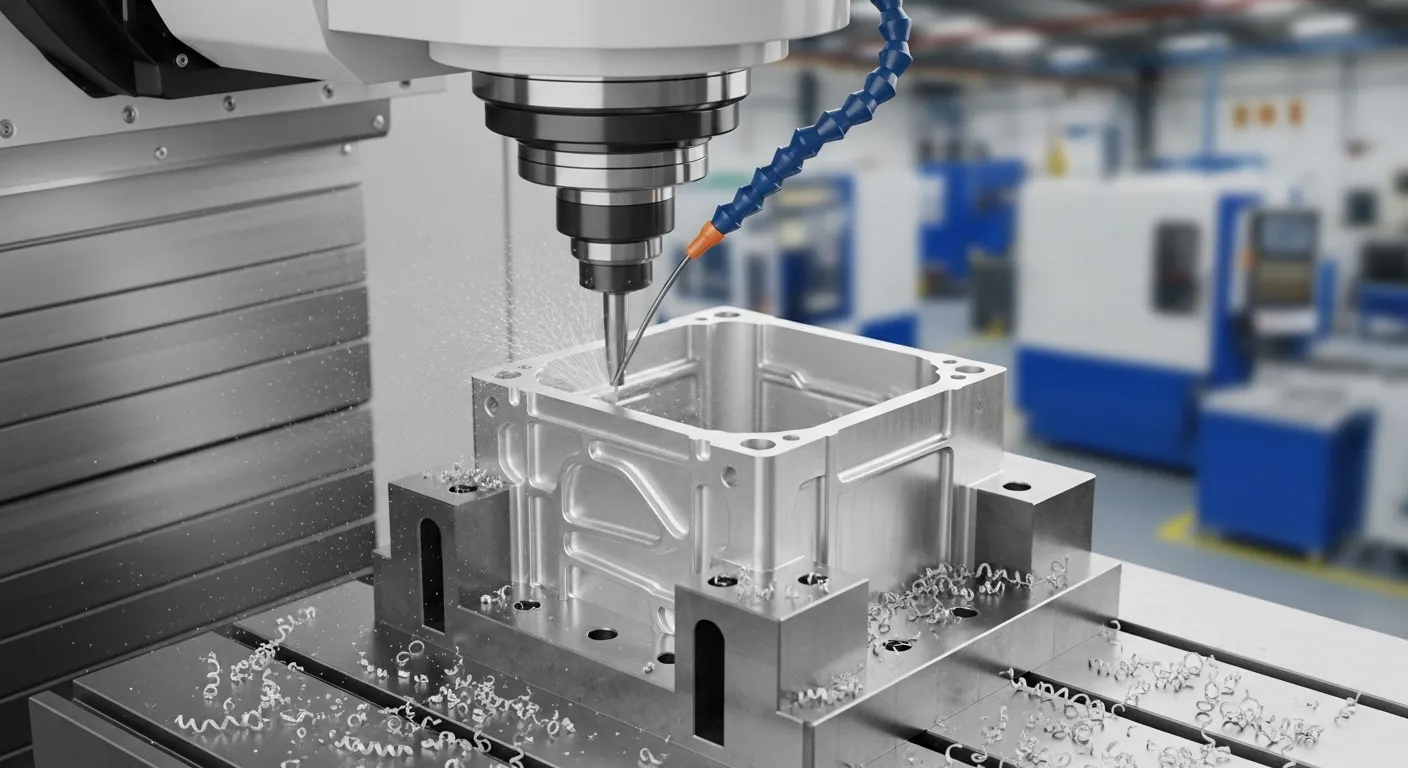
We started from 172 × 98 × 46 mm 6061-T6 saw-cut blanks and built the CAM program in Fusion 360 with 3 setups. The roughing stock allowance was 0.35 mm on walls and 0.20 mm on sealing faces to control movement before final finishing.
For Op 1, we roughed the outside profile and top features on a Haas VF-2SS using a 12 mm carbide end mill at 12,000 rpm and 2.8 mm axial stepdown. We drilled 10 pilot holes, milled the gasket groove to 1.25 mm depth, and left the lens seat oversize by 0.15 mm.
For Op 2, we moved the part to a DMG Mori DMU 50 5-axis machine for the 68 mm cavity, Portas laterais, e sondagens de referência. We used a 6 mm long-neck tool for the deep pocket, a 3 mm end mill for corner cleanup, e sondagem do eixo antes de cada passagem crítica de finalização.
For Op 3, Fizemos desbarba, Jateamento de miçangas, and clear anodizing at 15 μm nominal thickness. O caminho de acabamento seguiu a mesma lógica mostrada nos exemplos focados em alumínio da GD, especialmente o Alumínio anodizado usinado CNC trabalho, onde a precisão do alumínio e a aparência pós-acabamento são importantes.
Desafios e Soluções
1. Thin wall deformation at 1.8 mm
Nossa primeira parte do teste falhou. Fixamos a fixação em um torno padrão, machined the 68 mm cavity too early, and measured wall bow of 0.12 mm on the long side. The sealing face flatness also drifted from 0.03 mm target to 0.16 mm.
We fixed it by changing 3 things. Primeiro, we left 0.35 mm stock on thin walls during roughing. Segundo, Mudamos para mandíbulas macias personalizadas e suporte de vácuo sob o piso da cavidade. Terceiro, Dividimos o final em semi-chegada, 6-hour rest, and final skim passes of 0.15 mm radial engagement. The next 5 samples stayed within 0.028 mm wall movement.
2. Deep cavity chatter at 68 mm depth
The first long-reach toolpath left visible chatter lines and an internal surface of Ra 3.4 μm. Em uma esquina, tool deflection pushed the radius out by 0.06 mm, o que era demais para a distância interna da placa de circuito impresso.
We shortened tool stick-out from 72 mm to 58 mm by rotating the part on the 5-axis trunnion and attacking the wall at a better angle. We also changed from a slotting path to trochoidal roughing with 8% radial engagement. Isso deixou o burburinho caído, brought the corner error down to 0.012 mm, and improved the internal finish to Ra 2.1 μm.
3. Posição de furo apertado ao longo de uma longa cadeia de referência
The lid screw pattern had to hold true position within 0.03 mm across a 142 mm span. No nosso primeiro teste de 2 setups, the opposite corner holes drifted by 0.07 mm because the second setup stacked too much datum error.
We solved that by moving all critical holes into one 5-axis setup and using in-machine probing on 2 datum bores before final drilling and tapping. Depois dessa mudança, the average positional error across 12 checked housings was 0.014 mm.
Controle de Qualidade
We checked first-article parts on a Zeiss CMM using 18 measured features, including the 2 datum bores, Diâmetro do assento da lente, Planura da face de vedação, e posição verdadeira do padrão de buracos. We also used thread gauges for 24 threaded features, um testador de superfície Mitutoyo para verificações de Ra, and an eddy current gauge to confirm anodizing thickness between 13 μm and 17 μm.
Para controle de desenho, we used ±0.05 mm as the general machining baseline and tightened only the functional features to ±0.02 mm or 0.03 mm flatness. Isso corresponde ao uso comum de ISO 2768-1 como um arcabouço para tolerâncias lineares e angulares gerais quando cada dimensão não é individualmente tolerada.
Resultados
We shipped the first 30 housings in 7 working days and the full 180-piece batch in 9 working days. The client had requested 12 working days, so we finished 3 days early.
Aqui estão os números-chave:
- Escoamento de usinagem na primeira passagem: 98.3% or 177 of 180 parts
- Aceitação final do envio: 100%
- Desvio médio de CMM em diâmetros críticos: 0.011 mm
- Média de planitude da face de vedação: 0.021 mm
- Peso da carcaça: 186 g, below the 200 g target
- Tempo de montagem no lado do cliente: 22% faster than the plastic prototype
- Resultado do teste térmico: a eletrônica interna ficava 6,8°C mais baixa que a versão da carcaça ABS
The client approved a second bridge order for 420 pcs after the first batch passed vibration testing at 20 g and a 96-hour salt spray review on the anodized finish.
Por que a usinagem CNC foi usada para essas peças de alumínio
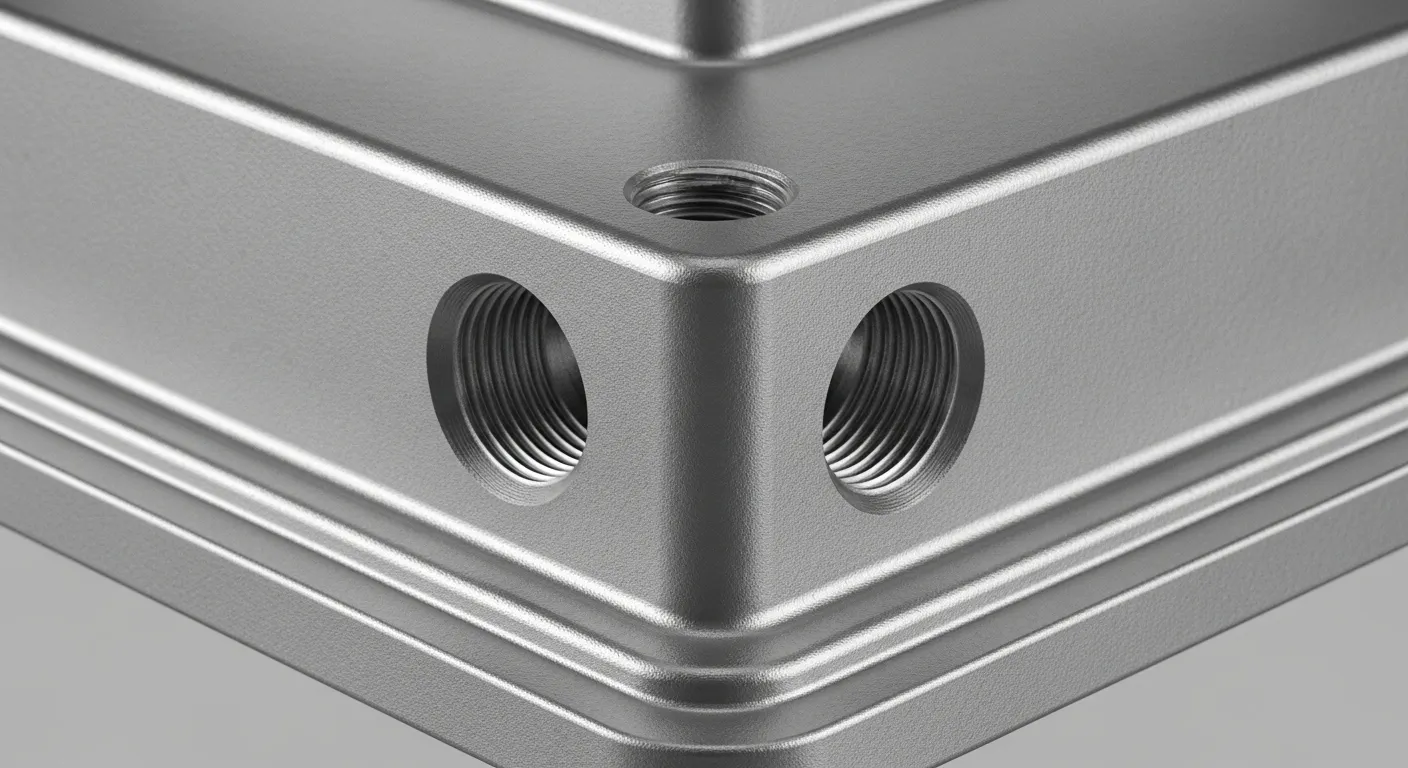
We used CNC instead of die casting because the volume was only 180 pcs and the design was still moving. Uma rota de metal fundido provavelmente precisaria de ferramentas, Tempo extra de aprovação, and at least 4 to 6 weeks before first articles. CNC nos deixa cortar o giro A, revise the cable port after part 24, e navio rev B sem novas ferramentas.
We also ruled out polymer 3D printing because the earlier ABS sample had already warped by 0.18 mm at 65°C, e os parafusos foram desmontados após repetidos acessos de serviço. O 6061-T6 de alumínio nos deu uma vida útil melhor da rosca, Faces de vedação mais limpas, e um comportamento térmico muito melhor.
A escolha dos materiais também importava. A Associação do Alumínio descreve as ligas 6xxx como tratáveis termicamente, formável, Soldável, e resistente à corrosão, with 6061 called the most widely used alloy in that family. Isso fazia do 6061-T6 o equilíbrio certo para uma carcaça leve que ainda precisava de usinagem estável e anodização.
FAQ: Serviço de usinagem CNC para peças de alumínio
Para a maioria das carcaças e suportes, começamos com 6061-T6. Proporciona uma boa mistura de força, Resistência à corrosão, custar, e usinabilidade. For this 168 × 94 × 42 mm housing, 6061-T6 also gave stable threads and clean anodizing after bead blasting.
Para recursos padrão, we usually plan around ±0.05 mm. Para perfuros críticos, Terras de Caça às Focas, e características de acasalamento, we can tighten that to ±0.02 mm or even lower with better fixturing, Sondagem, e validação CMM. Neste caso, our measured bore deviation averaged 0.011 mm.
Sim, Mas a estratégia do muro importa. Neste trabalho, the 1.8 mm wall bowed by 0.12 mm in the first trial. Fixamos isso com a margem de estoque, Suporte a vácuo, e finalização em etapas, then kept movement below 0.028 mm in the approved process.
Isso depende do uso. Para essa carcaça robótica, we used bead blasting plus 15 μm clear anodizing because it improved corrosion resistance, dava um visual uniforme fosco, e superfícies de manuseio protegidas. Se a aparência importar mais, Anodização colorida ou polimento também pode funcionar bem.
Choose CNC when you need 1 to 500 parts, Mudanças rápidas de design, Sem custo de ferramentas, ou controle de recursos mais rigoroso nos primeiros lotes. Para este pedido de pontes de 180 peças, CNC beat casting because we delivered in 9 working days and updated the port geometry mid-run without new tooling.
Conclusion + CTA
Este projeto mostra o que um serviço real de usinagem CNC para peças de alumínio deve fazer: hold ±0.02 mm where it matters, resolver deformação antes que ela entre em produção, e envia peças de baixo volume rápido o suficiente para um programa ao vivo. We machined 180 anodized 6061-T6 housings in 9 working days, desempenho térmico melhorado em 6,8°C, e deu ao cliente um lote ponte que se comportava como peças de produção.
Se você estiver construindo carcaças de alumínio, Suportes, Cobre, ou peças funcionais personalizadas, revisar GD's Estudos de caso de usinagem CNC e então Entre em contato conosco com seu desenho, Quantidade, e pilha de tolerâncias.
