






Serviço de usinagem CNC para componentes de latão: Um Estudo de Caso Real
Usinamos 500 componentes do corpo de válvula C360 em latão para um OEM europeu de controle de fluidos, usando torneamento e fresagem CNC de 5 eixos em uma DMG Mori NLX 2500. Peças medidas 38mm x 22mm com ±0.0Tolerâncias de 2mm e acabamento Ra 0,8 μm. Entregamos 100% das peças em 12 dias, com uma taxa de inspeção de primeira passagem de 99,4%.
Introdução
Um fabricante de sistemas de controle de fluidos com sede na Holanda veio até nós com um prazo apertado e um problema real. O fornecedor anterior não conseguiu manter ±0.0tolerância de 2mm em carcaças de latão em dois lotes seguidos. As peças estavam se deformando durante o torneamento de paredes finas, e a taxa de rejeição havia subido para 17%. Com lançamento em produção em 14 dias, eles precisavam de umServiço de usinagem CNC para componentes de latão Isso pode resolver o problema rapidamente.
Aceitamos o trabalho. Aqui está exatamente como usinamos corpos de válvulas C360 de latão 500, resolveu o problema da deformação, e entregue no prazo.
Visão Geral do Projeto
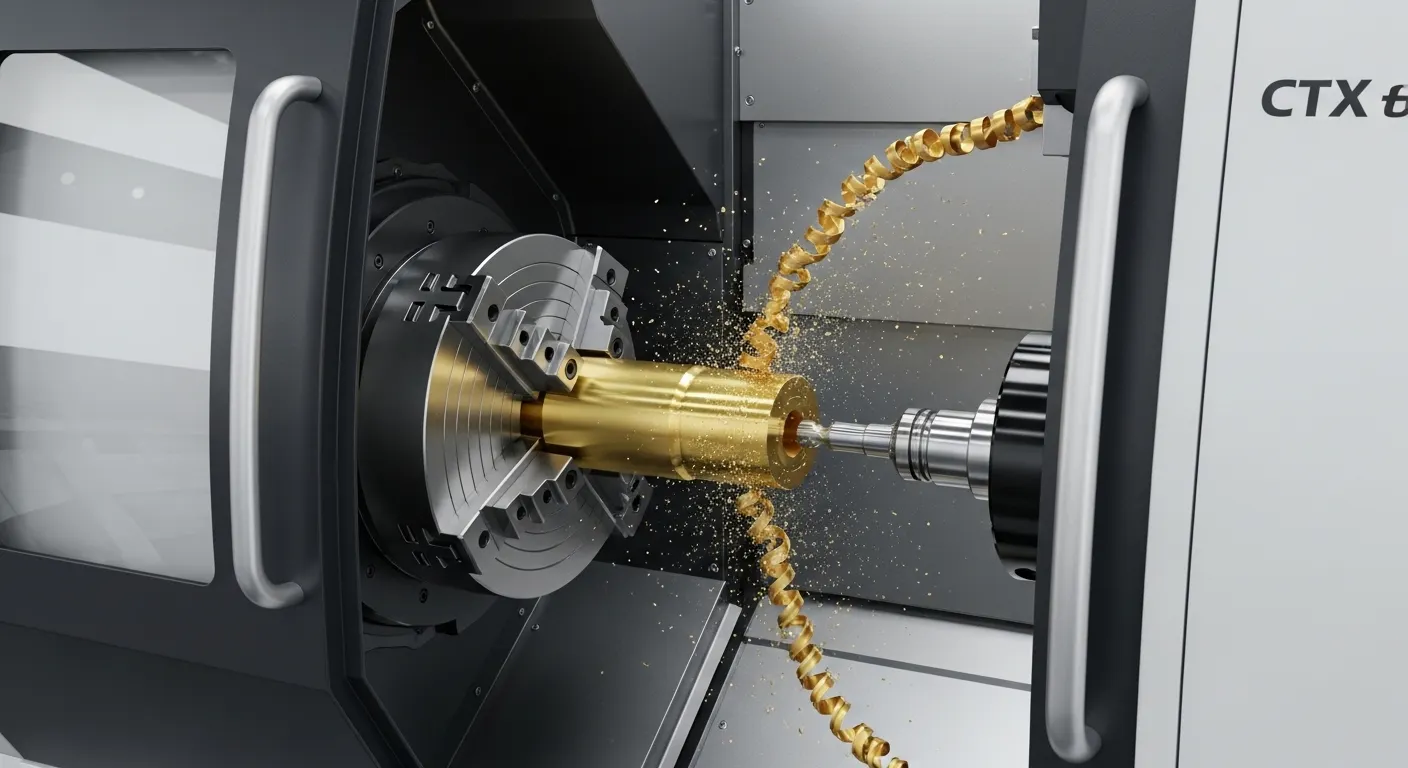
O cliente fabricou válvulas de controle de fluxo de precisão para sistemas hidráulicos industriais. A carcaça do corpo da válvula exigia diâmetros internos de tolerância apertada, Portas rosqueadas M8, e uma face de vedação polida. A peça precisava suportar uma pressão de operação de 80 bar sem deformação ou vazamento.
Eles escolheram o C360 de latão (Latão de corte livre) Por três razões:
- Excelente classificação de usinagem (100 no índice padrão de usinagem)
- Forte resistência à corrosão em ambientes de fluido hidráulico
- Estabilidade dimensional apertada sob ciclagem de pressão
Isso era umProdução de baixo volume, não um protótipo. Cada parte precisava corresponder exatamente ao desenho. Sem tolerância de amostragem. Tratamos projetos assim sob nossaServiços de usinagem CNC de precisão Fluxo de trabalho, onde a inspeção do primeiro artigo ocorre antes da execução completa do lote.
Especificações Técnicas
| Parâmetro | Detalhe |
|---|---|
| Material | Bronze C360 (Latão de Corte Livre) |
| Nome da peça | Alojamento do Corpo de Válvula Hidráulico |
| Dimensões | 38mm (L) x 22mm (DE) x 18mm (Diâmetro ID) |
| Espessura da parede | 2.0Mínimo em mm |
| Tolerância | ±0.02mm (Furo crítico), ±0.05mm (Forma externa) |
| Acabamento de Superfície | Ra 0,8 μm (Face de vedação), Ra 1.6 µm (Externo) |
| Threads | M8 x 1,25mm, 3x portas radiais |
| Quantidade | 500 peças |
| Tempo de espera | 12 dias de calendário |
| Processo | Fresagem CNC de fresagem de 5 eixos |
| Pós-Processamento | Chapagem Electrosem Níquel |
Processo de usinagem
Dividimos o trabalho em cinco etapas sequenciais. Cada estágio tinha um ponto de controle definido antes do próximo passo começar.
Stage 1: Programação CAM e Configuração do Caminho de Ferramenta
Importamos o arquivo STEP para o Mastercam e configuramos as trajetórias de ferramentas em 4 horas. O diâmetro interno exigia uma estratégia de passagem de desbaste personalizada para evitar vibrações na parede de 2mm. Simulamos o programa completo duas vezes antes de cortar uma única peça. Usamos a DMG Mori NLX 2500 com ferramentas ativas para torneamento e fresagem combinados em um único setup, o que reduziu significativamente o erro de reposicionamento.
Stage 2: Passagem de Roughing
Usamos uma ferramenta de inserção de carboneto aos 3,500 RPM com taxa de alimentação de 0.08 mm/rev para desbaste. A profundidade de corte foi mantida em 0,5 mm máximo por passagem na seção de parede fina. Usamos um fluido de corte solúvel em água a alta pressão de fluxo para gerenciar a evacuação de cavacos e o acúmulo térmico, o que é fundamental ao usinar latão em alta velocidade.
Stage 3: Semi-Acabamento e Rosca
Após o roughing, medimos OD e ID com um micrômetro digital antes de continuar. Encontramos que 3 peças nas 10 primeiras tinham diâmetro de identificação 0.04mm sobredimensionado. Rastreamos até a flexão da ferramenta na barra de perfuração em profundidade. Mudamos para um mais curto, Barra de diâmetro mais rígida (A relação L/D reduzida de 6:1 a 4:1) e recortar essas 3 partes. A passagem semi-final usada 0.0Avanço de 2 mm/rev e profundidade de corte de 0,2 mm. A rosca de rosca usava uma derivação de flauta em espiral a 120 RPM com fluido de batimento.
Stage 4: Frenatura de 5 eixos para portas radiais
As três portas radiais M8 foram usinadas em um centro de usinagem Haas UMC-750 de 5 eixos. Usamos uma estratégia simultânea de indexação 4 a 1, então os três orifícios de abertura foram perfurados e rosqueados em um único fixário. A precisão angular de bombordo a bombordo era mantida em ±0,1°. NossoCapacidades de usinagem CNC inclui trabalho simultâneo completo de 5 eixos, o que é fundamental para esse tipo de geometria radial.
Estágio 5: Acabamento de Superfície
A face de vedação foi cortada por mosca a Ra 0,8 μm usando um inserto PCD a 6,000 RPM com 0.00Alimentação de 5 mm/rev. Verificamos o final com um perfilômetro de contato em cada 10ª parte. Após a usinagem, Todas as 500 peças foram para banho de níquel eletrosem com espessura de revestimento de 8–12 μm, o que melhora a resistência à corrosão em ambientes hidráulicos.
Desafios e Soluções
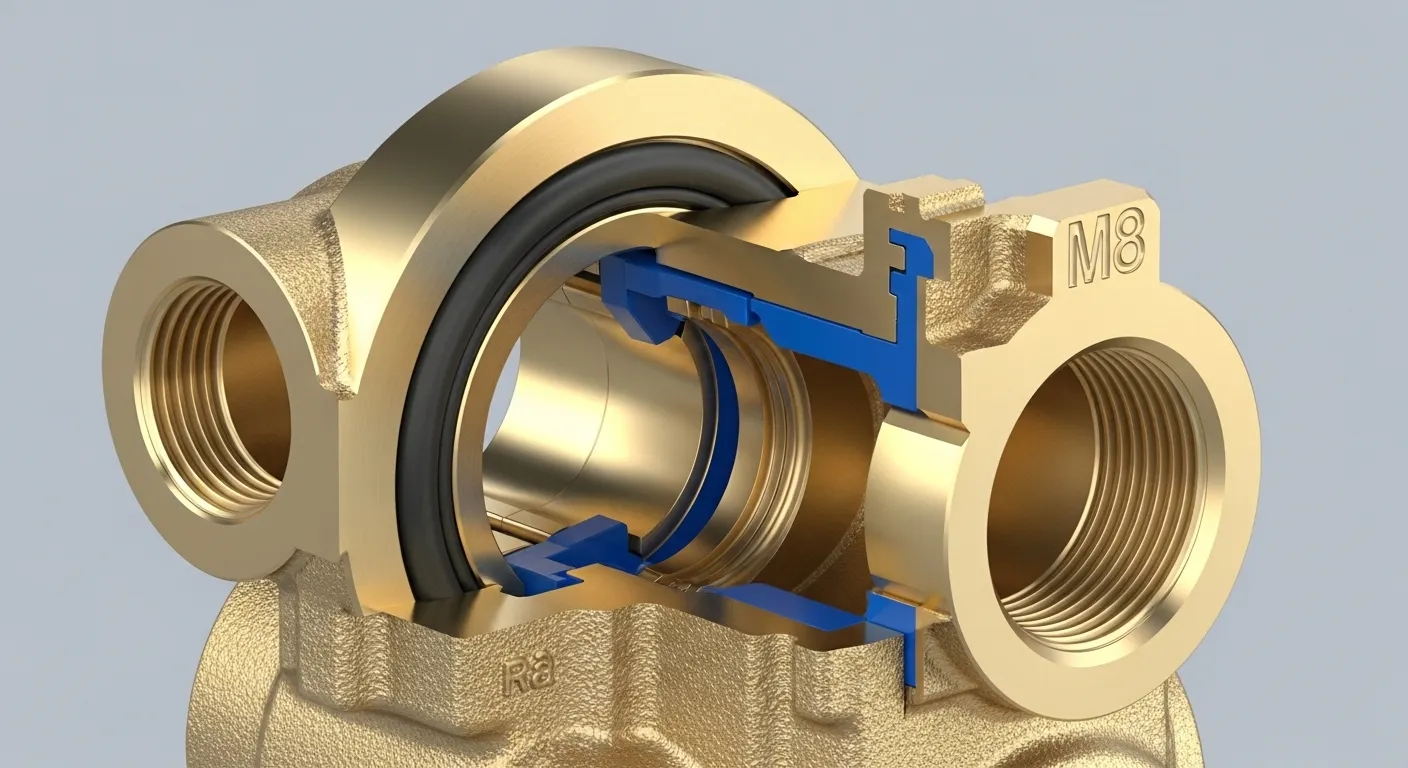
Este projeto teve dois grandes problemas técnicos. Seremos diretos sobre o que falhou e como consertamos isso.
Desafio 1: Deformação de parede fina durante a perfuração
O problema: Durante o primeiro lote de teste de 20 partes, 6 peças mostraram ovalidade do DI de 0.03–0.05mm após a usinagem. A parede de 2mm estava flexionando sob forças de corte, Puxando o cano do arredondamento. Esse é um problema conhecido com torneamento de latão de parede fina.
Primeira tentativa (Falhou): Tentamos diminuir a taxa de avanço da perfuração para 0.04 mm/rev. As partes ainda mostravam 0.0Ovalidade 3mm em 3 de 10. Alimentação mais lenta não eliminou a força radial de corte o suficiente.
A solução que funcionou: Adicionamos um suporte personalizado para mandril dentro do cano durante a passagem de acabamento externo. Isso proporcionava suporte radial de parede fina e eliminava a flexão. Também mudamos a pressão de fixação da mandíbula de 25 bar para 18 bar no mandril, o que reduziu a distorção induzida pela empunhadura externa. Após essas duas mudanças, A ovalidade caiu para menos de 0.008mm em todas as 500 partes.
Desafio 2: Avariagem de rosca em portas radiais
O problema: Nas portas radiais M8, Vimos a rosca com galha em 4 peças no primeiro lote de 50. O latão tende a se irritar quando a rosca se rasga em vez de cortar de forma limpa, especialmente com torneiras padrão em avanços agressivos.
A solução: Mudamos de uma torneira padrão de plugue para uma torneira de carboneto de flauta espiral com revestimento TiN. Reduzimos a velocidade de entrada da torneira de 180 RPM para 120 RPM e aumentamos a viscosidade do óleo de corte. Também mudamos para um furo piloto pré-perfurado 0,3mm maior do que o gráfico padrão recomendado pelo perfurador de torneiras, que reduziu a tensão de deslocamento do material. Após esse ajuste, Não tivemos nenhuma falha na rosca nas 450 peças restantes.
Controle de Qualidade
Cada lote de 50 peças passava por uma sequência estruturada de inspeção antes do lançamento:
Verificações em Processo (a cada 10ª parte):
- Medição micrométrica OD e ID
- Verificação da rugosidade da superfície com o perfilômetro Mitutoyo SJ-210
- Verificação de bitola de rosca (Vai/Não vai) em todas as portas M8
Inspeção Final do CMM (100% das dimensões críticas):
Usamos um CMM ZEISS Contura G2 para verificar o seguinte em cada peça:
- Diâmetro do diâmetro (Tolerância ±0.02mm)
- Diâmetro externo OD (Tolerância ±0.05mm)
- Posição do porto e localização angular (±0,1°)
- Perpendicularidade da face de vedação ao eixo do furo (±0.01mm)
Verificação pós-banhamento:
Após o niquelado, remedimos 50 partes aleatoriamente para a espessura do revestimento usando um medidor magnético Elcometer 456. Todos os 50 mediram entre 8,6 μm e 11,4 μm, dentro da especificação de 8–12 μm.
A Prototipagem GD segue protocolos de controle de qualidade alinhados à ISO 9001 em todas as séries de produção. Nossas peças são inspecionadas conforme tolerâncias de desenho, não tabelas de amostragem, quando a aplicação exige.
Resultados
Os números mostram claramente o resultado:
- Entrega: 500 peças entregues em 12 dias de calendário (2 dias antes do prazo)
- Taxa de inspeção na primeira passagem: 99.4% (497 das 500 peças passaram na verificação completa do CMM na primeira inspeção)
- Taxa de sucata: 0.6% (3 peças descartadas devido a pequenas marcas superficiais causadas pelo manuseio, não defeitos de usinagem)
- Taxa de defeitos na rosca: 0% Após a correção do processo
- Ovalidade de parede fina: Mantido em ≤0.008mm em todas as partes
- Resultado do cliente: As peças passaram pelo teste hidráulico completo de vazamento a 80 bar, sem falhas nos testes pré-produção
- Ordem de repetição: O cliente fez um pedido subsequente para 1,200 peças em até 3 semanas após a entrega
O fornecedor original tinha uma taxa de rejeição de 17% no mesmo desenho. Reduzimos isso para 0,6% com engenharia de processos, Não apenas uma inspeção mais rigorosa.
Por que a usinagem CNC foi usada
O cliente considerou duas alternativas: fundição de investimento e impressão 3D em metal. Aqui está o motivo pelo qual recomendamos a usinagem CNC para componentes de latão.
| Fator | Usinagem CNC | Fundição de Investimento | Impressão 3D em Metal |
|---|---|---|---|
| Tolerância | ±0.02mm alcançável | ±0,2–0,5 mm típico | ±0.05–0,1 mm típico |
| Acabamento de Superfície | Ra 0,8 μm direto | Ra 3,2–6,3 μm pós-fundição | Ra 4–12 μm conforme construído |
| Tempo de espera (500 peças) | 12 dias | 20–35 dias (com ferramentas) | 15–25 dias |
| Custo Unitário (500 peças) | Baixo-médio | Mais alto (Ferramenta amortizada) | Mais alto (Suportes de pólvora) |
| Qualidade da Fiação | Corte à máquina, preciso | Pós-usinagem necessária | Pós-usinagem necessária |
| Adequação para Latão | Excelente | Seleção limitada de ligas | Não amplamente disponível |
Para essa aplicação específica, A usinagem CNC era o único método que conseguia atingir ±0.02mm sem pós-usinagem em blanks fundidos ou impressos. O C360 de latão também não existe como pó padrão para impressão 3D em metal, o que descartou totalmente essa opção.
Você pode explorar nosso livro completoEstudos de caso de usinagem CNC para ver como abordamos desafios semelhantes de materiais e tolerância. Também oferecemosServiços de tornagem CNC para peças de latão rotacionalmente simétricas que não precisam de operações de fresagem.
FAQ
Bronze C360 (Latão de corte livre) é a principal escolha para peças CNC de precisão. Possui a maior classificação de usinagem (100) de qualquer liga de latão, máquinas limpas em altas velocidades, e mantém tolerâncias rigorosas. C260 (Latão de cartucho) é usado quando é necessária maior formabilidade. Para ambientes marinhos, C464 (Patentes navais) adiciona resistência à corrosão de zinco-estanho.
Com torneamento e fresagem CNC padrão, tolerâncias de latão de ±0.02mm são rotineiramente alcançáveis. Com perfuração fina e fixação adequada, Oficinas experientes podem comportar ±0.01mm. A prototipagem GD rotineiramente alcança ±0.05mm nos equipamentos padrão e ±0.02mm em diâmetros críticos e se encaixa em todas as nossas séries de produção CNC.
Peças de latão de parede fina se deformam quando as forças de corte excedem a rigidez radial da parede. As soluções mais eficazes são: Redução da pressão de fixação do mandril, Uso de suporte para mandril ou plugue durante cortes externos, mantendo a profundidade do corte abaixo de 0,3mm nas passagens finais, e redução da relação L/D em barras de aprofundamento. Usamos os quatro métodos neste projeto.
Para uma peça semelhante ao corpo da válvula neste estudo de caso (38mm x 22mm, com torneio, moagem, e roscagem), 500 peças levam aproximadamente de 10 a 14 dias de calendário, incluindo programação, Inspeção do primeiro artigo, Produção completa, e verificação CMM. Pedidos urgentes com tolerâncias mais flexíveis podem ser mais curtos. Contato Prototipagem GD para um prazo de antecedência específico para cada projeto.
Conclusão
Esse projeto provou ser um ponto simples: o serviço certo de usinagem CNC para componentes de latão não é apenas ter boas máquinas. É sobre entender onde as falhas acontecem, consertando antes do lote correr, e manter tolerâncias que importam para a aplicação.
Aceitamos um serviço com taxa de falha de 17% em outro fornecedor e entregamos 99,4% de qualidade na primeira passagem em 12 dias. O ponto chave foi a engenharia de processos na etapa de torneamento de parede fina e um setup mais inteligente de rosca.
Se você está buscando componentes de latão de precisão para hidráulica, Pneumático, elétrico, ou aplicações de controle de fluidos, Gostaríamos de ver seus desenhos.
Obtenha um orçamento gratuito para seu projeto de usinagem CNC em latão na GD Prototyping
