






Serviços de Usinagem CNC para Protótipos Funcionais de Plástico: O Guia Completo
A usinagem CNC é o método mais confiável para produzir protótipos funcionais em plástico com tolerâncias rigorosas (±0.01 mm to ±0.05 mm), Propriedades reais de materiais de grau de engenharia, e rápida reação (3 a 7 dias). Funciona melhor para 1 a 100 unidades onde validação de projeto, Teste de ajuste, ou testes funcionais de desempenho são necessários antes de se comprometer com ferramentas de produção.
O que são protótipos funcionais de plástico?
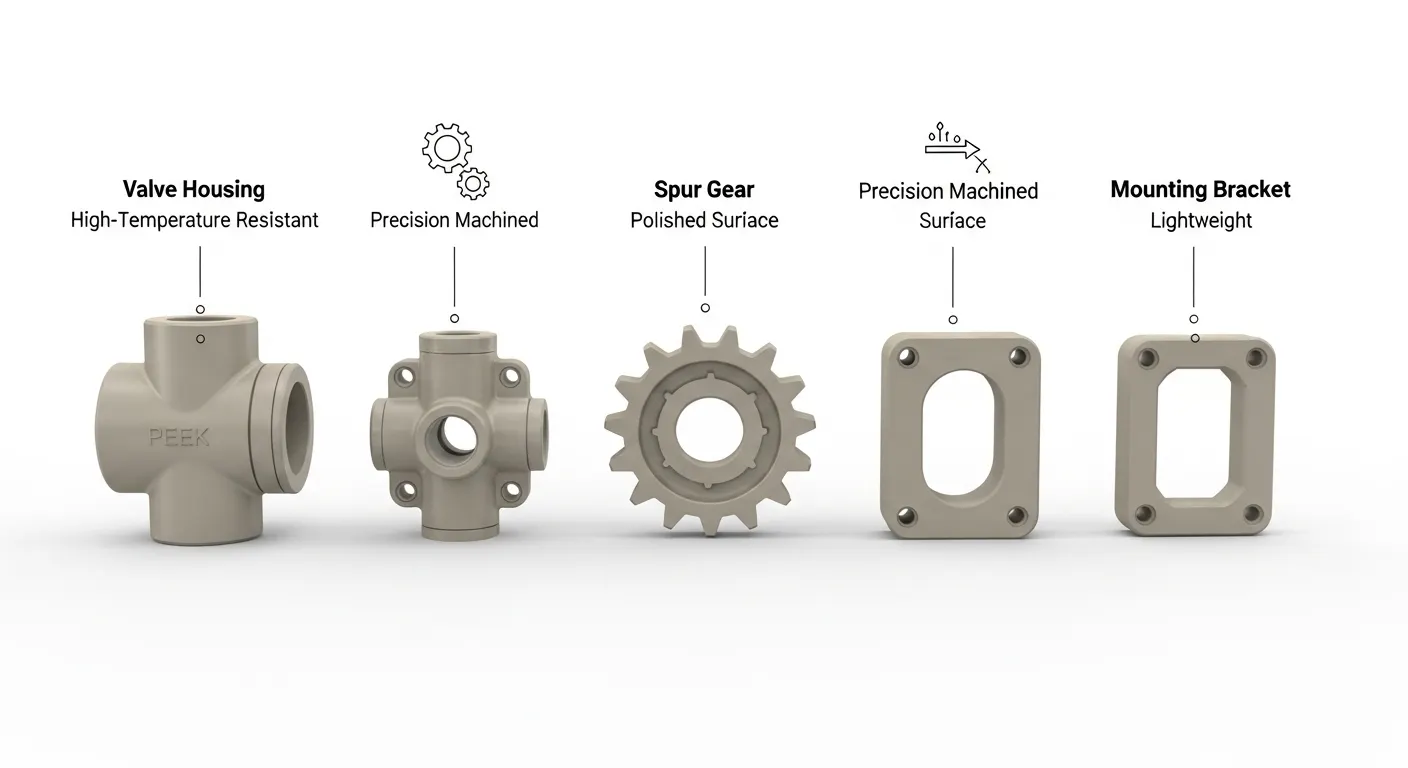
Um protótipo funcional de plástico é uma peça física feita de plástico de engenharia real que atua como o componente final de produção. Não é um modelo visual nem um conceito de esboço. Ele é testado, reunidos, carregado, pressurizado, ou ciclada sob condições reais de operação.
A palavra-chave "funcional" é o que diferencia essas peças dos protótipos de exibição. Seu engenheiro precisa saber:
- A peça se encaixa no conjunto de acoplamento?
- Ele sustenta a pressão ou carga necessária?
- O material resiste aos produtos químicos ou temperaturas na aplicação?
- Ele atende à FDA, ISO, ou requisitos de conformidade da indústria?
Functional prototypes answer all of those questions before you spend $8,000 to $40,000 em um molde de injeção.
Por que os engenheiros escolhem usinagem CNC para protótipos plásticos
A usinagem CNC para protótipos funcionais plásticos domina sobre outros processos por uma razão simples: Ele produz peças do mesmo material e com as mesmas propriedades mecânicas do seu componente final de produção.
Aqui está uma comparação direta entre os três processos de prototipagem mais comuns:
| Fator | Usinagem CNC | FDM / SLS 3D Printing | Moldagem por Injeção |
|---|---|---|---|
| Autenticidade material | Material verdadeiro de estoque (Por exemplo,, ESPIAR, Delrin) | Filamento ou pó proprietário, Resistência anisotrópica | Material de produção verdadeiro |
| Tolerância | ±0.01 mm to ±0.05 mm | ±0,2 mm a ±0,5 mm típico | ±0.05 mm to ±0.1 mm |
| Acabamento superficial | Ra 0.4 µm to Ra 3.2 µm | Ra 5 to Ra 15 µm (Linhas de camada) | Ra 0.4 µm to Ra 1.6 µm |
| Prazo de entrega (10–50 unidades) | 3 to 7 working days | 1 to 4 days | 4 to 8 weeks (ferramental) |
| Custo de ferramentas | $0 | $0 | $8,000 to $40,000+ |
| Custo unitário (10–50 unidades) | Média | Baixa a média | Muito alto (Ferramentas amortizadas) |
| Melhor para | Testes funcionais, Ajustes apertados | Conceito, Visual, Estágio inicial | Produção em grande volume (1,000+) |
A conclusão é clara. For 1 to 100 units that need to be functionally tested, A usinagem CNC oferece a melhor combinação de precisão, Integridade do material, e velocidade.
EmPrototipagem GD, Nós rodamos em 3 eixos, 4 eixos, e centros de usinagem CNC de 5 eixos especificamente otimizados para trabalhos plásticos de engenharia, with lead times starting at 3 working days.
Melhores Plásticos para Protótipos Funcionais CNC
Nem todas as máquinas de plástico são da mesma forma. Escolher o material certo é a primeira decisão de engenharia em qualquer projeto de protótipo plástico. Aqui estão os materiais mais comuns que usamos e quando usar cada um.
ESPIAR (Poliéter Éter Cetona)
O PEEK é o padrão ouro para protótipos plásticos de alto desempenho. Ele suporta temperaturas contínuas de até 250°C, resiste a quase todos os produtos químicos industriais, and meets ISO 10993-5 biocompatibility requirements for medical devices.
- Resistência à tração: 100 MPa
- Temperatura de serviço contínuo: 250°C
- Melhor para: Dispositivos médicos, Sistemas de fluidos aeroespaciais, Equipamentos semicondutores
- Nota sobre usinagem: Requer recozimento antes do corte e resfriamento a ar seco para preservar a estrutura cristalina
Delrin (POM-C / Acetal)
Delrin é o plástico de engenharia mais usinável. Ela mantém tolerâncias muito bem firmes, tem uma superfície naturalmente de baixo atrito, e é quimicamente resistente a combustíveis, Solventes, e óleos.
- Resistência à tração: 69 MPa
- Estabilidade dimensional: Excelente (baixa absorção de umidade)
- Melhor para: Engrenagens, Buchas, Assentos de válvulas, Componentes de contato com alimentos
- Nota sobre usinagem: Máquinas limpas em altas velocidades com mínimo de rebarbas
Nylon (PA6 / PA66)
O nylon oferece excelente resistência ao impacto e resistência à fadiga, mas absorve umidade, o que pode causar deriva dimensional. Para protótipos funcionais que exigem ajustes exatos, Recomendamos a pré-secagem dos tarugos e a usinagem até as dimensões do estado seco.
- Resistência à tração: 75 to 85 MPa
- Melhor para: Suportes estruturais, Componentes de desgaste, Guias de cabos
- Nota sobre usinagem: Moisture absorption of up to 2.5% can shift dimensions; Ajustes críticos devem levar isso em conta
Policarbonato (Computador pessoal)
O PC é opticamente claro, durão, e mantém boas tolerâncias. É amplamente usado em terrários, Guias de luz, e carcaças que precisam de inspeção visual ou transmissão de luz.
- Resistência à tração: 55 to 65 MPa
- Melhor para: Caixas ópticas, Invólucros elétricos, Escudos de segurança
- Nota sobre usinagem: Sucetível a trincas por tensão próximas a cantos internos afiados; Raios generosos são necessários
PTFE (Teflon)
O PTFE possui o menor coeficiente de atrito de qualquer plástico de engenharia e uma resistência química excepcional. É macia e se move sob carga, Portanto, não é adequado para partes estruturais, mas é ideal para vedações, Forros, e componentes de contato químico.
- Melhor para: Sedes de válvulas, Selos químicos, revestimentos de rolamento
- Nota sobre usinagem: Requer ferramentas afiadas e fixação cuidadosa; ele se deforma sob pressão de fixação
UHMW-PE
O polietileno de peso molecular ultra-alto é extremamente resistente ao desgaste e ao impacto. É comumente usado em transporte, Processamento de alimentos, e aplicações marinhas.
- Melhor para: Almofadas de desgaste, Componentes do transportador, Tábuas de corte, Buchas marinhas
- Nota sobre usinagem: Chips de fio; requer geometria de ferramenta para quebrar lascas e evacuação frequente
Tolerâncias que você pode esperar da usinagem de plástico CNC
A capacidade de tolerância na usinagem CNC de plástico depende de três fatores: Estabilidade do material, Geometria das peças, e método de fixação. Veja o que você pode esperar realisticamente:
| Classe de tolerância | Valor | Realizável |
|---|---|---|
| Usinagem geral | ±0.05 mm | Perfis externos, Furos não críticos |
| Usinagem de precisão | ±0.02 mm | Furos, Superfícies de acasalamento, Encaixe do eixo |
| Alta precisão | ±0.01 mm | Assentos ópticos, Cilindros de válvula de precisão |
| Tolerância angular | ±0,1° a ±0,5° | Características radiais, Furos indexados |
Uma coisa que a maioria dos guias não te diz: Os plásticos respondem a mudanças de temperatura. PEEK has a thermal expansion coefficient of approximately 47 µm/m·°C. On a 100 mm part, a 10°C workshop temperature change creates a 0.047 mm dimensional shift. Nossa oficina mantém a temperatura em 20°C ±1°C durante a usinagem final e a inspeção CMM de peças de precisão, which is why we consistently hit ±0.02 mm on plastic bores.
O Processo de Usinagem CNC para Protótipos Funcionais Plásticos
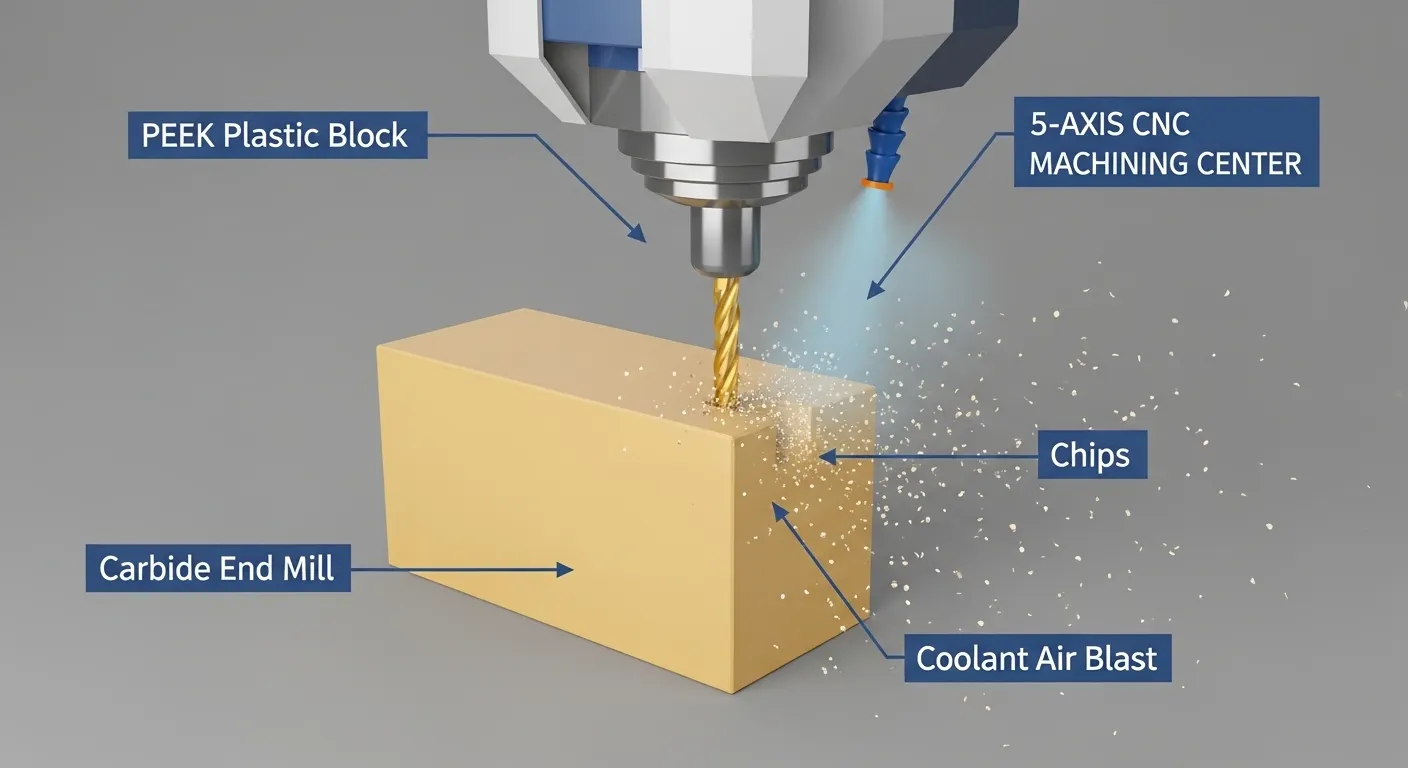
Compreender o processo passo a passo ajuda você a se comunicar melhor com seu parceiro de usinagem e a projetar peças que sejam mais fáceis (e mais barato) para produzir.
Passo 1: Análise do DFM (Projeto para Fabricabilidade)
Antes de qualquer corte começar, nossos engenheiros revisam seu arquivo STEP ou IGES para detectar recursos que possam causar problemas. Problemas comuns de DFM em protótipos plásticos incluem:
- Cantos internos com raio menor que o raio da ferramenta
- Wall sections thinner than 0.8 mm without support geometry
- Deep cavities with length-to-diameter ratios above 6:1
- Chamadas de rosca sem alívio de runout
A DFM review on a typical plastic prototype takes 1 to 4 hours. It often saves 1 to 2 days of machining rework later.
Passo 2: Preparação de Materiais
Para plásticos sensíveis ao estresse como PEEK e Nylon, Recozimos o material de tarugo antes de cortar. Para PEEK, this means 4 hours at 200°C in a calibrated oven. Isso remove o estresse residual do processo de extrusão, que, se não tratado, faz a peça saltar ou empenar após a rugosidade.
Passo 3: Programação CAM
Usamos Mastercam para geração de trajetórias de ferramenta. As principais decisões nesta fase são:
- Estratégia de desbaste (Limpeza Adaptativa vs. Ensacamento tradicional)
- Seleção de ferramentas (Número de flautas, revestimento, comprimento do salto-saída)
- Trajeto de chegada (Fresagem por subida vs. Moagem convencional)
- Estratégia do líquido de arrefecimento (Explosão de ar, MQL, ou seco, dependendo do material)
Para seções de parede fina, modelamos estratégias de suporte diretamente no arquivo CAM. Para perfuros profundos, Programamos ciclos de perfuração de peck-drill com retração total para evacuação de chips.
Passo 4: Passagem de Roughing
A roughing pass removes 90 to 95% of the raw material quickly. We use larger diameter end mills at high feed rates and leave 0.2 to 0.4 mm of stock on all critical surfaces.
A cor e a temperatura do chip são os principais diagnósticos nesta fase. As batatas ideais do PEEK são amarelo palha e enrolam livremente. Lascas escuras ou descoloridas indicam calor excessivo — um sinal de que a velocidade do eixo ou a taxa de avanço precisam ser ajustadas.
Passo 5: Semi-Finalização e Finalização
The finishing pass removes that last 0.2 to 0.4 mm of stock using smaller tools, Taxas de alimentação mais lentas, e velocidades de fuso mais altas. É aí que a tolerância e o acabamento superficial são determinados.
Para características de 5 eixos, como portas radiais ou perfis complexos, Completamos todo o acabamento em uma única fixação sempre que possível. Every re-clamp on a precision plastic part introduces at least 0.01 to 0.03 mm of repositioning error. Uma configuração, uma chance de erro.
Passo 6: Desbarba e Limpeza
As peças plásticas são desbavadas manualmente com raspadores e escovas seguras para plástico. Sem arquivos metálicos, que pode incorporar partículas. Para peças médicas ou semicondutoras, Seguimos com uma limpeza ultrassônica de 20 minutos em água desionizada.
Desafios na usinagem CNC de protótipos funcionais de plástico
Plástico não é só "metal mais fácil." Ele tem seus próprios modos de falha. Aqui estão os quatro desafios mais comuns e como os resolvemos.
Desafio 1: Vibração e Deformação de Paredes Finas
Walls thinner than 2.0 mm vibrar durante o corte. Isso causa conversas, Acabamento de superfície ruim, e erro dimensional. Solução padrão: reduzir a taxa de alimentação. Mas com plásticos, Corte mais lento aumenta o tempo de permanência do calor, que causa deformação térmica.
Our preferred fix for walls below 1.5 mm is custom pneumatic or foam-backed fixtures that support the wall from the opposite side during the final finishing pass. Isso elimina o vibração sem aumentar a carga térmica.
Desafio 2: Empacotamento de Fragmentos de Deep Bore
At bore depth-to-diameter ratios above 5:1, As batatas ficam embaladas na parte inferior e são recortadas. Lascas recortadas atuam como abrasivos. Bore finish degrades from Ra 0.8 µm to Ra 3 µm or worse.
Corrigir: Ciclos de pico programados com retração total e intervalos temporizados de rajada de ar. We add one full retract every 4 to 5 mm of bore depth. Isso aumenta o tempo de ciclo, mas mantém o acabamento do diâmetro dentro das especificações.
Desafio 3: Empenamento relacionado a estresse após usinagem
Alguns plásticos — especialmente de nylon e graus semicristalinos — deformam após a usinagem porque o corte libera as tensões internas presas durante a extrusão do material.
Corrigir: Recozimento antes da usinagem. Para peças críticas, um recozimento secundário de alívio de tensão após o desbaste (antes de terminar) praticamente elimina o desvio dimensional pós-usinagem.
Challenge 4: Deformação de Clamping
Plásticos macios como PTFE e UHMW-PE deformam-se sob pressão padrão de pressão de morso metálico. A peça mede a intolerância enquanto está presa, Sai da tolerância quando liberado.
Corrigir: Fixações personalizadas de mandíbula macia, usinadas em alumínio ou náilon, que distribuem a força de fixação por uma grande área de superfície. O torque de fixação é definido e registrado para garantir consistência em um lote.
Controle de Qualidade e Inspeção
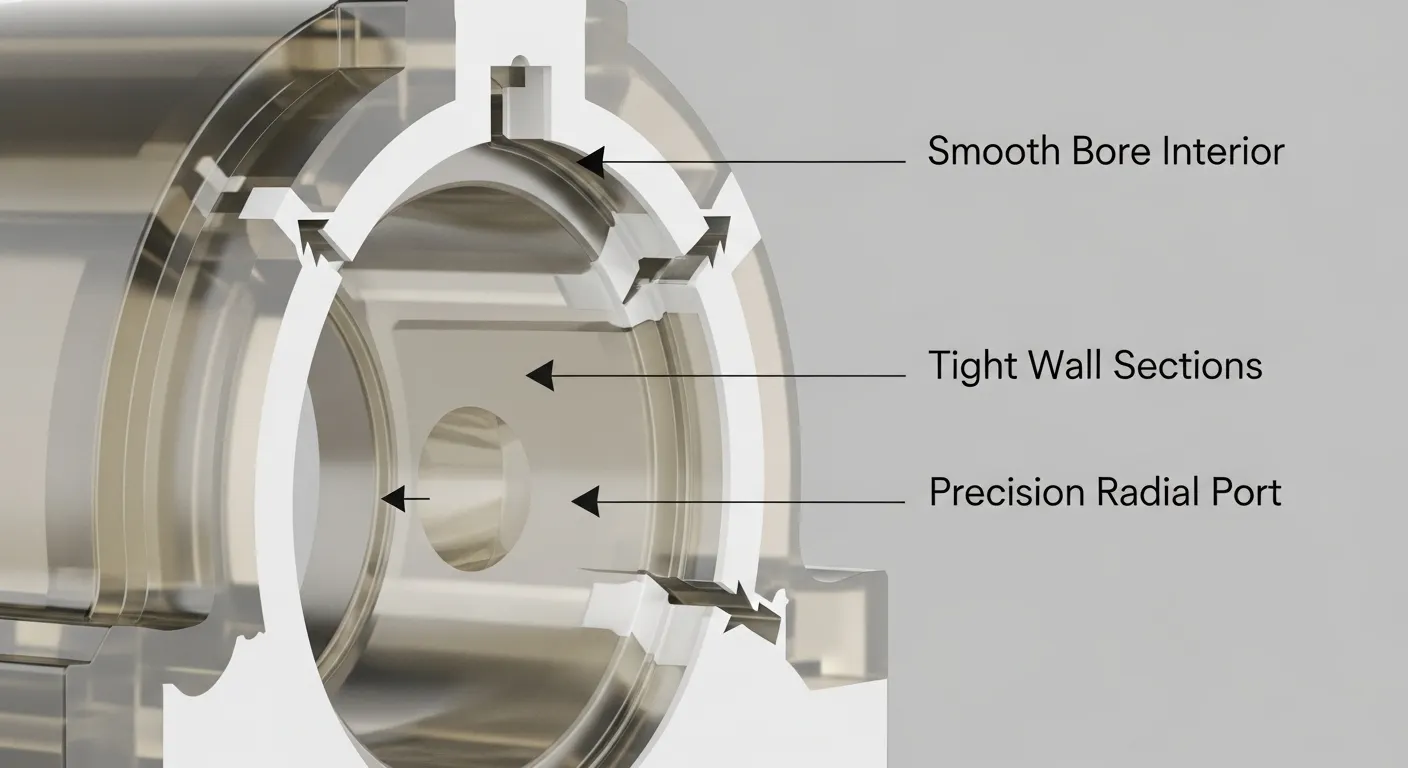
Um protótipo de plástico usinado por CNC só é tão bom quanto seu processo de inspeção. Aqui está o protocolo de controle de qualidade de três estágios que usamos emPrototipagem GD para protótipos plásticos de precisão.
Stage 1: Medição em Processo
Usamos a sondagem na máquina Renishaw OMP60 para verificar dimensões críticas após a passagem de desbaste, antes de terminar. Peças fora da margem de pré-usinagem são corrigidas antes de nos comprometermos com os cortes de acabamento.
Stage 2: Medição de CMM
Todos os protótipos plásticos de precisão são medidos em um CMM Hexagon Global em nosso sistema de controle de temperatura (20°C ±1°C) Sala de inspeção. Medimos:
- Todas as dimensões toleradas conforme o desenho 2D
- Diâmetro do diâmetro do diâmetro em múltiplas estações de profundidade
- Insipidez, Paralelismo, e perpendicularidade das superfícies de acoplamento
- Posição verdadeira de todos os padrões de buracos
Stage 3: Verificação da Rugosidade da Superfície
Usamos um profilômetro Mitutoyo SJ-410 em todas as superfícies com chamadas Ra. Certificados de inspeção com valores medidos reais são enviados com cada pedido.
Indústrias que Utilizam Usinagem de Protótipos de Plástico CNC
Serviços de usinagem CNC para protótipos funcionais plásticos atendem a uma ampla gama de indústrias. Cada um tem suas próprias preferências materiais e requisitos de tolerância.
Dispositivos Médicos
ESPIAR, UHMW-PE, e o PTFE dominam aqui devido à biocompatibilidade e resistência à esterilização. Tolerâncias até ±0.01 mm are common for surgical instrument components and fluid path components.
Aeroespacial e Defesa
Leve, Plásticos dimensionalmente estáveis como PEEK e PVDF substituem metais em aplicações aeroespaciais não estruturais. Protótipos CNC são usados para validação de brackets, Alojamentos de conectores, e componentes do sistema fluido.
Engenharia Automotiva
Engenheiros protótipo de conectores de fluido, Alojamentos dos sensores, e clipes internos em nylon, POM, e PC antes de se comprometer com a instalação de ferramentas para moldes por injeção. OEMs alemães frequentemente usam protótipos de plástico CNC para montagens de validação pré-produção.
Eletrônicos de Consumo
Computador pessoal, Graus usináveis equivalentes ao ABS, e PEEK são usados para corpos de conectores, Suportes para lentes, e elementos estruturais de chassi em protótipos eletrônicos.
Automação Industrial
Ferramentas de extremidade de braço, Copos a vácuo, Seguidores de cam, e trilhos guia são comumente prototipados em Delrin e Nylon em máquinas CNC antes de passarem para produção em grande volume.
Você pode navegar por exemplos de projetos reais em nossoEstudos de caso de usinagem CNC para ver como atendemos clientes nesses setores.
Como Conseguir um Orçamento: O que preparar
Obter um orçamento preciso para usinagem de protótipos de plástico CNC é simples quando você prepara os arquivos certos. Veja o que incluir:
- 3D CAD file: Formato STEP ou IGES. Isso é obrigatório para orçamentos.
- 2D drawing (PDF ou DXF): Inclua todas as dimensões toleradas, Indicações de acabamento superficial, e especificações de rosca. Sem um desenho 2D, we quote to general tolerances of ±0.05 mm.
- Especificação do material: Classificação e quaisquer requisitos de conformidade (FDA, RoHS, Biocompatibilidade).
- Quantidade: Mesmo uma faixa aproximada ajuda a otimizar fixturing e preços em lote.
- Prazo de entrega necessário: Standard is 3 to 7 working days. Prazos mais apertados são acomodados mediante solicitação.
- Requisitos especiais: Certificações, Relatórios de inspeção, empacotamento, Tratamento de superfície.
Com essas entradas, we return a DFM review and formal quote within 12 hours on business days.
Como Projetar Peças de Plástico para Usinagem CNC (Dicas de DFM)
Projetar para usinagem CNC reduz custos e prazos de entrega. Estas são as cinco regras de design mais impactantes para protótipos plásticos:
- Raio interno mínimo: Ajuste os raios internos dos cantos com tamanhos padrão de fresas. 1 mm, 1,5 mm, 2 mm, 3 mm, and 4 mm are optimal. Raios ímpares exigem ferramentas especiais e custo adicional.
- Espessura mínima da parede: Keep walls above 1.0 MM para plásticos rígidos (ESPIAR, Computador pessoal, Delrin). Allow 1.5 mm minimum for softer plastics (Nylon, PTFE).
- Relação profundidade-largura para bolsos: Keep pocket depth-to-width ratios below 4:1 for standard tooling. Ratios above 6:1 require extended-reach tools and extra setup time.
- Tamanho da rosca: Prefiro tamanhos padrão de rosca métrica ou UNC. Evite roscas abaixo do M3 em plásticos macios; Eles desmontam sob cargas de teste.
- Furos de fundo plano vs. Através de buracos: Furos de passagem são mais baratos e fáceis de inspecionar. Se for necessário um furo cego de fundo plano, Especificar explicitamente o requisito exato de fundo plano; caso contrário, assume-se uma geometria de ponta de broca.
Serviços de Usinagem CNC para Protótipos Funcionais de Plástico: Exemplo Real de Projeto
Para tornar isso concreto, Aqui está um projeto representativo da nossa loja.
Projeto: Alojamento de válvula de fluido para equipamentos médicos de diagnóstico
Material: Grau natural PEEK (ISO 10993-5 compliant)
Dimensões: 78 x 45 x 32 mm
Características críticas: 38 mm deep blind bore, quatro portas radiais de fluido a 90°
Tolerância: ±0.02 mm on bore ID and port positions
Acabamento superficial: Ra 0.8 µm on bore ID
Quantidade: 20 units
Prazo de entrega: 7 working days
Máquinas: DMG Mori DMU 50 (5-axis finishing), Haas VF-2SS (Roughing)
Resultado: All 20 units passed CMM inspection on first measure. Client ran 500 pressure cycles at 8 bar — zero failures. Product validation timeline cut by 3 weeks compared to their previous supplier.
Veja mais exemplos em nossoEstudos de caso de protótipos de usinagem CNC.
FAQ
Qual é a diferença entre um protótipo funcional e um protótipo visual?
Um protótipo visual mostra a forma, tamanho, e aparência. Um protótipo funcional é construído segundo a mesma especificação de material de engenharia da peça final e é testado sob condições reais de operação — pressão, carga, temperatura, Exposição química. A usinagem CNC produz protótipos funcionais; A impressão 3D FDM normalmente produz protótipos visuais.
Qual é a quantidade mínima de pedido para protótipos de plástico CNC?
Não existe uma quantidade mínima de pedido para usinagem de protótipos de plástico CNC. Usinamos regularmente unidades individuais para validação de projeto e testes de primeiros artigos. Pricing per unit decreases as quantity increases from 1 to 50 units due to fixed setup amortization.
Quão precisa é a usinagem CNC para peças plásticas em comparação com metal?
Para plásticos estáveis como PEEK e Delrin, A usinagem CNC alcança a mesma precisão do alumínio: ±0.01 mm to ±0.02 mm on precision features. Plásticos mais macios ou higroscópicos, como o nylon, exigem controles de processo adicionais (Pré-secagem, Estabilização térmica) para alcançar os mesmos níveis.
Protótipos de plástico usinado CNC podem ser usados para submissões regulatórias?
Sim. Fornecemos certificados completos de inspeção, Certificações de materiais (incluindo biocompatibilidade, RoHS, e conformidade com a FDA, quando aplicável), and process documentation that supports ISO 13485 or AS9100 audit requirements. Entre em contato conosco para discutir suas necessidades específicas de documentação.
Como a espessura da parede afeta o preço de um protótipo CNC de plástico?
Walls below 1.5 mm typically require custom fixturing, Avanços mais lentos, e pontos adicionais de inspeção — todos os quais adicionam custos. Designs with walls above 2.0 Máquina mm mais rápida e barata. Nossa revisão do DFM identifica esses problemas antes do orçamento, para que você possa tomar decisões de projeto orientadas por custos antes do início da usinagem.
Conclusão
Serviços de usinagem CNC para protótipos funcionais plásticos oferecem às equipes de engenharia o caminho mais rápido de um modelo CAD até uma peça que elas realmente podem testar. With tolerances down to ±0.01 mm, Acesso a todos os principais plásticos de engenharia, and lead times of 3 to 7 working days, A usinagem CNC elimina o risco de se comprometer com ferramentas caras antes que seu projeto seja validado.
Whether you're building a single prototype for a fit check or 50 units for pre-clinical testing, O processo funciona da mesma forma: Material real, Tolerâncias reais, Resultados reais.
Faça upload do seu arquivo STEP emPrototipagem GD and we'll return a DFM review and quote within 12 hours. Sem quantidade mínima, Sem custo de ferramentas, Sem atrasos.
