






Usinagem CNC Produção em Baixo Volume: Coletor hidráulico de alumínio para um OEM europeu de controle de fluidos
Resumo do Projeto
Um fabricante europeu de controle de fluidos precisava de 75 unidades de um coletor hidráulico de alumínio de precisão para validação pré-série. A GD Prototiping usinou as peças a partir do Aluminum 6061-T6 usando fresagem completa de 5 eixos em uma DMG Mori NHX 5000, mantendo tolerâncias de ±0.02 mm em 14 canais de porta que se cruzam. Todas as 75 unidades passaram na Primeira Inspeção do Artigo. As peças foram entregues em 12 dias úteis, três dias adiantados antes do previsto.
Por que usinagem CNC em produção em baixo volume é um verdadeiro desafio de engenharia
Usinagem CNC produção em baixo volume parece simples. Na prática, É um dos serviços mais exigentes tecnicamente que um fabricante contratado pode oferecer.
Quando um fabricante europeu de controle de fluidos veio até nós precisando de 75 coletores hidráulicos de precisão, eles já haviam sido recusados por dois fornecedores. O motivo: Geometria complexa da porta interna, uma rede de canais intersectando com ±0.0Tolerância posicional de 2 mm, e um prazo de entrega de 15 dias. O programa de validação deles já estava rodando. Eles não podiam se dar ao luxo de atrasos.
Aceitamos o projeto. Dentro de 12 dias úteis, Enviamos 75 peças conformes. Aqui está exatamente como fizemos.
Visão Geral do Projeto
Nosso cliente projeta e fabrica sistemas de controle hidráulico proporcional para equipamentos de automação industrial em toda a Alemanha e na Holanda. A equipe de engenharia finalizou o projeto do coletor e precisava de uma pré-série de 75 unidades para apoiar testes de validação em nível de sistema antes de se comprometer com um pedido de produção de maior volume.
Eles escolheram a Prototipagem GD por três razões específicas:
- Oferecemos fresagem completa de 5 eixos sem quantidades mínimas de pedido
- Nosso Portfólio de estudos de caso de usinagem CNC mostrou peças de controle de fluido diretamente comparáveis
- Nossa equipe de engenharia respondeu com uma revisão DFM dentro de 4 horas após receber o arquivo STEP
O coletor precisava suportar pressão operacional de 350 bar, Rotear fluido hidráulico através de 14 canais internos que se cruzam, e acoplam-se com três subplacas de válvula separadas com vedações de face sem vazamento. Cada tubo de abertura precisava estar quadrado com a face de montagem dentro de 0.02 mm.
Requisitos Técnicos
| Parâmetro | Especificação |
|---|---|
| Classificação do Material | Alumínio 6061-T6 |
| Dimensões da Peça | 187 mm × 142 mm × 96 mm |
| Tolerância Crítica | ±0.02 mm (Posição central de bombordo) |
| Tolerância Geral | ±0.05 mm |
| Acabamento de Superfície (Furos) | Ra 0,8 μm |
| Acabamento de Superfície (Externo) | Anodize Tipo II, Claro, 15–25 μm |
| Quantidade | 75 unidades |
| Tempo de espera | 15 dias de calendário (entregue em 12) |
| Processo Primário | Frenatura CNC completa de 5 eixos |
| Processo Secundário | Torneamento CNC (Inserts roscados) |
| Especificações da rosca | G1/4" Portas métricas BSPP e M10×1.5 |
Abordagem e Processo de Usinagem
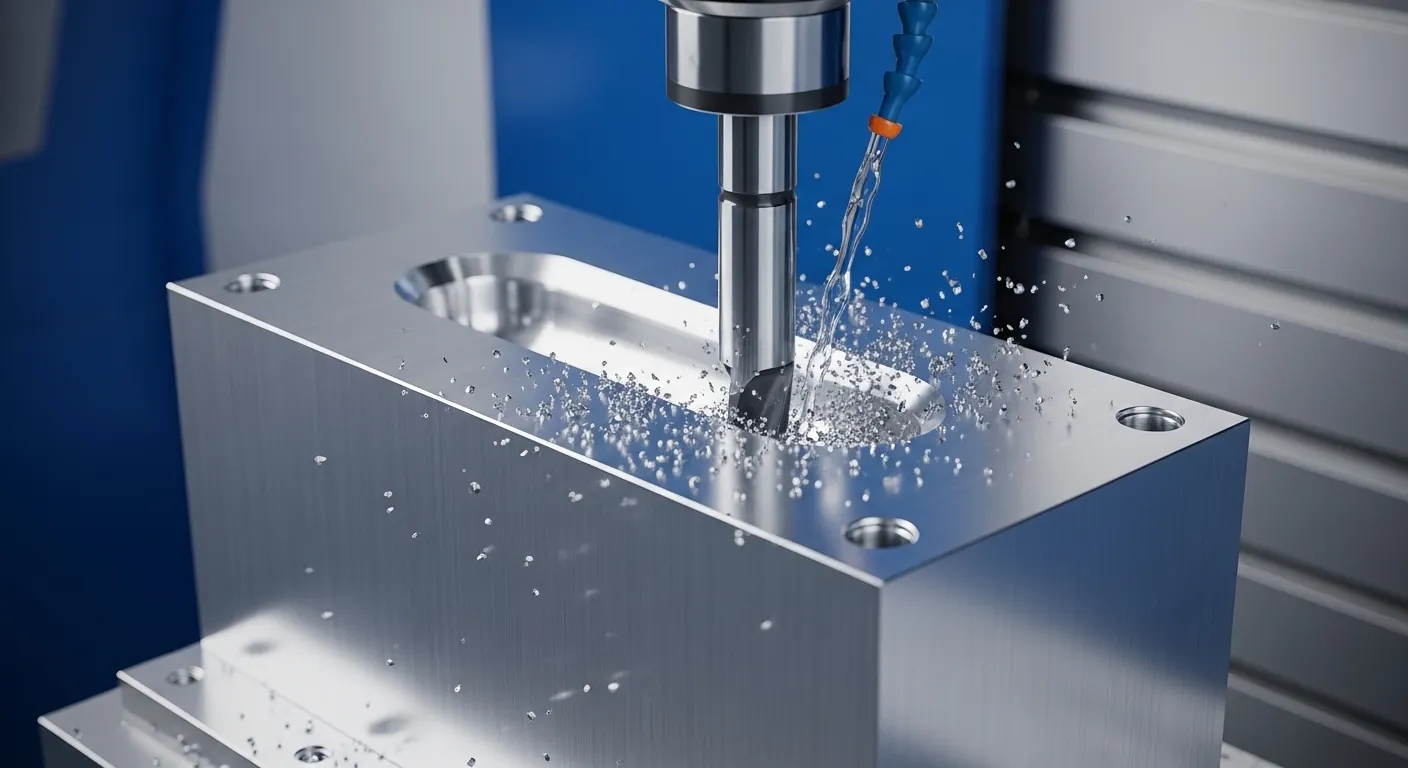
Usinamos todos os 75 coletores a partir de tarugo sólido de alumínio 6061-T6, começando com 200 mm × 150 mm × coronha retangular de 100 mm. Nosso processo completo ocorreu em seis etapas distintas.
Stage 1: Programação CAM e Verificação de Trajetória de Ferramentas
Nossos engenheiros de CAM construíram a trajetória de ferramentas no Mastercam 2025. Os 14 furos internos que se cruzam exigiram um sequenciamento cuidadoso para evitar deflexão da ferramenta nas interseções dos canais. Rodamos simulação virtual de remoção de material antes de cortar uma única peça.
Stage 2: Design e Fixação de Luminárias
Projetamos uma placa de fixação dedicada que prendia o tarugo pela face inferior. Isso nos deu acesso desobstruído de 5 eixos a todas as cinco faces externas em duas configurações. A configuração 1 cobria o topo, Frente, voltar, e duas faces laterais. A configuração 2 inverteu a peça para finalizar a face de montagem inferior e os escavadores finais da porta.
Stage 3: Rugosidade
Utilizamos o centro de usinagem DMG Mori NHX 5000 de 5 eixos para todas as operações de fresagem. A desbaste utilizava uma fresa de carbureto de 4 canhuras de 12 mm de diâmetro a 8,000 RPM, 3,Alimentação de 500 mm/min. Deixamos material de 0,4 mm para acabamento em todas as paredes de diâmetro crítico.
Stage 4: Semi-Finalização e Finalização
O acabamento do diâmetro utilizava um aalinhador de carboneto 2 canhuras de 6 mm de diâmetro em 4,200 RPM. Alcançamos Ra 0,8 μm em todos os tubos de abertura em uma única passagem de esmerado. As faces externas eram usinadas com uma fresadora de 25 mm até Ra 1,6 μm antes da anodização.
Estágio 5: Torneamento CNC (Portas Threadadas)
Oito das 14 portas exigiam G1/4" Threads BSPP e threads métricas M10×1.5. Rodamos esses no nosso combo CNC de fresa e fresa, Corte e rosca em uma única operação para evitar erros de re-chuck.
Etapa 6: Tratamento de Superfície
Todos os 75 coletores passaram por anodização clara Tipo II para uma construção de 15–25 μm. O Anodize cumpre duas funções aqui: ele endurece a superfície de alumínio contra erosão de fluidos nas entradas das portas, e oferece resistência à corrosão para as faces externas da carcaça.
Desafios e Soluções
Desafio 1: Deflexão do Furo Cruzado em Travessias Profundas de Canais
Nossa primeira edição apareceu durante a fase de programação. A rede de 14 diâmetros tinha três locais onde os canais se cruzavam a profundidades de 78 mm a 82 mm. Nessa profundidade, uma fresa padrão de 6 mm gera deflexão da ferramenta de 0.06–0.08 mm, o que nos levaria a sair da tolerância antes mesmo de chegarmos à fase de reaming.
Nossa primeira tentativa usou uma fresa de extremidade padrão de carboneto. A deflexão apareceu imediatamente em nossa simulação virtual, E confirmamos fisicamente em um corte de teste em um bloco de sucata de alumínio.
Solução: Mudamos para uma barra de perfuração de carboneto sólido com haste de 6 mm e alcance de 90 mm, Terra especificamente para esta aplicação. Também reduzimos a alimentação para 800 mm/min nos segmentos de diâmetro profundo e usamos uma entrada por interpolação helicoidal em vez de uma mergulhada reta. A deflexão caiu para menos de 0.01 mm. Cada furo subsequente teve ±0.015 mm.
Desafio 2: Perpendicularidade da face do porto após anodização
A anodização tipo II forma camada de óxido de 15 a 25 μm. Esse acúmulo não é uniforme nas paredes internas do diâmetro vs. Faces de vedação externas. Nas três primeiras partes, Os diâmetros do cano eram in-tolerância antes da anodização, mas após a anodização, as superfícies de vedação facial mediram 0.03 mm de desnível em uma das três faces de montagem das válvulas.
Solução: Introduzimos uma etapa de lapping pós-anodização nas três faces críticas de montagem das válvulas. Usando uma placa de laminação de grão 400, restauramos a planicidade até dentro de 0.01 mm em todas as superfícies de vedação. Atualizamos a folha de processo para incluir essa etapa como padrão para todos os projetos de coletores hidráulicos que exigem anodização.
Desafio 3: Evacuação de Chips em Furos Cegos Cruzados
Furos cegos que se cruzam prendem os aparos de alumínio. Quando as cavacas reentram na zona de corte, eles arranham paredes do cano e empurram Ra além da especificação de 0,8 μm. Vimos isso no furo #7 e no furo #11 durante nossa corrida piloto nas cinco primeiras partes.
Solução: Adicionamos fluido de arrefecimento de alta pressão através do eixo a 70 bar durante todas as passagens de perfuração e reamação do diâmetro. Isso eliminava as batatas imediatamente a cada ciclo de bico. Pós-usinagem, cada coletor passava por um banho de limpeza ultrassônica de 20 minutos em uma solução de água desionizada e surfactante antes da inspeção da CMM. Não apareceram mais defeitos de superfície nas 70 unidades restantes.
Controle de Qualidade e Inspeção
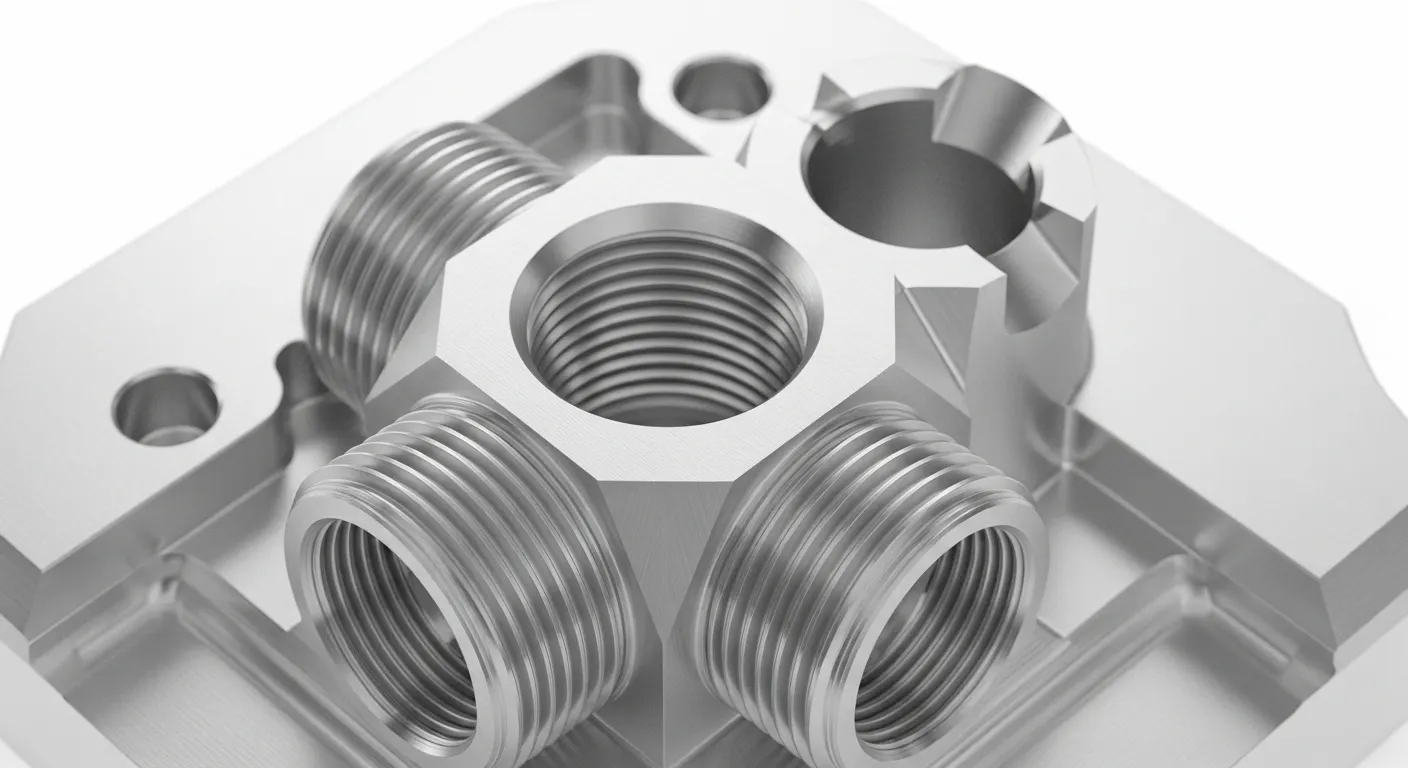
Executamos controle de qualidade certificado ISO 9001 em todos os pedidos de produção de baixo volume. Para este projeto de variedade, nosso processo de controle de qualidade cobriu quatro pontos de controle.
Medição em Processo: Após cada operação de sondagem, Nossos operadores verificaram o diâmetro e a profundidade do furo com medidores calibrados de plugue e um micrômetro de profundidade. Isso detectou o problema de deflexão nos nossos cortes de teste antes de chegar às peças de produção.
Primeira Inspeção do Artigo (FAZER): Completamos um FAI completo na parte 1, 5, e 10 antes de liberar as 65 unidades restantes para usinagem em grande escala. A FAI mediu todas as 47 dimensões críticas no modelo STEP, usando nosso Zeiss Contura CMM com uma agulha de sonda rubi de 1 mm. Precisão posicional relatada do CMM: ±0.003 mm.
Relatório Dimensional: Entregamos um relatório dimensional completo do desenho do balão para todas as 47 dimensões críticas de cada parte da FAI. A equipe de engenharia do cliente aprovou os três relatórios da FAI em até 24 horas.
Inspeção Final: 100% das 75 unidades receberam uma inspeção visual e de bitola antes de serem embaladas. Taxa de aprovação: 75/75 (100%). Nenhuma peça foi rejeitada ou retrabalhada após o processo de lapping pós-anodização ser padronizado.
Resultados e Resultado
Vamos deixar os números falarem.
- Entrega: 12 dias úteis. O prazo do cliente era de 15 dias corridos. Enviamos 3 dias antes.
- Taxa de aprovação na inspeção: 100% (Unidades 75/75)
- Precisão dimensional: Todas as 47 dimensões críticas dentro da tolerância em cada parte da FAI
- Acabamento superficial: Ra 0,78 μm em média nos diâmetros de bombordo (Especificação: Ra 0,8 μm)
- Resultado do cliente: O cliente concluiu seus testes de validação do sistema hidráulico sem nenhum vazamento relacionado ao coletor ou rejeição dimensional
- Ordem subsequente: Duas semanas após o parto, o cliente fez um pedido de produção de 300 unidades para o mesmo coletor
O engenheiro chefe do cliente observou que nossa revisão do DFM identificou um problema de profundidade de rosca na porta #3 antes de começarmos a usinagem. Essa mudança sozinha já levaria 3 semanas para ser corrigida no meio de uma produção.
Por que a usinagem CNC foi a escolha certa
Para esta aplicação, A produção em baixo volume era usinagem CNC a única opção realista. Veja por que as alternativas não se encaixaram.
A escolha do elenco produz um acabamento superficial excelente, mas exige ferramentas que custam $8,000–$15,000 e leva de 4 a 8 semanas para produzir. Para 75 unidades, O custo das ferramentas por si só teria tornado o preço unitário pouco competitivo. A fundição também não segura ±0.0Precisão posicional porta a porta de 2 mm sem pós-usinagem de qualquer forma.
Impressão 3D (DMLS/SLM metálico) pode produzir canais internos, mas o diâmetro interno Ra de 0,8 μm requer extenso pós-usinagem após a impressão. O prazo de entrega e o custo por unidade para 75 peças de alumínio impressas teriam superado a usinagem CNC, não desbotar.
Usinagem CNC Não foi necessário investimento em ferramentas, começou a cortar em 48 horas após a sesta do CAM, e entregou peças representativas de produção que o cliente poderia usar diretamente em seu sistema de validação. NossoServiço de tornagem CNC Tratava dos inserts roscados na mesma facilidade, Manter a logística simples.
Para execuções de baixo volume, entre 10 e 500 unidades, onde as tolerâncias são apertadas e o tempo de entrega é crítico, A usinagem CNC supera consistentemente tanto a fundição quanto a manufatura aditiva em custo total entregue e cronograma.
FAQ: Usinagem CNC Produção em Baixo Volume
O que é considerado baixo volume na produção de usinagem CNC?
A usinagem CNC de baixo volume normalmente cobre séries de 1 a 500 unidades. É ideal para validação pré-série, Produção de pontes, e lotes de entrada no mercado onde investir em ferramentas de injeção ou metal fundido não é justificado. Na GD Prototipagem, Fazemos pedidos de baixo volume sem exigência mínima de quantidade.
Quanto tempo leva para entregar a usinagem CNC de baixo volume?
Os prazos de entrega variam conforme a complexidade das peças. Peças simples torneadas podem ser enviadas em 3 a 5 dias úteis. Peças complexas de 5 eixos, como coletores hidráulicos, normalmente levam de 10 a 15 dias úteis. Serviços de rush estão disponíveis. Nossa equipe responde com uma revisão DFM e uma estimativa de entrega dentro de 12 horas após receber um arquivo STEP ou IGES.
Quais tolerâncias a usinagem CNC pode manter em produção de baixo volume?
Nossos centros CNC de 5 eixos mantêm tolerâncias posicionais de ±0.02 mm como padrão em peças de alumínio e aço. Em aspectos muito críticos, Podemos segurar ±0.01 mm com fixação dedicada e medição em processo. Acabamentos superficiais até Ra 0,2 μm são possíveis com relagem e solpado.
Quais materiais estão disponíveis para usinagem CNC de baixo volume?
Usinamos uma ampla variedade de metais, incluindo alumínio 6061-T6, 7075, 2024, Aço inoxidável 304 e 316, Ligas de titânio, e ligas de cobre. Plásticos de engenharia como o PEEK, POM, Nylon, e PTFE também estão disponíveis. Estocamos a maioria dos materiais em tamanhos padrão de tarugos para um retorno rápido.
É uma Primeira Inspeção de Artigo (FAZER) disponível para pedidos de baixo volume de CNC?
Sim. Oferecemos à FAI relatórios completos e dimensionais para todos os pedidos de produção de baixo volume. As inspeções são realizadas em nosso Zeiss Contura CMM, com resultados entregues em um formato de desenho balão que corresponde à sua revisão do desenho. A documentação da ISO 9001 está disponível mediante solicitação.
Peça um orçamento para seu projeto CNC de baixo volume
Este projeto de coletor hidráulico é um bom exemplo do que fazemos toda semana na GD Prototyping. Tolerâncias apertadas, Geometria complexa, prazos curtos, e sem margem para erro.
Se você está na validação pré-série, Construindo um lote de produção ponte, ou substituir um único componente com defeito em uma linha de produtos ativa, Nossa equipe está pronta para revisar seus arquivos hoje mesmo.
Enviaremos uma revisão do DFM e um orçamento de entrega em até 12 horas. Não é necessário compromisso.
Navegue por nossosEstudos de caso de usinagem CNC para ver projetos semelhantes, ouEntre em contato com nossa equipe Diretamente para começar sua cotação.
Também oferecemosTorno CNC para componentes torneados com precisão, e nosso plenoServiços de prototipagem rápida e manufatura de baixo volume Revestimento de chapa metálica, Impressão 3D, Moldagem por injeção, e die cast caso seu projeto precise de um processo diferente.
