






Usinagem CNC para Conectores: Materiais, Tolerâncias, e Como Acertar
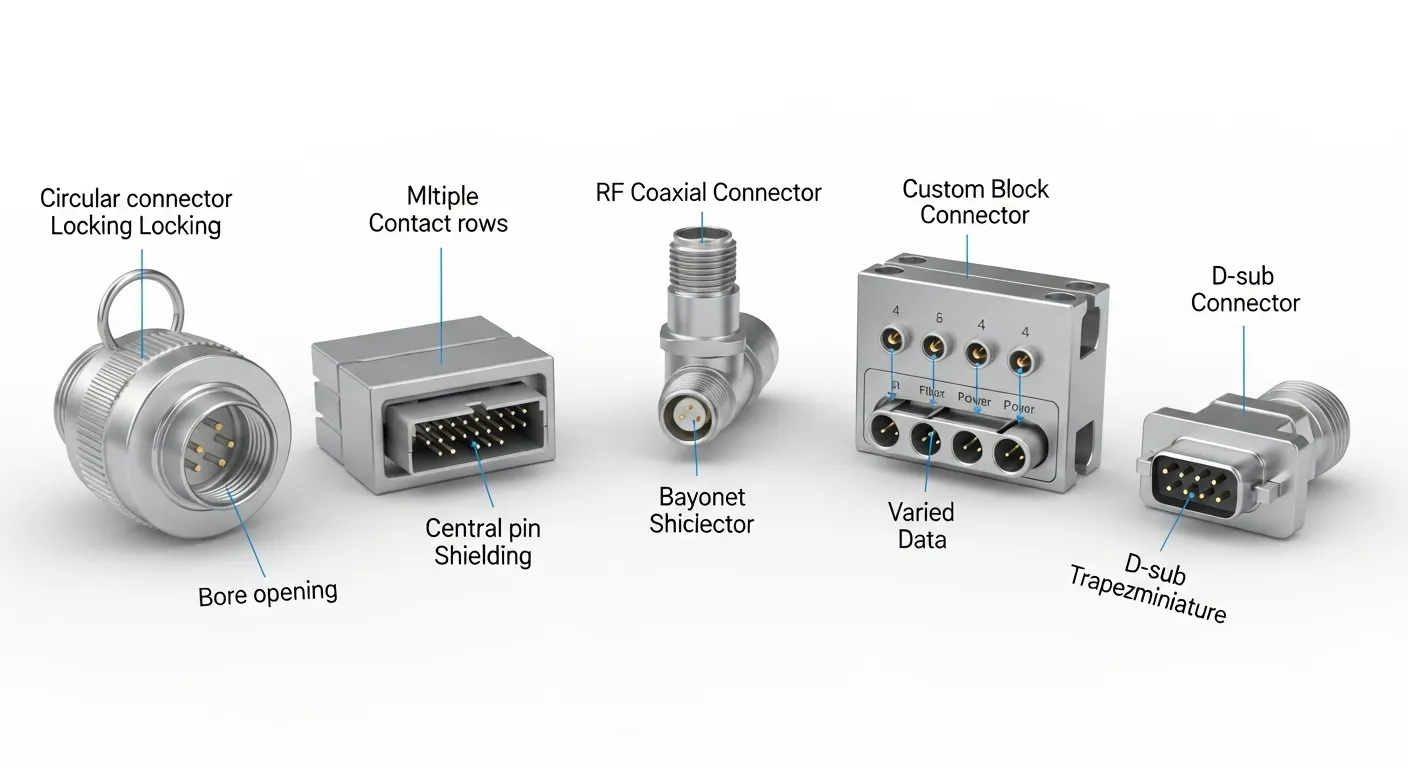
A usinagem CNC produz carcaças de conectores de precisão, Contatos, and shells with tolerances as tight as ±0.005mm. Funciona com alumínio, latão, Aço inoxidável, e PEEK. É o processo certo para volumes baixos a médios (1–10,000 Unidades) onde a precisão dimensional e os tempos de entrega rápidos importam mais do que o custo por unidade.
Por que os conectores exigem usinagem de precisão
Conectores falham na interface. A bore diameter that's 0.03mm too wide causes electrical contact resistance to spike. A thread that's 0.02mm shallow strips under torque. A housing that's 0.05mm out of square misaligns pins and creates intermittent signal loss.
A usinagem CNC para conectores resolve esses problemas porque corta a partir de material sólido de tarugo e mantém tolerâncias que a fundição e a moldagem por injeção simplesmente não conseguem igualar sem um pós-usinagem caro. Para engenheiros que fornecem componentes de conectores, CNC machining is the default process for anything requiring bore tolerances tighter than ±0.05mm.
Quais Tipos de Conectores Utilizam Usinagem CNC?
A usinagem CNC se aplica a uma ampla variedade de tipos de conectores. Os mais comuns incluem:
- Caixas circulares de conectores para o Exército, aeroespaço, e automação industrial (MIL-DTL-38999, M12, Perfis M8)
- Corpos de conectores RF e coaxiais (SMA, Tipo N, BNC) requiring concentricity within 0.01mm
- Cascas conectores D-sub e retangulares para equipamentos industriais de montagem em painel
- Inserções de conectores de borda para PCB e carcaças de backplane de alta densidade
- Blocos de conexão personalizados para sistemas PLC, Solenóides hidráulicos, e matrizes de sensores
- Conectores para dispositivos médicos requiring Ra 0.4 µm surface finish and biocompatible materials
Cada tipo possui diferentes dimensões críticas, mas todos compartilham um requisito: consistente, Precisão repetível em todas as unidades do lote. NossoServiços de usinagem CNC cobrir todos esses tipos de conectores desde o protótipo até a produção piloto.
Melhores Materiais para Conectores Usinados CNC
Escolher o material errado é o erro mais comum na busca de conectores. Veja como as quatro principais opções se comparam:
| Material | Melhores Para | Resistência à tração | Usinabilidade | Acabamento típico |
|---|---|---|---|---|
| Alumínio 6061-T6 | Alojamentos leves, Conectores de automação | 310 MPa | Excelente | Anodize, Alodine |
| Latão C36000 | RF, elétrico, e conectores coaxiais | 385 MPa | Excelente | Placa de níquel, só |
| Stainless 316L | Marinho, químico, Conectores de alto ciclo | 515 MPa | Moderado | Passivation, Eletropolish |
| ESPIAR | Alta temperatura, Corpos de Conectores Eletricamente Isoladores | 100 MPa | Bom | Só, Explosão de contas de luz |
Alumínio 6061-T6 é o material de conector mais usinado na GD Prototyping. Corta rápido, anodiza de forma limpa, and hits ±0.01mm bore tolerances reliably. Para conectores em gabinetes IP67 selados, A anodização dura tipo II em 15–20 μm é o tratamento padrão da superfície.
Latão C36000 é o recurso preferido para corpos de conectores RF. Sua condutividade natural, 28% IACS, supports signal integrity while its machinability rating of 100% (O Marco) Torna econômico usinar para especificações de concentricidade apertadas.
Você pode analisar exemplos acabados de componentes de conectores de alumínio e latão em nossoBiblioteca de estudos de caso de usinagem CNC.
Tolerâncias que você pode esperar de conectores usinados CNC
A capacidade de tolerância depende da geometria, material, e configuração de máquinas. Aqui estão benchmarks realistas:
- Tolerância padrão de fresagem CNC: ±0.05mm — suitable for non-critical connector features like overall housing envelope and mounting holes
- Bordagem de precisão do cano: ±0.005mm to ±0.01mm — required for pin retention bores, Assentos de contato, e diâmetros de interface de acoplamento
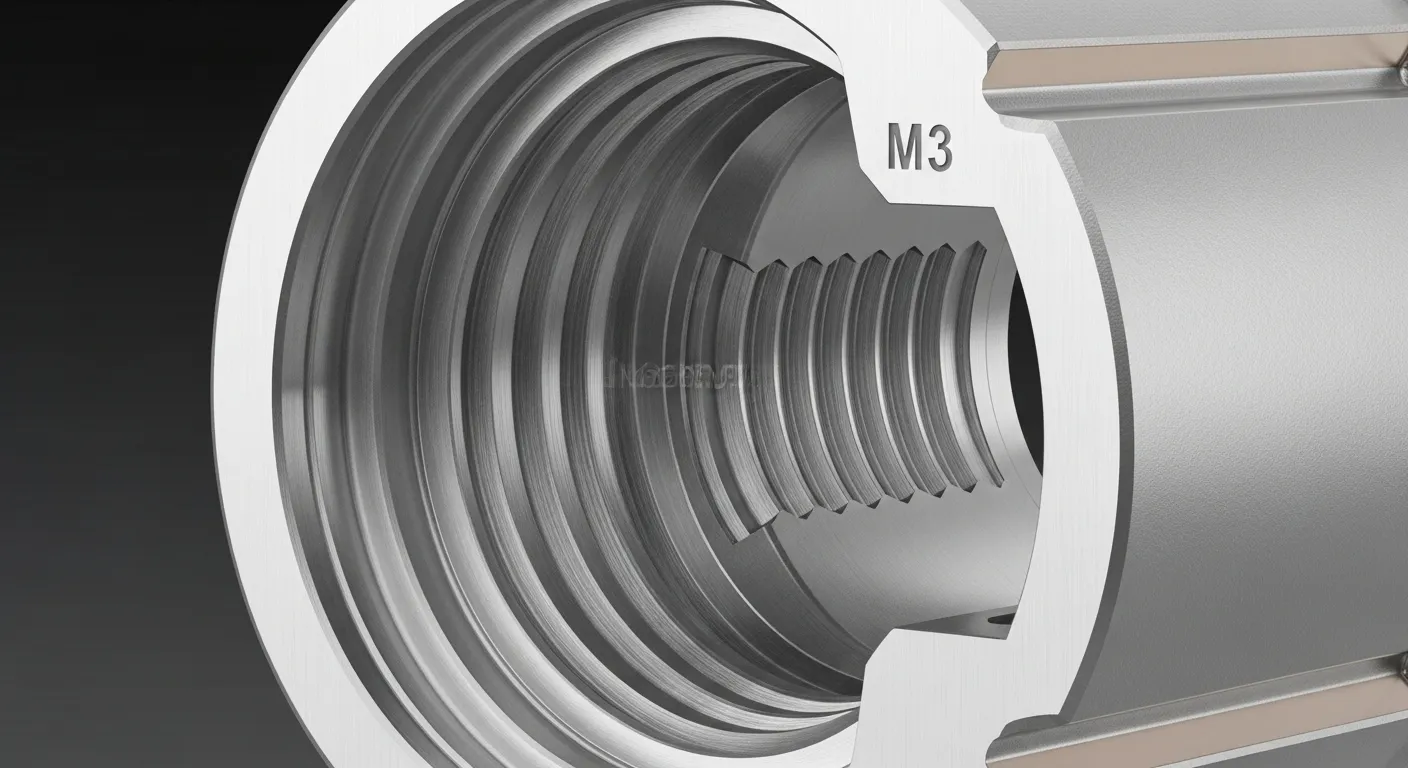
- Tolerâncias de rosca: ±0.02mm on M2 to M4 threads when using rigid tapping with thread gauges per ISO 965-1
- Acabamento superficial: Ra 0.8 µm standard, Ra 0.4 µm achievable with PCD tooling and low-feed finishing passes
- Concentricidade para conectores RF: within 0.01mm TIR on outer conductor to inner bore axis
Para a maioria das carcaças de conectores industriais, ±0.01mm on bore diameters and ±0.02mm on thread features covers all functional requirements.
Principais considerações de projeto para conectores usinados por CNC
Usinar um conector corretamente começa na fase de projeto. Aqui estão os fatores mais importantes para acertar antes de enviar um desenho:
Espessura da parede
Mantenha a espessura mínima da parede em 1,5mm ou mais para carcaças de conectores de alumínio. Paredes mais finas que 1,2mm se desviam durante a usinagem e tolerâncias do diâmetro de empurramento fora das especificações. Se seu projeto exigir paredes de 0,8mm, Converse sobre o aparelho de atenuação de vibrações com seu fornecedor antes de ele cotar.
Relação profundidade-diâmetro do di
Furos com mais profundidade que 4 vezes o diâmetro exigem alargadores, que têm mais risco de fuga. Para furos de retenção de pinos de conexão com 6mm de diâmetro, Mantenha a profundidade abaixo de 24mm para tolerâncias padrão. Mais profundo que isso, Marque explicitamente no desenho.
Compensação por anodização
Type II anodize grows 0.010–0.015mm into the surface per side. Para um diâmetro de 6,35mm, O diâmetro pré-anodização deve ser de 6,375–6,380mm para pousar em 6,350mm pós-anodização. Muitos compradores não especificam isso nos desenhos. É a principal causa de falhas nas especificações do diâmetro em carcaças de conectores anodizados.
Sulcos de alívio de rosca
Adicione um sulco de alívio de rosca de 0,3mm de largura x 0,3mm de profundidade na base de todas as portas rosqueadas cegas. Ele previne a quebra da rosca e melhora o engajamento da rosca.
GD&T aponta
Especifique a posição verdadeira, Cêntrica, e perpendicularidade no seu desenho onde elas importam, não apenas tolerâncias dimensionais. A bore that's ±0.01mm in diameter but 0.05mm off-axis still fails.
Processo de Usinagem CNC para Peças de Conector: Passo a passo
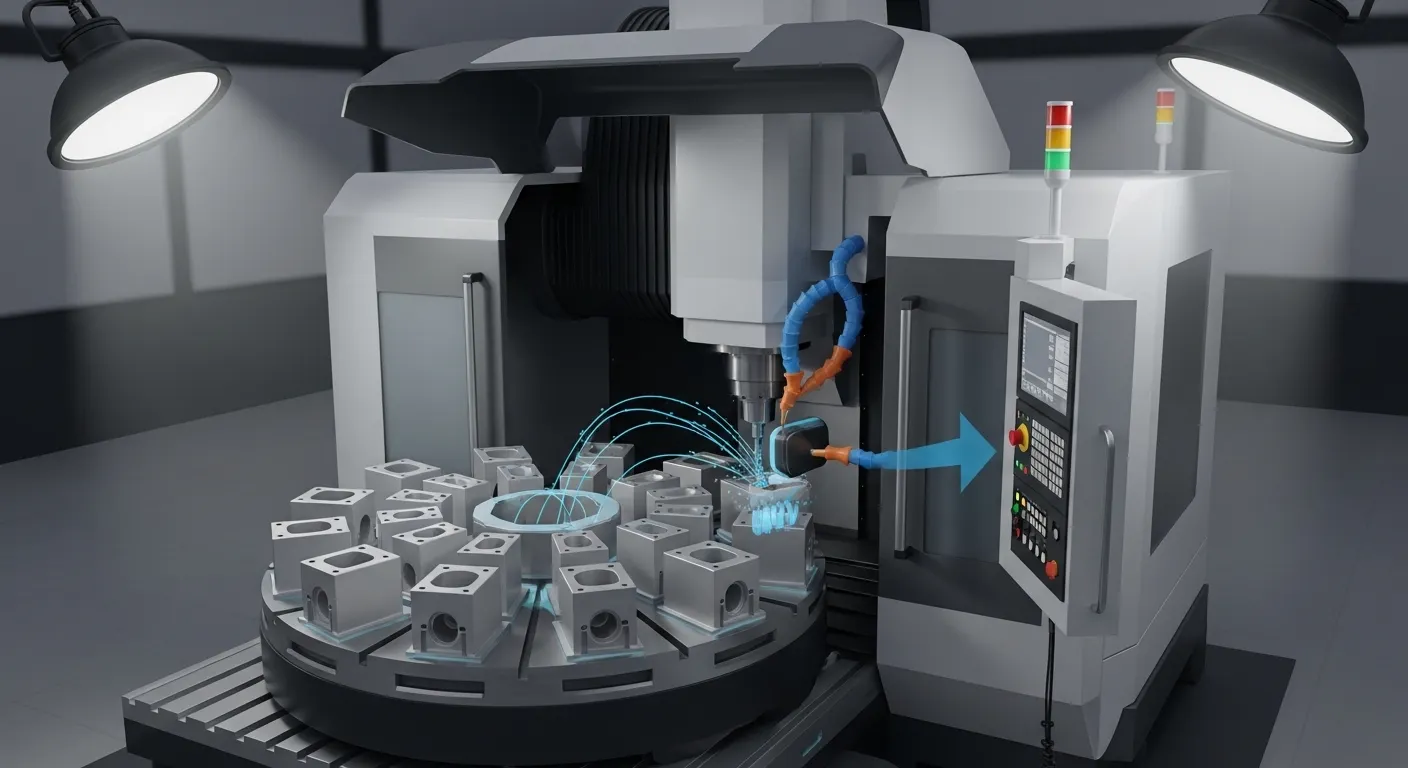
Compreender o processo ajuda a se comunicar melhor com seu fornecedor e evitar ciclos de revisão caros.
1. Programação CAM
The machinist programs toolpaths in software like Mastercam or Fusion 360. Para conectores, Isso inclui programas separados para desbaste, Semi-finalização, Bordagem de diâmetro, e roscagem. Um arquivo CAM bem escrito explica a deflexão de ferramentas em paredes finas e a evacuação de chips em bolsos profundos.
2. Fixação e montagem
Conectores são pequenos, frequentemente menos de 50mm em qualquer dimensão. A manutenção de trabalho é extremamente importante. Mandíbulas macias que agarram superfícies não críticas evitam a deformação de fixação. Algumas carcaças de conectores exigem luminárias personalizadas para usinar todos os recursos em uma única configuração, o que evita o erro de re-registro de múltiplas configurações.
3. Rugosidade
Material em massa é removido rapidamente, deixando 0,3–0,5 mm de estoque em superfícies de precisão. Líquido de arrefecimento de alta pressão (50–70 bar, Fuso passante) limpa chips e evita a expansão térmica que empena pequenas peças de alumínio.
4. Acabamento e esmeragem
Uma última passagem final com um sharpe, Ferramenta nova traz as superfícies à dimensão final. Os furos são recortados, não apenas moído, para as tolerâncias mais rígidas. PCD reamers achieve Ra 0.4–0.6 µm in aluminum and hold ±0.005mm diameter.
5. Threading
Broquete rígida em um ciclo CNC, não batidas com a mão, é obrigatório para as especificações da rosca do conector. Rigid tapping holds true position within 0.015mm per ISO 965-1 requirements.
6. Desbarba e limpeza
Conectores possuem geometria interna complexa. A limpeza ultrassônica após a desbarba remove todos os aparos e aparas dos canais internos antes da inspeção. Qualquer chip deixado dentro de uma carcaça de conector se torna um risco de contaminação na montagem final.
7. Tratamento superficial
Anodize, Níquelado, ou passivação, dependendo do material e da aplicação. As especificações de tratamento superficial devem estar no desenho com indicações de espessura de camada para que o usineiro compense corretamente as dimensões do diâmetro e da rosca antes do acabamento.
Como comparar usinagem CNC vs. Outros métodos de fabricação de conectores
| Fator | Usinagem CNC | O Elenco | Moldagem por Injeção | Impressão 3D em Metal |
|---|---|---|---|---|
| Tolerância | ±0.005–0.05mm | ±0,1–0,3mm | ±0,1–0,5mm | ±0.05–0,2mm |
| Min. Ordem de Quantia | 1 unit | 500–1,000+ | 500–1,000+ | 1 unit |
| Tempo de espera | 3–10 days | 4–8 weeks (com ferramentas) | 4–8 weeks (com ferramentas) | 5–14 days |
| Custo de Ferramentas | Nenhum | $8,000–$25,000 | $5,000–$20,000 | Nenhum |
| Melhor Volume | 1–10,000 Unidades | 10,000+ units | 10,000+ units | 1–100 units |
| Acabamento de Superfície | Ra 0.4 µm+ | Ra 1,6–3,2 μm | Ra 0,8–1,6 μm | Ra 6–12 μm (Pré-finalização) |
A usinagem CNC é a escolha clara quando você precisa de tolerâncias apertadas, Entrega rápida, e nenhum investimento em ferramentas. Die casting wins at volumes above 10,000 Unidades uma vez que o custo de ferramentagem é amortizado. A moldagem por injeção é adequada para corpos de conectores plásticos não condutores em grandes volumes. A impressão 3D em metal funciona para geometrias internas complexas em quantidades muito baixas, onde o custo por peça não é prioridade.
O que incluir no seu desenho de conector para obter um orçamento preciso
Os fornecedores cotam mais rápido e com mais precisão quando os desenhos estão prontos. Inclua:
- Grau de material (não apenas "alumínio," especificar 6061-T6 ou 7075-T6)
- Todas as tolerâncias explicitamente mencionadas, especialmente diâmetros do diâmetro e especificações da rosca
- Valor Ra do acabamento superficial em toda superfície usinada que importa
- Tratamento superficial com marcação de espessura de camada (Por exemplo,, "Anodize Tipo II, 15–20 µm")
- GD&T para qualquer concêntrica, Perpendicularidade, ou requisitos reais de posição
- Quantidade e quaisquer expectativas futuras de volume de produção
- Documentação de inspeção obrigatória (Primeiro Relatório de Inspeção, Relatório CMM, Material Correto)
Envie seus desenhos paraPrototipagem GD and we'll review them and return a quote within 12 hours.
Setores que Dependem de Conectores Usinados por CNC
Componentes de conectores usinados CNC são usados onde interfaces de acoplamento de precisão são inegociáveis:
- Automação industrial: Blocos conectores de PLC, Alojamentos dos sensores, Conectores de realimentação de servomotores
- Automotivo: Conectores da ECU, Caixas de sistemas de gerenciamento de baterias para veículos elétricos, Blocos de interface de sensores ADAS
- Aeroespacial e defesa: Conectores circulares MIL-spec, Componentes do backplane de aviônicos, Interfaces de guia de onda de radar
- Dispositivos médicos: Conectores de instrumentos cirúrgicos, Conjuntos de cabos do sistema de imagem, Interfaces de dispositivos implantáveis
- Telecomunicações: Corpos de conectores RF, Alojamentos de Ferrule de Fibra Óptica, Interfaces de antena de estação base
Cada setor possui suas próprias especificações e certificações padrão, Mas os requisitos subjacentes de usinagem são consistentes: Tolerâncias Apertadas, roscas limpas, e acabamento superficial confiável lote após lote.
FAQ
Quão apertada é a tolerância da usinagem CNC para segurar o diâmetro de um conector?
Com esmerado PCD em alumínio 6061-T6, we hold bore tolerances to ±0.005mm. Para corpos de conectores de aço e latão, ±0.008mm to ±0.01mm is standard. A tolerância alcançável depende do diâmetro do furo, Profundidade, Espessura da parede, e material. Sempre especifique sua tolerância crítica no desenho, em vez de depender da tolerância padrão de usinagem.
Qual é a quantidade mínima para um pedido de conector usinado CNC?
Não existe um mínimo. We machine single prototypes through to production runs of 10,000+ units. Para 1–10 protótipos, Espere um prazo de espera de 3 a 5 dias. Para 50–500 unidades, 5–8 days is typical. Amostras iniciais estão disponíveis antes da produção em lote completo mediante solicitação.
Você fornece certificados de materiais para peças de conectores?
Sim. Certificações de materiais (MTRs) estão disponíveis para todos os pedidos mediante solicitação. Para aplicações de conectores aeroespaciais e médicos, Fornecemos documentação completa de rastreabilidade, incluindo o lote térmico de matéria-prima, Relatórios dimensionais CMM, e registros do processo de tratamento de superfícies.
É possível usinar conectores com recortes e sulcos internos?
Sim. 5-axis CNC machining handles undercuts, Ranhuras de travamento, e recursos internos que exigiriam múltiplas operações em uma máquina de 3 eixos. Para sulcos internos profundos, Usamos ferramentas personalizadas. Descreva sua geometria ao solicitar um orçamento e confirmaremos a abordagem antes de precificar.
Quais tratamentos de superfície funcionam com conectores de alumínio usinados CNC?
Anodização tipo II (decorativo, up to 25 µm), Anodização dura Tipo III (Resistente ao desgaste, até 50 μm), Filme de alodina/química (MIL-DTL-5541, para condutividade com proteção contra corrosão), Níquelado, e o níquel electrosem são todos compatíveis com alumínio 6061-T6. Coordenamos o tratamento de superfícies por meio da nossa rede de parceiros e cuidamos da compensação dimensional em furos e roscas antes do finalizamento.
Obtenha um orçamento para o seu projeto de conectores
A usinagem CNC para conectores requer mais do que uma máquina capaz. Exige experiência em sequências de reamação de furo, Compensação da anodização, Calibração de rosca, e projeto de fixações para peças pequenas e complexas.
Máquinas de prototipagem GD conectam componentes de protótipos únicos a lotes de produção com capacidade de 5 eixos, Inspeção interna do CMM, e prazos padrão de 7 a 10 dias.Faça upload dos seus desenhos e receba um orçamento gratuito Hoje. Nossa equipe de engenharia revisa cada desenho antes de fazer o orçamento e sinaliza problemas de DFM antes que se tornem problemas de produção.
