






Usinagem CNC para suportes: Materiais, Tolerâncias, e Como Ordenar
A usinagem CNC para suportes oferece tolerâncias muito rigorosas (±0.01 mm to ±0.05 mm), Porosidade zero, and fast lead times of 5 to 14 days with no tooling cost. Funciona melhor para alumínio, aço, and titanium brackets in quantities from 1 to 5,000 Unidades.
O que é usinagem CNC para suportes?
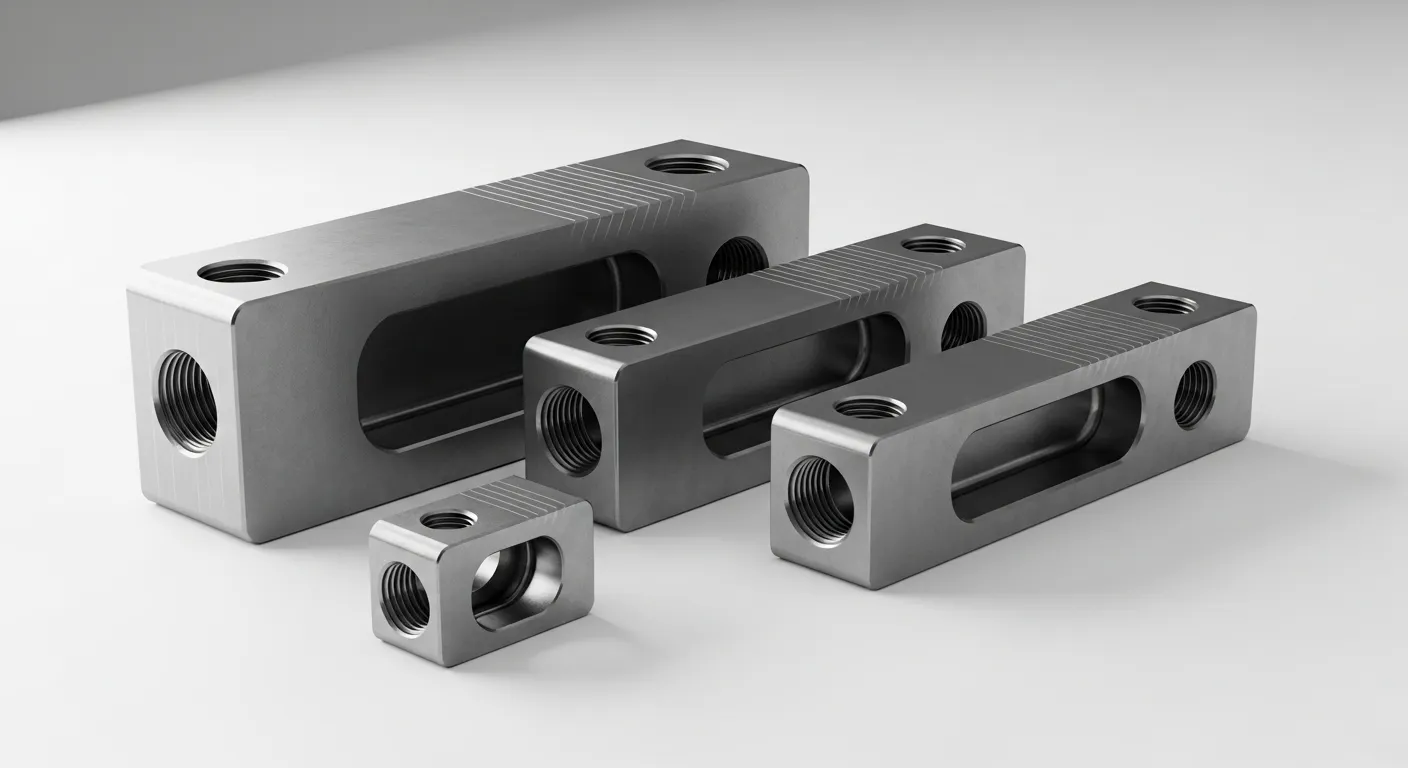
Usinagem CNC para suportes significa cortar um suporte diretamente de metal sólido ou tarugo plástico usando fresadoras e tornos controlados por computador. A máquina segue um caminho programado para a ferramenta, removendo material até alcançar a forma final.
É diferente de fundição ou carimbo porque:
- Não é necessário molde ou matriz
- Você pode mudar o design entre os lotes sem custo extra
- Dimensional accuracy is controlled to ±0.01 mm on critical features
- Não há risco de porosidade devido a gás aprisionado ou encolhimento
Isso faz do CNC o processo preferido para suportes de protótipo, Séries de produção de baixo a médio volume, e qualquer suporte que tenha tolerância apertada ou requisitos estruturais.
Quando Deve Usar Usinagem CNC para Suportes?
Usinagem CNC é a escolha certa quando seu suporte precisa:
- Tolerâncias mais apertadas que ±0,1 mm
- Thin walls under 3 mm
- Geometria complexa em múltiplas faces
- Integridade do material a partir de um tarugo sólido (sem vazios)
- Quantities from 1 unit up to around 5,000 Unidades
For brackets over 10,000 Unidades com geometria simples, A fundição ou estampagem se torna mais econômica. Para peças decorativas ou não portadoras, 3D printing may be faster.
Se você não tem certeza de qual processo se encaixa no seu projeto, A equipe emPrototipagem GD can review your drawing and recommend the right approach in 12 hours.
Melhores Materiais para Suportes Usinados CNC
A escolha do material é a decisão de design mais importante para um suporte. Aqui está o que mais usamos:
| Material | Resistência à tração | Melhores Para | Anotações |
|---|---|---|---|
| Alumínio 6061-T6 | 310 MPa | Automotivo, aeroespaço, Estrutura geral | Leve, Ótima adesão anodizada |
| 7075-T6 de alumínio | 503 MPa | Suportes aeroespaciais de alta carga | Mais difícil de usinar, Custo mais alto |
| Steel 4140 | 655 MPa | Suportes industriais de alta resistência | Precisa de revestimento para evitar ferrugem |
| Stainless Steel 316 | 515 MPa | Marinho, médico, Grau alimentício | Excelente resistência à corrosão |
| Titanium Grade 5 | 950 MPa | Aeroespaço, Automobilismo | Maior relação resistência-peso |
| ESPIAR | 100 MPa | Suportes de isolamento elétrico | Não condutor, Resistente ao calor |
Aluminum 6061-T6 covers about 70% of the bracket projects we handle. Ele se machine rápido, Mantém bem as tolerâncias, e aceita anodização para um acabamento superficial durável.
Tolerâncias que você pode esperar
As tolerâncias padrão de usinagem CNC para suportes dependem do tipo de característica:
- Dimensões gerais: ±0.05 mm
- Diâsticos e eixos: ±0.01 mm to ±0.02 mm
- Furos roscados (M4 a M12): 6H tolerance standard
- Espessura da parede: ±0.05 mm (walls above 1.5 mm)
- Insipidez: 0.02 mm over 100 mm
For thin-wall brackets under 2 mm, tolerâncias precisam de consideração extra durante a programação e fixação do CAM. NossoEstudos de caso de usinagem CNC Inclua exemplos de trabalhos de suportes de parede fina que realizamos para clientes automotivos e aeroespaciais.
Opções de Acabamento de Superfície para Suportes
O acabamento superficial certo protege o suporte e melhora a aparência. Opções comuns incluem:
- Usinado: Ra 1.6 µm, Menor custo, adequado para partes estruturais internas
- O miçangas explodiu: Ra 1.0 to 2.0 μm, Textura fosca uniforme, esconde marcas de ferramenta
- Anodização tipo II: 5 to 25 µm layer, decorativo, resistência moderada à corrosão
- Anodização dura Tipo III: 25 to 50 µm layer, Melhor para compartimentos de motor, Zonas de alto desgaste
- Chapagem de níquel sem eletrônico: Bom para aço e alumínio em ambientes corrosivos
- Revestimento a pó: Acabamento protetor espesso, Bom para suportes estruturais de máquinas
Most automotive and electronics brackets we machine leave in Type III hard anodize at 25 µm thickness.
Como Funciona o Processo de Usinagem de Suportes CNC
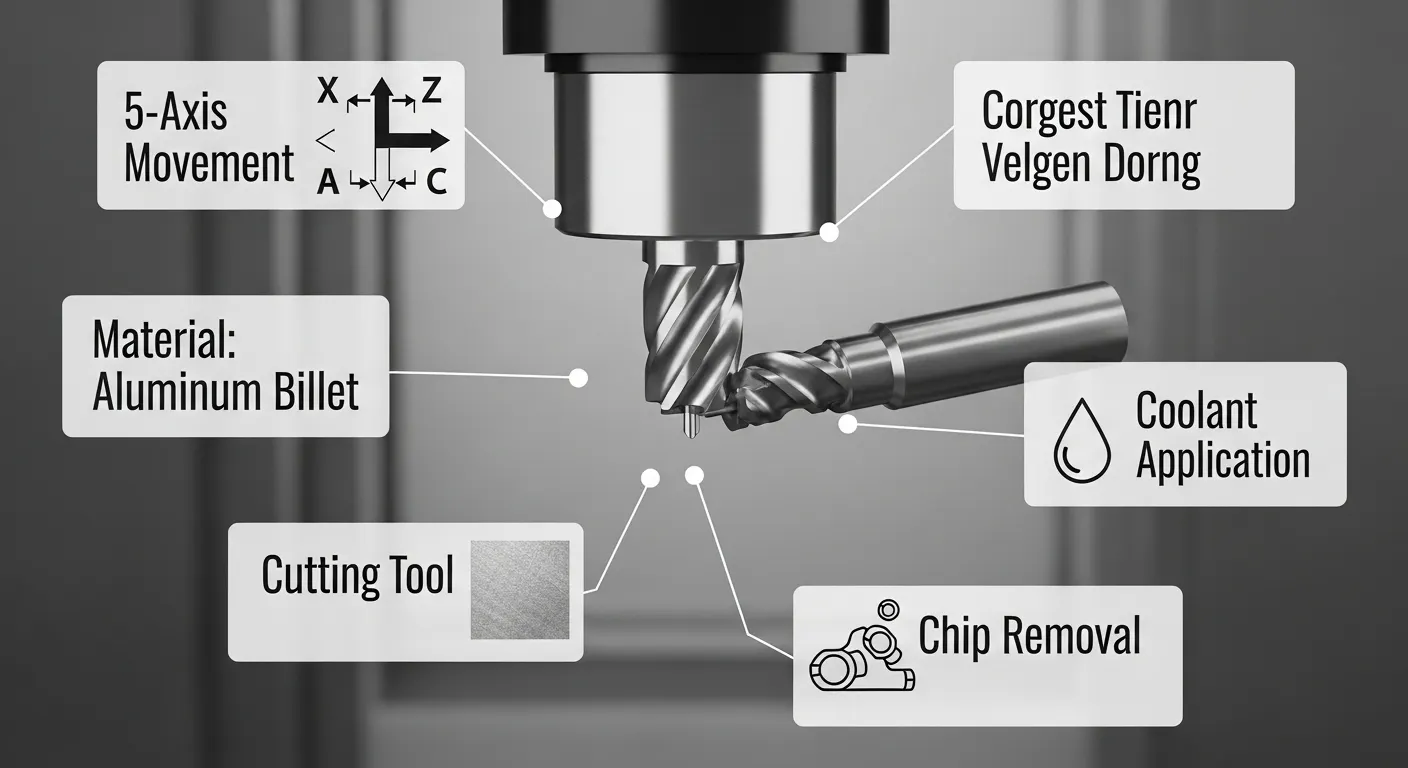
Aqui está o fluxo de trabalho típico do arquivo até o colchete final:
- Análise do DFM: Verificamos seu arquivo CAD para a espessura da parede, Profundidade das características, e a viabilidade da tolerância antes do início da usinagem
- Programação CAM: Tool paths are programmed in Mastercam or Fusion 360, com design de luminárias incluído
- Preparação de materiais: O material de tarugo é cortado em tamanho aproximado e preparado para a máquina
- Rugosidade: We remove 70 to 80% of material quickly using large-diameter end mills at high feed rates
- Semi-chegada e finalização: Ferramentas menores alcançam dimensões finais e metas de acabamento superficial
- Rosca e furação: Furos roscados e elementos perfurados são adicionados após a conclusão da fresagem principal
- Desbarba e limpeza: As peças são desbarbadas manualmente e limpas por ultrassom antes da inspeção
- Inspeção: A medição da CMM verifica dimensões críticas; Os medidores de rosca confirmam tolerâncias de furos
- Tratamento superficial: Anodização, Chapeamento, ou o revestimento é aplicado conforme o chamado de desenho
- Embalagem e envio: As peças são protegidas individualmente e enviadas com relatórios de inspeção
Usinagem CNC vs. Outros Métodos de Fabricação de Suportes
| Método | Tolerância | Quantidade mínima | Tempo de espera | Risco de porosidade | Custo de Ferramentas |
|---|---|---|---|---|---|
| Usinagem CNC | ±0.01–0.05 mm | 1 unit | 5–14 days | Nenhum | Nenhum |
| O Elenco | ±0,1–0,3 mm | 1,000+ | 4–6 weeks | Médio-Alto | $3,000–$20,000+ |
| Fundição de Investimento | ±0,1–0,25 mm | 50+ | 3–5 weeks | Baixo-Médio | $1,000–$5,000 |
| Flexão de Chapas Metálicas | ±0,1–0,5 mm | 1 unit | 3–7 days | Nenhum | Baixo |
| Impressão 3D (FDM) | ±0,2–0,5 mm | 1 unit | 1–3 days | Nenhum | Nenhum |
A usinagem CNC vence em precisão e flexibilidade. A fundição sob pressão vence em volumes muito altos quando a geometria é simples. Chapa metálica funciona bem para planos, suportes curvados sem características usinadas complexas.
Tipos comuns de suporte que usamos em máquinas
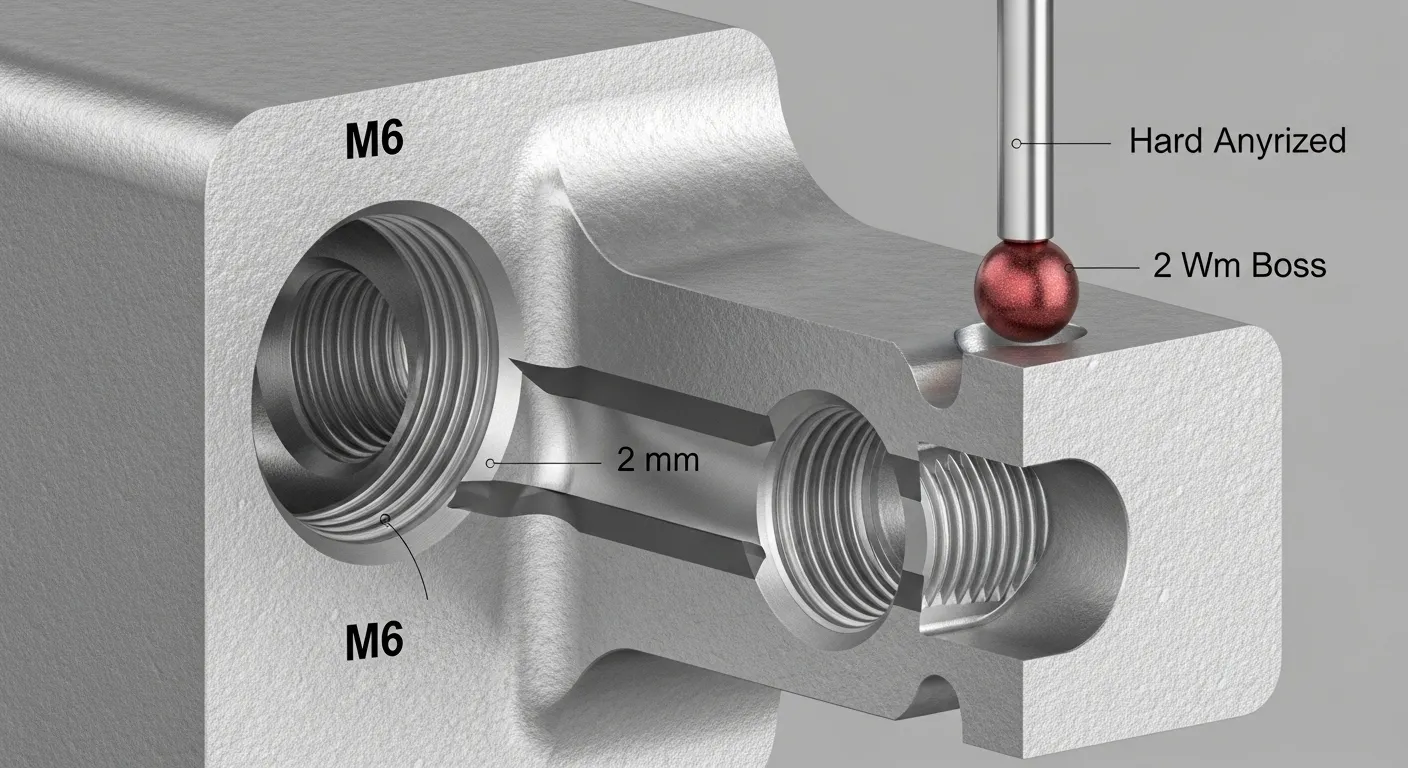
Usinamos regularmente os seguintes tipos de suportes:
- Suportes de montagem do motor (alumínio 6061-T6 ou 7075-T6)
- ECU e suportes de carcaça do sensor (alumínio com anodização dura)
- Suportes estruturais de chassi (steel 4140 or stainless 316)
- Suportes de gerenciamento de cabos aeroespaciais (titanium Grade 5 or aluminum 7075)
- Suportes de montagem de dispositivos médicos (316 stainless, eletropolido)
- Suportes industriais de máquinas (aço, Revestido a pó)
- Montagem de PCB e suportes eletrônicos (alumínio ou PEEK)
Você pode ver exemplos finalizados do nosso trabalho com parênteses diretamente em nossoPágina de estudos de caso de usinagem CNC.
O que incluir no seu desenho de chave
Um desenho completo acelera o orçamento e evita erros. Certifique-se de que o seu inclua:
- 3D CAD file (STEP ou IGES preferidos) mais desenhos 2D como backup
- Todas as tolerâncias críticas chamado diretamente no desenho
- Grau de material (não apenas "alumínio," especificar 6061-T6)
- Especificação do acabamento superficial (Valor de Ra e tipo de tratamento)
- Referências de threads (Tamanho, Pitch, Classe de tolerância)
- Quantidade necessária e qualquer previsão de volume futuro
Se seu desenho estiver incompleto, nossos engenheiros vão sinalizá-lo durante a revisão do DFM antes de fazer o orçamento.
Prazos de Entrega e Fatores de Precificação
O prazo de entrega para suportes usinados CNC depende de:
- Complexidade: Simple 3-axis brackets take 5 to 7 days; 5-axis complex brackets take 8 to 14 days
- Quantidade: 1 to 10 units are faster than 200+ units
- Acabar: Naves usinadas mais rápido do que peças que precisam de anodização ou revestimento
- Nível de inspeção: Standard inspection takes 1 day; full CMM report adds 1 to 2 days
Os fatores de precificação incluem o custo do material, Tempo da máquina, Complexidade de fixos, e pós-processamento. Não há cobrança de ferramentas para usinagem CNC, o que mantém os custos unitários previsíveis em pequenas quantidades.
FAQ
Qual é a quantidade mínima de pedido para suportes usinados CNC?
Não existe um mínimo. Usinamos protótipos únicos e escalamos para encomendas de produção de milhares de unidades. Pedidos de baixo volume são um dos nossos serviços principais, sem necessidade de investimento em ferramentas.
Can you machine brackets with thin walls under 2 mm?
Sim. We've held 1.6 mm walls in aluminum 6061-T6 by using reduced feed rates, Menor profundidade axial do corte, e suporte de fixações durante a usinagem. Suportes de parede fina precisam de um ajuste cuidadoso, but they're achievable within ±0.05 mm.
Quais formatos de arquivo você aceita para aspas entre parênteses?
Aceitamos o STEP, IGES, STP, e Parasolid para modelos 3D. 2D drawings in PDF or DXF help us confirm tolerances and thread callouts. Se você só tiver um esboço, Nossa equipe pode auxiliar na revisão de projetos.
Como eu sei se o design do meu suporte é usinável?
Envie seu arquivo para nós e rodaremos um DFM gratuito (Projeto para Fabricabilidade) confere. Vamos sinalizar quaisquer recursos difíceis ou impossíveis de ser usinados, como os subcutes internos, paredes muito finas, or hole depth ratios above 4:1.
Você fornece certificações de materiais para suportes usinados??
Sim. Fornecemos relatórios de teste de materiais (MTR) e certificados de conformidade mediante solicitação. Para chaves aeroespaciais e médicas, Documentação completa de rastreabilidade está disponível.
Peça um orçamento para o seu projeto de suporte
Se você precisar de suportes usinados CNC com tolerâncias apertadas, Entrega rápida, e relatórios completos de inspeção, Prototipagem GD está pronto para ajudar. Envie seu arquivo STEP e desenho, and our engineering team will respond with a quote and DFM feedback within 12 hours.
Usamos suporte de máquinas para automotivo, aeroespaço, médico, eletrônica, e clientes industriais de nossa unidade com 3 eixos, 4 eixos, e capacidade CNC de 5 eixos, tolerances to ±0.01 mm, and Ra 0.2 µm surface finish.
