






Guia de Alumínio para Usinagem CNC: Defeitos Comuns e Análise da Causa Raiz
O alumínio é preferido em mais aplicações dentro da usinagem CNC do que outras ligas devido à sua leveza e excelente condutividade térmica, aliada à alta resistência à corrosão, e, O mais importante, Facilidade de corte em comparação com aço e titânio. Contudo, devido à facilidade de corte (Remoção de material), Isso pode causar problemas na usinagem, como instabilidades dimensionais e a presença de superfícies irregulares.
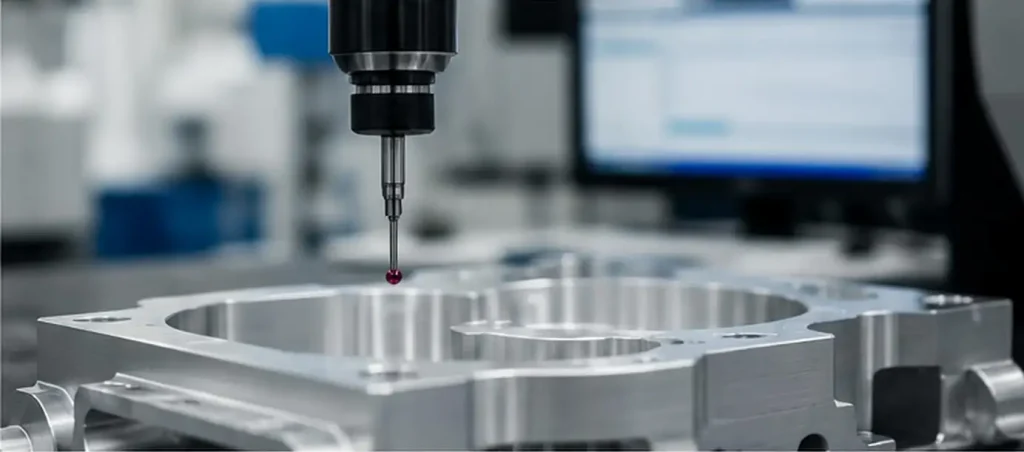
O alumínio pode grudar nas bordas da ferramenta de corte, expandir e, assim, deformar durante a usinagem (Clampagem) devido aos efeitos térmicos, e causar problemas adicionais ao relaxar internamente (tornando-se livre de estresse) após o material ser significativamente removido. Este guia de usinagem explica como classificar os defeitos de usinagem mais comuns do alumínio, Identifique suas causas, e eliminá-los, Assim, reduzindo o processo iterativo/de tentativa e erro.
Como Classificar Defeitos de Usinagem CNC de Alumínio?
Defeitos de usinagem de alumínio podem ser classificados em quatro categorias:
• Defeitos dimensionais: Levam a buracos grandes, Erros de posicionamento, Perda de planicidade, e variação de um lote para outro.
• Defeitos superficiais: Presença de marcas de ferramentas, Conversa superficial, rasgando, Riscar, e amassados, e rugosidade superficial inconsistente.
• Defeitos de borda e características: Presença de rebarbas, Bordas roladas, Dano a características finas, Threads incompletos, e baixa qualidade na usinagem de furos profundos.
• Defeitos estruturais: Deformação de parede fina, Entortamento, Movimento por tensão residual, e mudanças dimensionais após anodização.
Classificar primeiro o sintoma visível restringe a investigação ao material, Ferramenta de corte, Parâmetros, Partidas, condição da máquina, Comportamento térmico, refrigerante, ou método de manuseio.
Defeitos comuns de usinagem de alumínio e causas raízes
| Defeito | Prováveis causas raiz | Primeiro ponto de inspeção | Ação corretiva típica |
| Aresta construída | Calor, fricção, Evacuação ruim | Borda de corte e direção do líquido de arrefecimento | Use uma ferramenta mais afiada e melhore a remoção de lascas |
| Rávidas | Ferramenta desgastada, Borda de saída sem suporte | Condição e trajetória da ferramenta | Mude a direção de corte ou adicione chanfras |
| Marcas de conversa | Baixa rigidez, Parâmetros instáveis | Saliência de ferramenta, Partidas, Velocidade do fuso | Reduzir o saliência e a carga de corte |
| Deriva dimensional | Calor, desgaste, Movimento de datum | Temperatura e tendência de produção | Estabilize a temperatura e aplique compensação controlada |
| Distorção de parede fina | Força de fixação, Tensão residual | Dimensões de estado livre | Reduzir a força de fixação e usar a máquina em etapas |
| Arranhões | Recorte ou manuseio de lascas | Direção e localização do scratch | Melhorar a lavagem e a proteção das peças |
| Erro no tamanho do buraco | Runout, Desgaste de ferramentas, Evacuação ruim | Sequência de runout e buracos | Adicione uma operação de acabamento controlada |
| Dano na rosca | Orifício piloto incorreto ou chips presos | Tamanho do orifício do piloto e forma da rosca | Otimizar a preparação do furo e o ciclo de roscagem |
Soldagem de borda e lascas construídas
A borda acumulada ocorre quando o alumínio adere à aresta de corte e altera a geometria efetiva da ferramenta. O material acumulado pode se soltar intermitentemente, deixando uma superfície rasgada ou causando variação dimensional.
Causas comuns incluem:
• Uma aresta de corte inadequada ou cega.
• Espaço insuficiente para flautas.
• Calor excessivo na zona de corte.
• Baixa alimentação por dente, resultando em atrito em vez de corte.
• Fluido de arrefecimento mal direcionado.
• Fichas deixadas nos bolsos.
Como aumentar apenas a velocidade do fuso é uma solução parcial, Aumentar a velocidade do fuso sem aumentar a alimentação ou evacuação pode levar a níveis ainda maiores de atrito. Sobre fresagem de alumínio, A solução ideal é direcionar o líquido de arrefecimento ou ar comprimido para a zona de corte, mantendo lascas suficientemente espessas, Baixa Runout, e o uso de ferramentas de corte específicas para alumínio.
Rebarbas e bordas enroladas
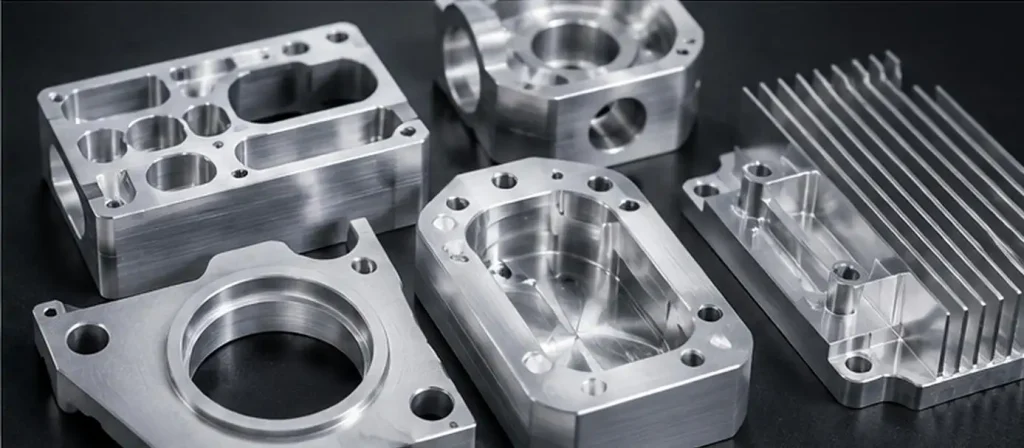
Devido à alta ductilidade do alumínio, As rebarbas de borda crescem à medida que ocorre deformação plástica em bordas sem suporte ou mal projetadas. Como a retirada da ferramenta causa deformação da peça, As rebarbas de saída crescem maiores que as de entrada.
Enquanto a remoção de rebarbas está comumente associada ao desbarbamento pós-usinagem, Controlar as rebarbas é mais eficaz no nível de projeto dos caminhos das ferramentas empregando uma ou mais das seguintes opções.:
• Chanfras de borda de projeto.
• Acabamento de contorno com a margem de material.
• Evitar a saída da ferramenta por bordas não suportadas.
• Tempo mínimo entre as operações de usinagem para garantir que as bordas permaneçam sustentadas.
A presença de rebarbas também pode ser causada por desgaste excessivo das ferramentas, Suporte de borda ruim, Excesso de corrida, ou condições de usinagem precárias.
Marcas de Ferramentas, Conversas, e Arranhões Superficiais
Embora todos esses defeitos possam parecer semelhantes, Existem várias causas diferentes.
Linhas onduladas ou irregulares na superfície indicam mais vibração, enquanto linhas regulares indicam mais a programação do caminho da ferramenta e o avanço da usinagem. A presença de riscos na superfície da peça indica mais uma evacuação e manuseio ruim da peça.
Um cortador novo não garante um bom acabamento. Problemas superficiais ainda podem resultar de:
• Contaminação entre a ferramenta e o suporte
• Extensão excessiva do cortador
• Escoamento do colador ou fuso
• Tolerância de acabamento desigual
• Evacuação ruim do chip
• Parâmetros que não correspondem ao diâmetro real da ferramenta e ao número de flautas
Para lidar com o burburinho no seu setup, Primeiro, examine a ferramenta e o suporte, e reduzir o saliência. Próximo, Melhorar o suporte da peça e ajustar a velocidade do eixo, Profundidade axial, e engajamento radial. Como múltiplos fatores podem ser tratados ao mesmo tempo, A causa raiz pode ser difícil de determinar.
Efeitos Térmicos e Deriva Dimensional
Ao usinar alumínio, Você pode achar que capturou as dimensões com precisão, mas a peça pode realmente ficar fora de tolerância depois que a peça for medida após o resfriamento. Efeitos térmicos podem estar presentes durante o processo de fabricação na peça, Fuso, Cutter, e fixação.
O desvio também pode ser causado por fatores como desgaste da ferramenta e aquecimento da máquina, bem como datum instável e liberação de tensão residual durante o ciclo de rugosidade. Pode ser útil fazer medições do primeiro, meio, e as últimas partes de um lote de produção. Se houver uma mudança gradual em uma direção, Na maioria das vezes, é resultado do desgaste, Efeitos térmicos, ou um erro de compensação.
A estabilidade dimensional pode ser melhorada por:
• Separação de desbaste e acabamento
• Limite de finalização para sair do uniforme
• Permitir que as peças sob tensão se estabilizem
• Uso de dados repetíveis
• Controle da temperatura de inspeção
• Registro de vida útil da ferramenta e mudanças de deslocamento
Deformação de parede fina
Paredes finas podem parecer precisas quando fixadas, mas se movem depois que o aparelho é liberado. Força de aprisão excessiva pode empurrar temporariamente o componente para a forma desejada. Uma vez desaperfeiçoada, A recuperação elástica causa planicidade, Perfil, ou erros de posição de buraco.
Uma sequência prática de usinagem é:
O desbaste simétrico → margem uniforme de estoque → estabilização intermediária → recuperação de baixa força → acabamento em camadas → inspeção em estado livre
Mudanças de design também podem ser necessárias. Raios de transição maiores, espessura de parede mais uniforme, Recursos de suporte temporário, e a melhoria das localizações de dados pode reduzir a deformação de forma mais eficaz do que as mudanças de parâmetros isoladas.
Prevenção de Defeitos Antes da Produção
Um guia útil para usinagem CNC em alumínio deve começar antes que o primeiro caminho de ferramenta seja programado. A revisão do desenho deve identificar ajustes críticos, Superfícies de vedação, Áreas cosméticas, Características anodizadas, paredes finas, cavidades profundas, e referências incompletas de tolerância geométrica.
O grau de alumínio precisa ser identificado para a aplicação. Se boa usinabilidade e resistência à corrosão forem as características mais importantes, então selecionar Aluminum 6061 seria apropriado. Aluminum 7075 seria uma escolha mais forte, mas precisaria de mais controle nos processos. Aluminum 2024 seria uma boa escolha para resistência e fadiga. O alumínio 5052 e o 6082 apresentam características diferentes baseadas em sua composição de têmpera e liga.
A RFQ deve definir as inspeções a serem realizadas, incluindo dimensões críticas e superfícies, data, Rugosidade superficial, e tolerância para anodização. Também deve indicar os critérios de aceitação e os requisitos de relatório.
Estratégias Práticas para Controlar os Riscos da Usinagem de Alumínio
A combinação das primeiras revisões de engenharia, o nível apropriado de controle sobre os processos, O projeto do fixturing, e processos integrados de inspeção e acabamento refletem a estratégia de mitigação de riscos para usinagem de alumínio empregada pela GD Prototiping.
| Área de risco | Estratégia de Controle | Benefício prático |
| Erros de Datum e Configuração | Selecione fresagem de eixo apropriada ou torneamento CNC com base na geometria da peça | Elimina a necessidade de clamps repetidos e melhora a precisão posicional. |
| Deflexão de Ferramentas | Selecione ângulos de ferramenta com saliência mínima | Reduz o vibração da ferramenta e erros dimensionais, além de melhorar a consistência da superfície. |
| Deformação de parede fina | Considere a espessura da parede, Sequência de usinagem, Suporte de Equipamento, e considerações de fixação | Minimiza a distorção das paredes finas após a remoção do aparelho. |
| Variação nas Tolerâncias | Considere características e dimensões principais com base em geometria e acesso a características, considere limites razoáveis de tolerâncias | Consideração de limites razoáveis para tolerâncias |
| Defeitos de Superfície | Otimize a sequência de corte e as ferramentas com base no requisito da inspeção e com margem de acabamento estabelecida | Remove críticas ao final |
| Alterações de Pós-Processamento | Das alternativas disponíveis de anodização, polimento, Jateamento, acabamento escovado na superfície ou deixando a peça como usinada durante a produção | Protege as dimensões e acabamentos da peça |
| Atraso na Comunicação | Fornecer suporte direto ao projeto com o objetivo de resposta do produto às instruções dentro de 12 horas após a postagem dos desenhos e decisões serem esclarecidas e corrigidas | Postar desenhos e decisões sendo esclarecidos e corrigidos |
Rugosidade superficial até Ra 0,2 μm e tolerâncias de ±0.05 mm são possíveis de alcançar dependendo do tamanho da peça, material, geometria, e tipo de acabamento.
Considerações finais
A melhor estratégia para controlar defeitos envolve uma combinação de seleção de materiais, Design de ferramentas, Fixturing estável, Corte apropriado, Remoção de lascas, Controle térmico, e inspeção planejada. Ajustar um único fator geralmente não resolve a combinação de problemas que se apresentam simultaneamente.
Para componentes de alumínio afetados por rebarbas, tagarelice, Deriva dimensional, Deformação de parede fina, ou acabamento superficial ruim, A GD Prototiping pode avaliar seu desenho, Seleção de ligas, Tolerâncias, acabamento, e quantidade do seu pedido. Por favor, envie informações do projeto para uma avaliação rápida da fabricabilidade e um plano de processo de usinagem de alumínio.
Perguntas frequentes
Q1. Quais serviços de usinagem CNC de alumínio a GD Prototyping oferece?
Além do serviço de torneamento CNC, A GD Prototiping oferece 3-, 4-, e serviços de fresagem CNC de 5 eixos e 3 de 2 CNC. Essas permitem a usinagem não apenas de componentes simples, mas também partes com múltiplos lados, cavidades profundas, Superfícies complexas, e características rotativas.
Q2. Quais ligas de alumínio podem ser feitas por GD Máquina de prototipagem?
A GD Prototiping fornece usinagem para muitas ligas estruturais e de alta resistência, como a 6061, 7075, 5052, 2024, 5083, e 6082. Embora cada uma dessas ligas tenha características únicas, A seleção final deve considerar usinagem, Tratamentos de superfície, e os requisitos para a resistência e resistência à corrosão dos componentes.
Q3. Como a GD Prototiping reduz erros de usinagem relacionados à configuração?
O uso de usinagem multi-eixo reduz o número de configurações necessárias para usinar peças/superfícies com múltiplas características, o que ajuda a eliminar erros causados por variações na fixação, Extensão excessiva de ferramentas, e erros no posicionamento de características relacionadas.
Q4. Pode a GD Prototiping máquinas peças de alumínio de parede fina?
Sim. Projetos de usinagem de alumínio de parede fina podem ser avaliados quanto à espessura da parede, Sequências de usinagem, Suporte de luminária e grampo, Tensões residuais, e limites de finalização. Devido à natureza dos componentes de parede fina, Uma gama de tolerâncias alcançáveis será definida com base no design e na acessibilidade de recursos.
Q5. Quais tolerâncias a Prototipagem GD pode alcançar?
Enquanto as tolerâncias publicadas geralmente são tão baixas quanto ±0.05 mm, Esse valor deve ser considerado uma diretriz. Tolerâncias alcançáveis devem ser definidas com base na geometria da peça e da característica, Espessura da parede, Grau de alumínio, e acabamento superficial.
