






Usinagem de Peças Complexas de Eixo para Titânio e Inconel
A usinagem de um componente complexo de titânio ou Inconel raramente é limitada pela capacidade física de uma máquina CNC alcançar a geometria. O verdadeiro desafio é controlar o calor de corte, Engajamento da ferramenta, Rigidez da peça, Estabilidade do datum e integridade da superfície ao mesmo tempo.
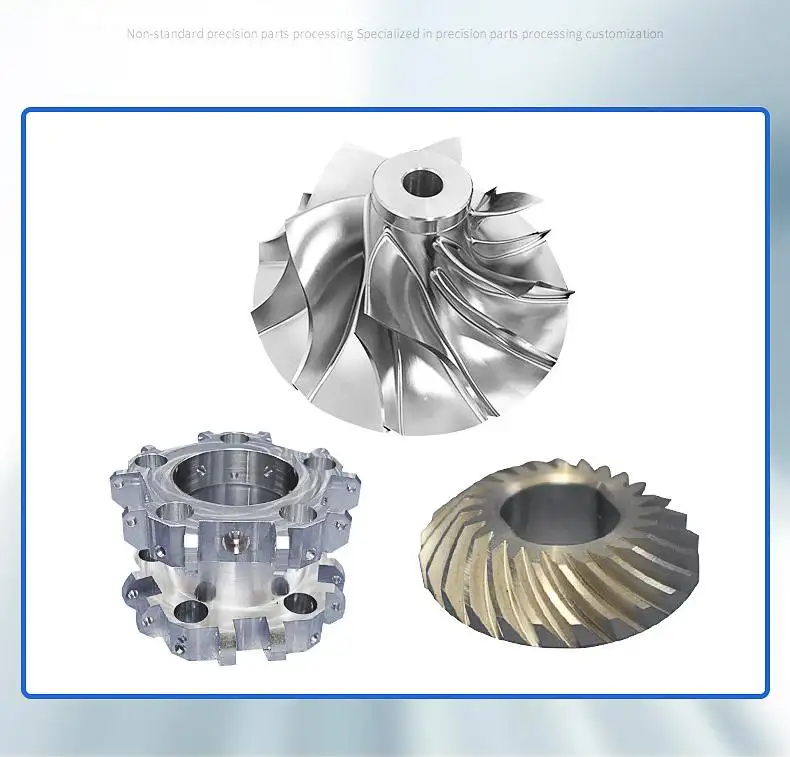
Na GD Prototipagem, abordamos a Usinagem de Peças Complexas em Eixos como um problema de planejamento de processos, e não apenas como uma tarefa de programação em 5 eixos. Uma estratégia bem-sucedida começa com o comportamento dos materiais e a geometria das partes, depois trabalha de trás para frente para as ferramentas, Trabalho de Trabalho, Trajetória de ferramentas e inspeção.
Por que o titânio e o inconel mudam a estratégia de usinagem
Superligas à base de titânio e níquel retêm calor ao redor da zona de corte de forma mais agressiva do que os aços convencionais. Sandvik Coromant observa que a baixa condutividade térmica, Altas temperaturas de corte e endurecimento por trabalho são grandes preocupações de usinagem para titânio e superligas resistentes ao calor.
Na usinagem de peças complexas por eixo, Essas características do material se tornam mais difíceis de gerenciar porque a ferramenta pode mudar continuamente de orientação ao redor das cavidades, Faces curvas e subcutes.
| Fator de usinagem | Titânio, especialmente o Ti-6Al-4V | Inconel / HRSA de níquel | Implicação do processo |
| Calor | Concentrado próximo à borda de corte | Alta temperatura da zona de corte | O acesso ao líquido de arrefecimento é crítico |
| Desgaste da ferramenta | Aderência, Quebra de bordas | Entalhe, desgaste abrasivo | É necessário engajamento estável |
| Comportamento das partes | Deflexão de parede fina | Altas forças de corte | Questões rígidas de fixação |
| Risco de superfície | Borrão, tagarelice | Camada endurecida pelo trabalho, Marcas de ferramentas | Evite atritos e ferramentas desgastadas |
| Preocupação multi-eixo | Alcance da ferramenta e calor | Consistência da carga de ferramenta | Otimizar a inclinação e o ponto de contato |
Ferramental: Engajamento do controle antes de aumentar a velocidade
Para usinagem de peças complexas em eixos, A rigidez da ferramenta geralmente importa mais do que dados de corte agressivos.
Mantenha o CUtting System SHort e STIFF
O sobraliência longo da ferramenta aumenta a deflexão aproximadamente com o cubo de comprimento não suportado, Tornando bolsos fundos especialmente sensíveis a conversas. Uma estratégia útil de 5 eixos é, portanto, inclinar o eixo ou peça de trabalho para que um cortador mais curto alcance a característica.
Prioridades práticas incluem:
• Utilizar ferramentas de carboneto rígido adaptadas à liga e operação.
• Minimizar a projeção do suporte e do cortador sempre que a geometria permitir.
• Evite se fixar ou esfregar nas superfícies de Inconel porque uma camada já entalhada aumenta a carga subsequente da ferramenta.
• Manter engajamento radial consistente, em vez de carregar e descarregar repetidamente a aresta de corte.
• Separar ferramentas de desbaste das ferramentas de acabamento quando a integridade da superfície é crítica.
O movimento em cinco eixos é valioso aqui porque a usinagem de peças complexas em eixos pode melhorar as condições de corte, não apenas o acesso físico da ferramenta.
O gerenciamento de calor também é gestão dimensional
O líquido de arrefecimento faz mais do que proteger a borda de corte. Remove chips, limita o aumento localizado de temperatura e reduz a chance de recorte a quente com aparos. A Sandvik recomenda especificamente o líquido de arrefecimento para usinagem HRSA para controlar o calor e a evacuação de lascas.
Para cavidades profundas e peças multifacetas, Nós avaliamos:
1. Linha de visão do líquido de arrefecimento
Um ângulo programado da ferramenta pode, inadvertidamente, impedir que o líquido de arrefecimento chegue à interface de corte.
2. Caminho de escape do chip
Recortar aparas de titânio ou Inconel aumenta o calor e pode danificar uma superfície já finalizada.
3. Temperatura de desbaste até acabamento
O acabamento de precisão imediatamente após um desbaste intenso pode introduzir desvio dimensional à medida que a peça e o suporte esfriam.
Isso foi mensurável em um projeto aeroespacial de titânio com prototipagem GD. Um suporte Ti-6Al-4V medindo 187 × 94 × 62 mm continha paredes de 0,8 mm e diâmetros críticos especificados em ±0.01 mm. Durante o desenvolvimento, O crescimento térmico afetou a posição do diâmetro, Assim, o processo incorporou um período de estabilização antes do acabamento final do furo.
Isso ilustra uma regra importante: em usinagem de peças complexas de eixo de precisão, A temperatura pertence à estratégia de tolerância.
Paredes finas e cavidades profundas precisam de sua própria lógica de trajetória de ferramenta
Seções finas não devem ser programadas como versões menores de características rígidas.
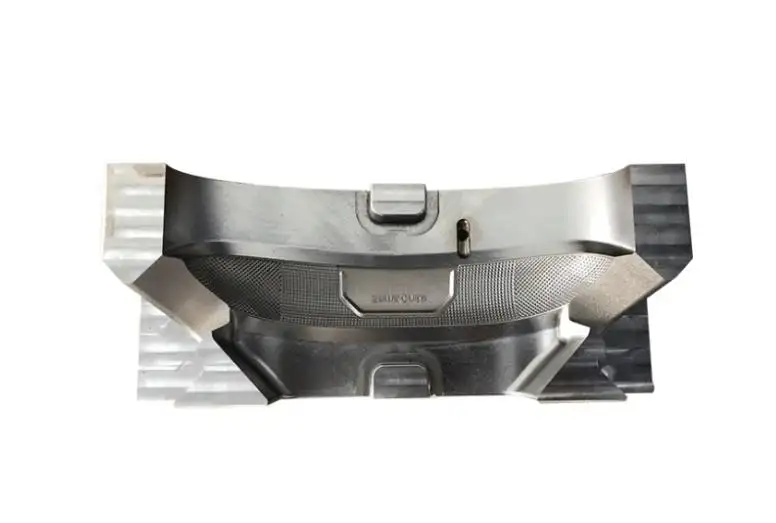
Para paredes de titânio, A pressão de usinagem pode empurrar elasticamente a parede para longe da fresa; O material então volta a funcionar após a passagem da ferramenta. A caixa do suporte da turbina da GD Prototyping utilizava suporte temporário e usinagem de parede sequenciada para reduzir a deflexão em uma seção de parede de 0,8 mm.
Para características difíceis, considere:
• Deixar material de suporte durante o desbaste.
• Remoção simétrica do material quando possível.
• Redução do engajamento radial durante passagens finais na parede.
• Uso de fresa de substância quando apropriado.
• Orientar a ferramenta de 5 eixos para reduzir o comprimento de corte efetivo.
• Finalização de características críticas somente após a remoção completa do material pesado ao redor.
O Acabamento da Superfície Começa Antes da Passagem de Finalização
Um requisito nominal de Ra não pode ser resolvido simplesmente reduzindo o passo.
Na usinagem de peças complexas por eixo, A qualidade da superfície depende de:
Estabilidade da máquina Estado da ferramenta Orientação da ferramenta Estoque restante Estado térmico.
Para superfícies curvas, Os cortadores de bico esférico devem ser orientados para que o ponto de contato efetivo fique longe de uma condição desfavorável de velocidade de corte próxima a zero no centro da ferramenta. O passo de elevação deve então ser selecionado de acordo com a altura permitida da cúspide, e não apenas pela aparência.
O suporte de titânio publicado pela GD Prototyping alcançou Ra 0,8 μm nos furos e Ra 1,6 μm nas faces externas, com verificação em dimensão total por Zeiss CMM e perfilometria de superfície.
3-eixos, 3 2 ou 5 eixos simultâneos?
Mais eixos não produzem automaticamente uma peça melhor.
| Estratégia | O mais adequado para | Limitação principal |
| 3 eixos | Bolsos abertos, Faces acessíveis | Mais configurações para geometria multiface |
| 3 2-eixos | Buracos angulados e faces indexadas | Sem orientação contínua durante o corte |
| Simultâneo de 5 eixos | Undercuts, Superfícies esculpidas, Características multifacetas intimamente relacionadas | Maior complexidade de programação e processos |
A Prototipagem GD opera em 3 eixos, 3 usinagem de 2 eixos e toda de 5 eixos, permitindo que o processo seja selecionado em torno da geometria, em vez de forçar cada componente para a máquina mais complexa. Seu Suportes de serviço CNC quantidades de uma parte a 1,000 Peças, Capacidade geral de tolerância rígida até ±0.05 mm, rugosidade da superfície anunciada para Ra 0,2 μm, e comprimentos de peça dependentes do processo até 118 polegadas.
Para o caso aeroespacial de titânio acima, A usinagem simultânea total de 5 eixos foi escolhida porque múltiplas faces de undercut e perfuros fortemente relacionados tornavam indesejáveis transferências repetidas de datum. O resultado relatado foi 50 peças entregues em 14 dias corridos, com a posição do diâmetro mantida dentro da faixa de tolerância especificada.
Regras de DFM que verificamos antes da usinagem
A boa usinagem de peças complexas em eixo começa antes da programação em CAM.
Durante a revisão de engenharia, Focamos em:
• Bolsos profundos: A relação profundidade-largura ou o acesso podem ser melhorados?
• Cantos internos: O raio permite um cortador suficientemente rígido?
• Paredes finas: É possível o material de suporte temporário?
• Furos críticos: Podem permanecer em uma única estrutura de referência?
• Tolerâncias: Are ±0.0Requisitos de classe 1 mm aplicados apenas quando a função os exige?
• Acabamento superficial: Polimento de vontades, revestimento ou jateamento alteram uma dimensão crítica?
• Inspeção: A funcionalidade pode ser alcançada de forma confiável por CMM ou sondagem em processo?
A GD Prototiping também lista o Inconel 718 entre seus materiais de usinagem aeroespacial, ao lado do Ti-6Al-4V, ligas de alumínio e aço inoxidável 17-4 PH.
Conclusão
A usinagem confiável de peças complexas de eixo de titânio e Inconel vem do controle de todo o sistema de fabricação — não simplesmente da adição de dois eixos rotativos.
Rigidez da ferramenta, Calor de corte, Evacuação de chips, Rigidez da parede, Estratégia de datum, Integridade da superfície e inspeção influenciam o resultado final. Em muitas partes complexas, A maior vantagem da usinagem de 5 eixos, portanto, não é a velocidade; é a capacidade de manter melhor acesso às ferramentas e relacionamentos críticos com recursos com menos configurações.
Se seu projeto contém Ti-6Al-4V, Inconel 718, paredes finas, cavidades profundas, ângulos compostos ou características de precisão intimamente relacionadas, A prototipagem GD pode revisar o modelo CAD, Especificação de materiais, Esquema de tolerância e requisitos de superfície antes do início da usinagem. Visite GD Prototyping discutir uma estratégia adequada de usinagem de peças complexas em eixo para protótipos ou produção de baixo volume.
Perguntas frequentes
Q1. A Prototipagem GD oferece usinagem de peças complexas em eixos?
Sim. A prototipagem GD fornece 3 eixos, 3 usinagem CNC de 2 eixos e 5 eixos completos para peças complexas com recursos multifacetas, cavidades profundas, Furos angulados e superfícies curvas.
Q2. A GD Prototiping pode fazer máquinas de prototipagem para peças de titânio?
Sim. Máquinas de prototipagem GD Prototiping em ligas de titânio, incluindo Ti-6Al-4V, para peças CNC complexas que exigem tolerâncias rigorosas, Controle de parede fina e inspeção de precisão.
Q3. Máquina de prototipagem Can GD Inconel 718?
Sim. O Inconel 718 está listado entre os materiais de usinagem aeroespacial da GD Prototyping para aplicações que exigem alta temperatura e desempenho mecânico.
Q4. Quais tolerâncias a Prototipagem GD pode alcançar?
A GD Prototyping lista tolerâncias gerais de usinagem CNC até ±0.05 mm. Recursos mais exigentes podem ser avaliados individualmente; Um projeto publicado em titânio incluía diâmetros críticos especificados em ±0.01 mm.
Q5. Quais acabamentos de superfície estão disponíveis?
A GD Prototiping suporta superfícies usinadas e acabamentos secundários, como polimento, Jateamento e outros tratamentos de superfície. Dados publicados de usinagem de titânio incluem acabamentos até Ra 0,8 μm em diâmetros críticos.
