






Estratégias de fresagem de alta velocidade para componentes de usinagem CNC de alumínio automotivo
A fresagem de alta velocidade é uma solução para as necessidades específicas de componentes de usinagem CNC de alumínio automotivo. Essas necessidades podem ser leves, projetos complexos e altamente repetíveis, precisão confiável com qualidade de superfície bem definida. Aplicações comuns dessa tecnologia incluem os gabinetes para baterias de veículos elétricos, carcaças para inversores, Motores, e várias peças de motor, junto com placas de resfriamento, Suportes de suspensão, carcaças para vários sensores, e outros componentes.
A usinagem em alta velocidade é um equilíbrio de muitas variáveis além de simplesmente aumentar a velocidade do fuso. Alcançar usinagem em alta velocidade requer um equilíbrio entre o RPM do eixo, Alimentação, Carga de chips, e engajamento de ferramentas e trabalho, bem como resfriamento fluido e remoção eficiente de lascas. O objetivo desse equilíbrio é remover o alumínio de forma rápida e eficiente, com alta precisão, evitando que o material grude na aresta de corte da ferramenta (chamada de aresta construída), Rebarbas, Deformação da peça, e instabilidade dimensional.
O que é fresagem de alta velocidade para componentes de usinagem CNC de alumínio automotivo?
Fresagem em alta velocidade é a combinação da rotação do eixo em alta velocidade, e controle preciso do engajamento da ferramenta e da formação de chips. Esse processo normalmente inclui:
• Uma velocidade ótima de eixo alta
• Alimentação uniforme por dente
• Engajamento radial mínimo
• Caminhos contínuos de ferramentas
• Remoção eficaz de lascas
• Esgotamento mínimo da ferramenta e do suporte
• Alta rigidez da máquina e aceleração rápida
Três cálculos-chave definem parâmetros iniciais para o processo.
Velocidade do eixo: n = Vc × 1000 ÷ πD
Taxa de alimentação: Vf = n × z × fz
Taxa de remoção de materiais: Q = ap × ae × Vf
Os fatores apropriados devem ser considerados para a qualidade de alumínio, Diâmetro do corte, Contagem de flautas, Saliência de ferramentas, Capacidade da máquina, Espessura da parede, e geometria de peças.
Usos típicos do alumínio na indústria automotiva
| Componente | Descrição | Desafio de Moagem |
| Gabinete da bateria do EV | Muito grande e plano | Reduzir a distorção durante a fresagem e diminuir o tempo total de ciclo |
| Caixa do motor | Características coaxiais | Garantir superfícies coaxiais |
| Caixa do inversor | Paredes muito finas e interfaces térmicas | Garanta planicidade e minimize distorções |
| Placa de resfriamento | Características e sulcos de vedação | Reduzir rebarbas e emendas/vazamentos |
| Suporte de suspensão | Formas altamente carregadas e complexas | Dimensões de controle durante usinagem bruta |
| Alojamento do sensor | Características muito pequenas e superfícies estéticas altas | Aprimorar a usinagem em pequenos recursos e o acabamento superficial |
Esses componentes tendem a ter uma combinação de superfícies estéticas de alta qualidade, Grandes seções finas, bolsos profundos, Características espaciais rigidamente controladas, e furos angulados em múltiplas direções.
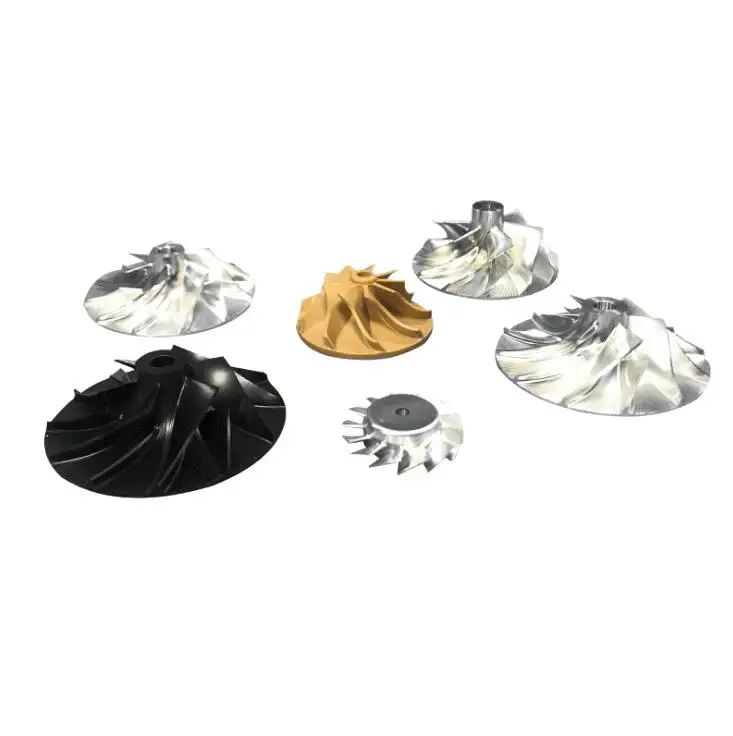
Ferramentas de Alumínio de Alta Velocidade
Ferramentas de alumínio de alta velocidade requerem uma geometria positiva com bordas afiadas como navalhas e espaço suficiente para aparas com canhuras polidas. Ferramentas com redução de saliência também é um aspecto positivo do projeto.
Ferramentas de carboneto maciço são o padrão para usinagem de alumínio em alta velocidade. Uma ferramenta altamente polida sem revestimento também pode reduzir o acúmulo de alumínio na ferramenta, e um revestimento DLC também pode reduzir o atrito em um ambiente de produção. O alumínio fundido de alto teor de silício é mais abrasivo e pode exigir uma ferramenta adicional resistente ao desgaste.
Devido às altas velocidades do fuso, Balanceamento e esgotamento da ferramenta são críticos. O excesso de escorrimento pode resultar em acabamento superficial ruim e dimensões críticas.
Estratégias de Esboço para Usinagem CNC de Alumínio Automotivo
Remoções em grande volume de alumínio podem ser realizadas com usinagem dinâmica. O percurso da ferramenta é projetado com um ângulo de corte consistente, eliminando cortes de grande volume nos cantos do estoque de usinagem.
Principais vantagens incluem:
• Menor variação de carga de corte
• Redução da ranhura de largura total
• Maior profundidade axial utilizável
• Espessura do chip mais estável
• Maior consistência entre vida útil e ferramenta
• Maior eficiência de remoção de materiais
A taxa de alimentação não deve ser aumentada independentemente. Velocidade do eixo, Alimentação por dente, Largura radial, Profundidade axial, Contagem de flautas, e a evacuação de chips deve funcionar como um único sistema.
O desbaste deve criar uma margem de acabamento uniforme. Variações no cabo podem resultar em mudanças abruptas na força de corte durante o acabamento. Isso pode criar o movimento de paredes finas, Marcas de finalização irregulares, e variações dimensionais.
Acabamentos da Precision Automotive
Faces de vedação, Furos de rolamento, Superfícies de montagem, e áreas de aparência exigem uma estratégia de finalização dedicada.
Práticas úteis incluem:
• Usar fresa de subir quando apropriado
• Ferramentas separadas de desbaste e acabamento
• Manter um passo constante
• Esgotamento da ferramenta de controle
• Utilizar passagens contínuas em contornos críticos
• Evitar entradas desnecessárias nas superfícies de vedação
• Alinhar o raio do canto e passar para o final exigido
Um valor baixo de Ra não pode ser alcançado apenas com a velocidade do fuso. Máquina de Vibração, Condição do cortador, Runout, Taxa de alimentação, Continuidade do caminho da ferramenta, e a estabilidade do material afetam a superfície final.
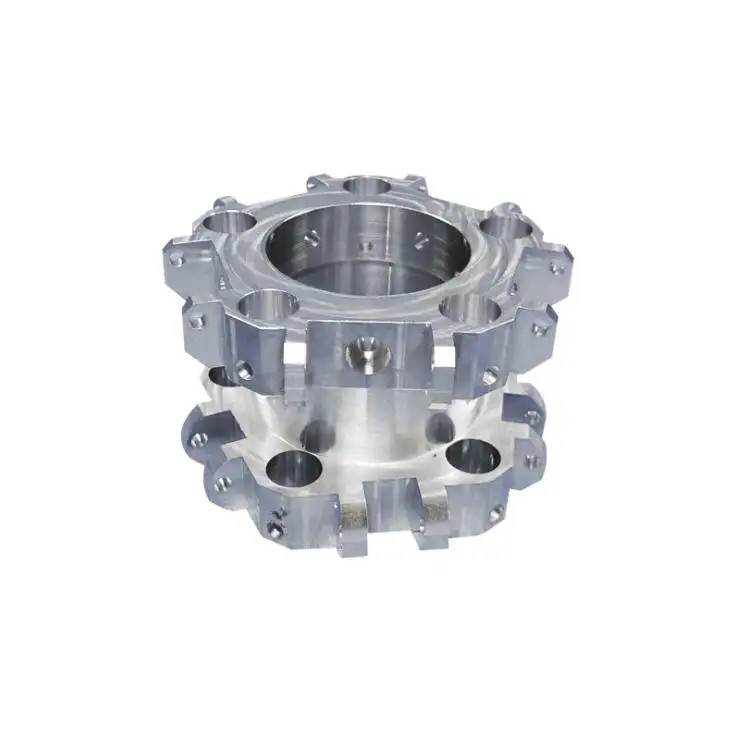
Controle da Deformação de Parede Fina
A distorção de parede fina é um risco importante em componentes de usinagem CNC de alumínio automotivo, particularmente carcaças de bateria, Caixas eletrônicas, e suportes estruturais leves.
A remoção de materiais deve ser equilibrada e realizada de forma uniforme a partir de lados opostos, sempre que possível. Deixar áreas não usinadas nos lados opostos pode causar tensão residual desigual e torção do componente uma vez que ele tenha sido liberado do fixador.
O seguinte pode ser usado para ajudar a reduzir as forças de corte.
• Ferramentas afiadas
• Engajamento radial menor
• Espessura estável do chip
• Comprimento de ferramenta curto
• Múltiplos cortes leves
• Suporte adequado da peça
Os métodos de fixação devem permitir a dispersão completa das forças de fixação sem danificar seções finas. O tipo de sistema de retenção de trabalho utilizado (mandíbulas macias, Luminárias modulares, Fixação de trabalho a vácuo, etc.) deve ser baseado no tamanho, geometria, e superfícies disponíveis da peça.
Remoção de lascas e prevenção de bordas acumuladas
Lascas de alumínio às vezes grudam na lâmina de corte ou acabam formando cavidades profundas na peça. Lascas que são recortadas podem causar riscos no acabamento superficial, gerar calor adicional, e causar falha prematura da ferramenta de corte.
| Problema | Causa Mais Provável | Curso de Ação |
| Aresta construída | A ferramenta está cega ou a lubrificação é ruim | Afiar a ferramenta e melhorar a lubrificação |
| Superfície riscada | Chip recortado | Reposicionar o líquido de arrefecimento de jato de ar ou remoção de lascas |
| Rebarbas excessivas | Ferramenta está gasta ou método incorreto | Inspeção de ferramentas e métodos |
| Marcas de conversa | O engajamento da ferramenta é instável | Encurte a ferramenta e melhore o método |
| Superaquecimento local | Chips não são removidos | Melhor remoção e redução do recorte de cavacos |
Escolhendo entre tipos de 3 eixos, 3 2, e fresagem de 5 eixos
A fresagem de 3 eixos é a mais econômica para placas planas e carcaças, e bolsos abertos. O 4-eixo é útil para usinagem de recursos rotacionais, e faces laterais. Quando as características estão em ângulo, 3 2 é útil, e quando os contornos são mais complexos, e o acesso é restrito, então é necessário 5-eixo.
A usinagem de cinco eixos não é necessária para todas as peças. Seu principal valor é reduzir as configurações, Melhorando as relações posicionais, permitindo ferramentas mais curtas, e limitar o erro acumulado de alinhamento em componentes complexos de usinagem CNC de alumínio automotivo.
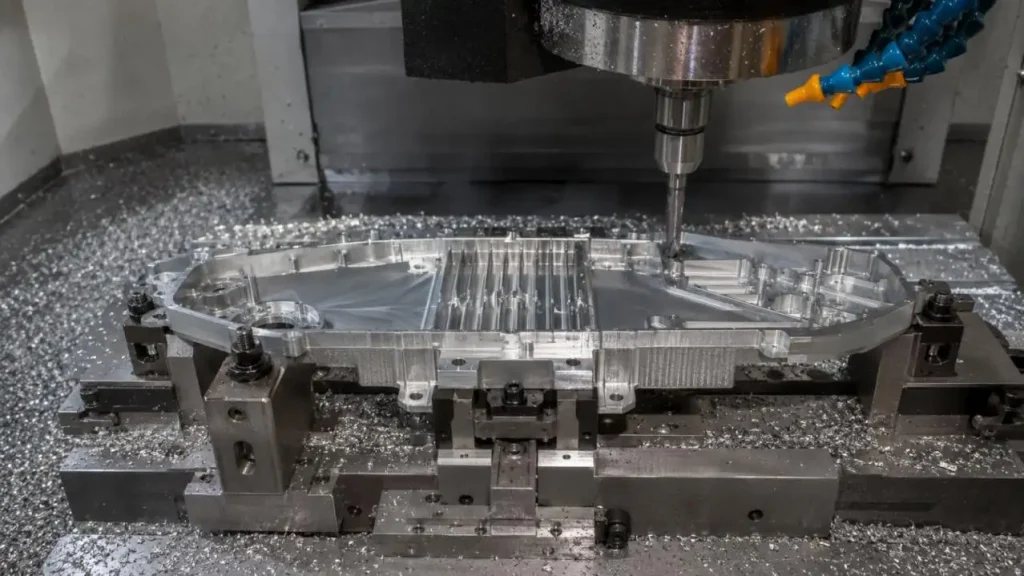
Controle de Qualidade e Custo de Produção
A usinagem em alta velocidade deve controlar mais do que o tempo de ciclo. A inspeção pode incluir:
• Planicidade e perfil
• Diâmetro e posição do furo
• Coaxialidade
• Dimensões do sulco de vedação
• Rugosidade superficial
• Rávidas e limpeza técnica
• Consistência de lote a lote
Inspeção do primeiro artigo, Medição de CMM, Sondagem em processo, Gerenciamento de vida útil da ferramenta, SPC, e relatórios de dimensão crítica podem apoiar a estabilidade da produção.
Custos decorrentes da remoção de materiais, Número de configurações, Uso de ferramentas, Risco de parede fina, inspeção, acabamento, e sucata. O processo ideal alcança qualidade estável ao longo de um tempo total de ciclo eficiente. Não é definido como o processo com a maior velocidade do eixo.
Palavras finais
Fresagem em alta velocidade, confiável e consistente, requer um equilíbrio entre a dinâmica da máquina e da ferramenta de corte, Trajetórias de ferramentas, equipamento, arrefecimento, e inspeção. Mesmo a remoção de material e um processo ideal para remoção de lascas e folga são mais importantes do que apenas usar uma alta velocidade do eixo.
Você está projetando novos componentes de usinagem CNC de alumínio automotivo? A prototipagem GD pode ajudar você Projete e otimize seu componente. Desenhos e arquivos podem ser enviados e uma classificação de alumínio, Quantidade desejada, Tolerâncias de usinagem, e acabamento superficial junto com critérios de inspeção podem ser adicionados. A equipe de engenharia avaliará o pedido e aconselhará sobre a solução de usinagem mais eficaz para protótipos, Pequenas séries de produção, ou componentes finais de produção.
Perguntas frequentes
Q1. A prototipagem GD pode alcançar uma rugosidade superficial de Ra 0,2μm?
Alcançar Ra 0,2 μm é possível com materiais e design adequados. No fim das contas,, O acabamento superficial é influenciado pelo design das peças e características, Ferramenta de usinagem superficial, Configuração da máquina, Rigidez das peças, e qualquer operação adicional de acabamento superficial.
Q2. Quais serviços de usinagem CNC a GD Prototyping oferece?
A GD Prototiping oferece 3 eixos, 4 eixos, 3 2-eixos, e fresagem CNC simultânea de 5 eixos, assim como torneamento CNC.
Q3. Quais são as ligas de alumínio compatíveis com usinagem para aplicações automotivas?
Tipicamente, As opções incluem as ligas de alumínio: 5052, 6061, 6082, 2024, 5083, 7050, 7075, e ADC12. Outras ligas podem ser consideradas dependendo do projeto específico.
Q4. A GD Prototiping pode fabricar peças automotivas de alumínio com paredes finas?
Com certeza. A prototipagem GD pode analisar o caminho da ferramenta, Sequências de usinagem, Suportes de fixação, e margem para acabamento a fim de mitigar a deformação de carcaças e partes estruturais de paredes finas.
Q5. Quais são as tolerâncias de usinagem da Prototipagem GD?
Para alguns metais, tolerâncias de aproximadamente ±0.05 mm pode ser possível. As tolerâncias absolutas que podem ser consideradas dependem do tamanho da peça, Geometria das peças, A condição do material, Acessibilidade de Recursos, e requisitos de inspeção.
