






Usinagem de Gabinete CNC de Alumínio: Como Controlar a Deformação de Paredes Finas
A deformação de parede fina na usinagem de invólucros CNC de alumínio pode ser controlada por meio da seleção estável de materiais, Design uniforme de paredes, Remoção balanceada de materiais, Trajetórias de ferramentas de baixa tensão, Fixturing otimizado, Condições de corte controladas, Finalização em etapas e inspeção em estado livre.
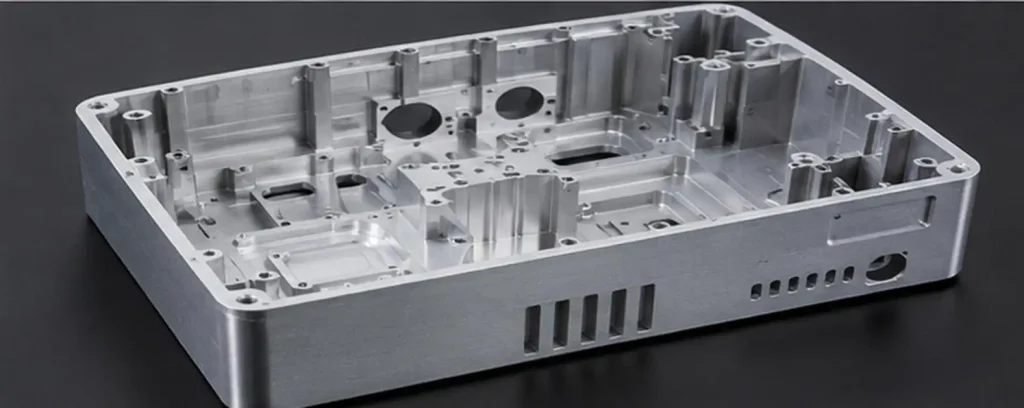
A deformação raramente é causada por um único fator. Geralmente, resulta dos efeitos combinados da tensão residual do material, Força de corte, Pressão de fixação, Expansão térmica e rigidez estrutural insuficiente. Para eletrônica, médico, Invólucros de comunicação e automotivos, até distorções menores podem causar desalinhamento da PCB, Interferência de conectores, compressão desigual da junta ou contato térmico ruim.
O que é a deformação de parede fina?
Caixas de alumínio de parede fina frequentemente contêm cavidades profundas, longas paredes laterais, Quadros estreitos, aberturas dos conectores, Recursos de dissipação de calor e superfícies de montagem de precisão. Porque grande parte do estoque original foi removido, A estrutura restante tem resistência limitada à flexão.
Modos comuns de deformação incluem:
| Deformação | Aparência típica | Consequência possível |
| Entortamento | A base ou cobertura se curva para cima | Falha de vedação ou montagem |
| Expansão da muralha | Paredes longas se movem para fora | Erros de perfil e dimensionais |
| Contração da parede | Paredes saltam para dentro após desprender | Interferência de PCB ou componente |
| Torção | Cantos diagonais diferem em altura | Planicidade e instabilidade de montagem |
| Reentrância local | Distorção próxima às grampos | Defeitos cosméticos ou dimensionais |
| Deriva térmica | As dimensões mudam durante a usinagem | Precisão instável no acabamento |
Por que caixas finas de alumínio se deformam?
Tensão Residual em Material de Alumínio
Placa laminada, O material extrudido e o alumínio tratado termicamente podem conter tensão interna. Quando o material é removido pesadamente de um lado, O balanço de tensão original muda e o recinto pode se curvar.
O risco depende de:
• Planicidade de matérias-primas e rota de fabricação
• Condição de tratamento térmico
• Direção e quantidade de remoção de material
• Espessura final da parede e base
• Tempo permitido entre o desbaste e o acabamento
Rigidez da parede baixa
Paredes finas podem se defletir sob forças de corte relativamente baixas. Durante a usinagem, A ferramenta pode empurrar a parede para longe da posição programada. Após o cutter passar, A parede se recua, Produzindo erro dimensional ou ondulação superficial.
Força de Fixação Excessiva
Uma peça pode medir corretamente enquanto segurada em um aparelho, mas se deformar após a liberação. Pressão de fixação concentrada pode pré-dobrar uma parede lateral ou placa base. Por esse motivo, Uma fixação mais forte nem sempre melhora a precisão da usinagem de caixas CNC de alumínio.
Calor de Corte
Ferramentas desgastadas, A deficiente evacuação do chip e o engajamento excessivo das ferramentas geram calor localizado. Porque o alumínio se expande conforme sua temperatura sobe, Finalizar um recinto quente pode resultar em deriva dimensional após o resfriamento.
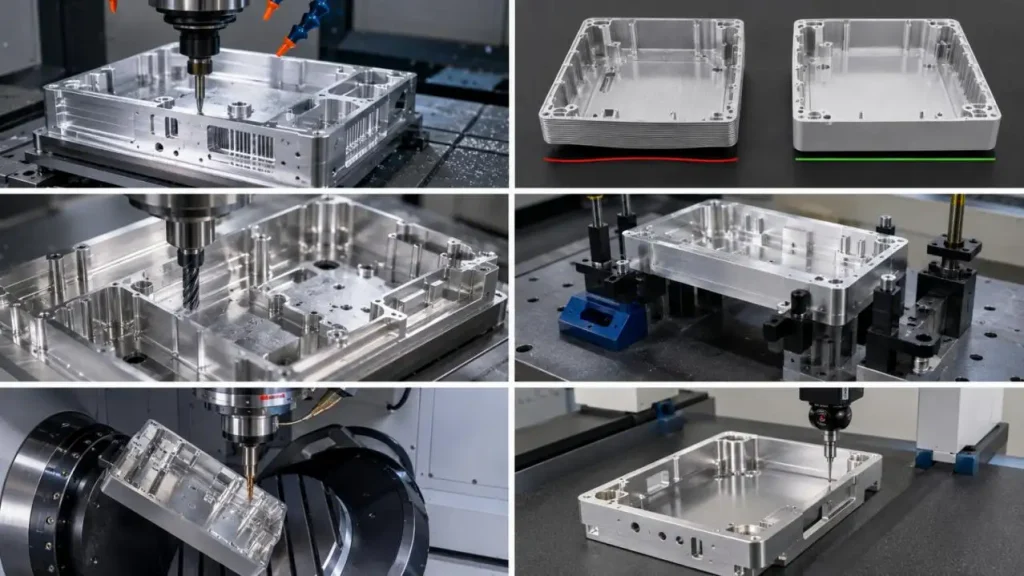
Seleção de Alumínio para Caixas de Parede Fina
A seleção de materiais deve considerar mais do que a força.
| Liga | Características de usinagem | Considerações sobre paredes finas |
| 6061 | Usinabilidade balanceada, Resistência e resposta à anodização | Escolha comum para carcaças eletrônicas e industriais |
| 5052 | Boa resistência à corrosão, mas relativamente macia | Requer controle cuidadoso da rebarba e do clamp |
| 2024 | Alta resistência e boa usinagem | A proteção contra corrosão deve ser avaliada |
| 7075 | Alta resistência e rigidez | Custo do material e tensão residual exigem atenção |
| 6082 | Propriedades estruturais e de usinagem equilibradas | Adequado para invólucros industriais |
Condição da matéria-prima, Desempenho térmico, Ambiente de corrosão, Os requisitos de anodização e o volume de produção também devem ser revisados antes da usinagem.
Diretrizes DFM para Redução da Deformação
O controle eficaz da deformação começa durante o projeto.
Manter uma espessura uniforme da parede
Mudanças abruptas na espessura da parede criam rigidez e cargas de corte desiguais. Paredes laterais e seções de base devem permanecer o mais consistentes possível. Regiões desnecessariamente finas devem ser evitadas, especialmente próximos aos conectores, furos roscados e superfícies de vedação.
Use raios práticos de canto
Raios internos muito pequenos exigem ferramentas pequenas ou estendidas. Essas ferramentas têm mais probabilidade de vibrar e desviar. Raios internos maiores permitem o uso de raios internos mais curtos, Cortadores mais rígidos.
Inclua as costelas com Cuidado
Embora as nervuras possam aumentar a rigidez do recinto, Eles também podem criar bolsões desfavoráveis, Limite o acesso a ferramentas de usinagem, e interferir na remoção dos chips se estiverem mal posicionados. Pois as nervuras proporcionam um pouco de rigidez, O equilíbrio entre rigidez e facilidade de usinagem deve ser considerado.
Implemente Tolerâncias Rígidas com Discriminação
Aplique tolerâncias rigorosas a:
• Furos para localizar a placa de circuito circuito (PCB)
• Aberturas de conectores
• Sulcos de vedação
• Superfícies para contato térmico
• Superfícies roscadas
• Superfícies de revestimento
Evite a noção de que tolerâncias rigorosas para superfícies de um gabinete melhorarão seu desempenho. Na verdade, Você provavelmente vai aumentar os custos com pouco efeito no desempenho.
Estratégias de usinagem para estabilidade em paredes finas
Um processo confiável de usinagem CNC em alumínio geralmente separa o desbaste, Semi-Finalização e Finalização.
Uma sequência típica é:
- Remova a maior parte do material durante o desbaste balanceado.
- Deixe material uniforme nas paredes e superfícies críticas.
- Permitir que o estresse residual se redistribua.
- Vire ou volte a prender o gabinete.
- Semi-acabamento da cavidade e do perfil externo.
- Dimensões críticas completas com passagens leves de acabamento.
O material deve ser removido simetricamente sempre que possível. O desequilíbrio de tensão pode ser minimizado por camadas e troca de lados durante a usinagem.
Costelas temporárias, bases sacrificiais, Pinos de suporte ou estruturas periféricas podem preservar a rigidez enquanto a cavidade está sendo produzida. Essas características são removidas somente após o término das superfícies críticas.
Caminhos de ferramenta de baixo engajamento radial também são úteis porque mantêm uma carga de corte mais estável. Paredes finas devem ser finalizadas por várias passagens leves, em vez de um corte final pesado.
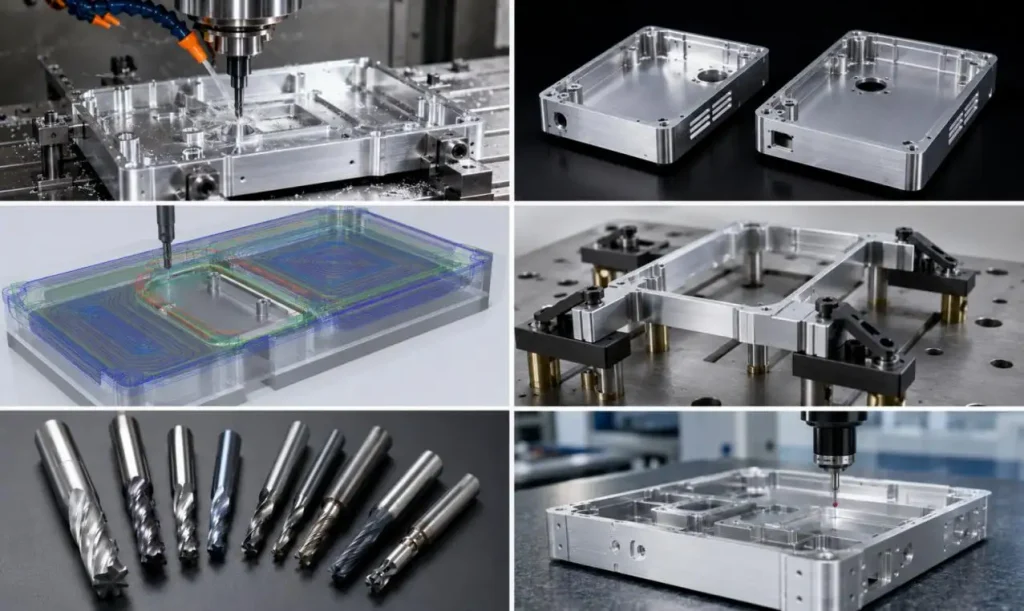
Considerações sobre Ferramentas e Fixação
Ferramentas afiadas específicas para alumínio com canhuras polidas ajudam a reduzir a força de corte e evitar a aderência de lascas. O saliência da ferramenta deve ser mantido o mais curto possível quanto a geometria permitir.
| Fator | Objetivo de controle | Risco se mal controlado |
| Diâmetro da ferramenta | Acesso ao equilíbrio e rigidez | Deflexão e vibração |
| Profundidade axial | Remover material progressivamente | Força local excessiva |
| Engajamento radial | Estabilizar a carga da ferramenta | Deslocamento da parede |
| Alimentação e velocidade | Evite esfregar ou sobrecarregar | Calor, Vibração ou desgaste de ferramentas |
| Líquido de arrefecimento e ar | Controle o aquecimento e remova chips | Recorte e danos à superfície |
Os dispositivos devem distribuir a força por uma ampla área. Mandíbulas macias usinadas, Suportes multipontos e placas sacrificiais são comumente usados. Luminárias a vácuo podem se adequar a grandes coberturas, Mas a sucção não deve puxar a peça para uma forma distorcida.
Antes da inspeção final, O gabinete deve ser liberado do clampamento pesado e medido em condição livre ou representativa da montagem.
Como a Usinagem Multi-Eixo Ajuda
A usinagem em três eixos é adequada para recessos típicos e características planas. Uma variante de 3 eixos 2 reduz o número de configurações necessárias para superfícies inclinadas e furos e conectores laterais e internos. A usinagem de cinco eixos permite melhor posicionamento de ferramentas para superfícies extremamente complexas e possibilita configurações de ferramentas potencialmente menores.
Enquanto a usinagem de cinco eixos permite a possibilidade de reduzir a deformação devido à maior rigidez causada pela redução dos setups, não remove o estresse residual.
Inspeção e Acabamento de Superfície
Itens críticos de inspeção incluem planicidade, Perfil, Posição do buraco, Espessura da parede, Sulcos de vedação, Lacunas de acasalamento e rugosidade da superfície. Inspeção da CMM, Medidores de altura, Medição de contorno, Testes de rugosidade e testes de montagem podem ser necessários.
O acabamento superficial também deve ser considerado durante o DFM. A anodização pode alterar dimensões críticas, enquanto jateamento de areia, Polimento e escovação podem afetar as bordas ou a consistência visual. Áreas de aterramento condutoras, Tópicos, Faces de vedação e ajustes de precisão podem exigir mascaramento ou compensação dimensional.
Como a Prototipagem GD Suporta a Usinagem de Gabinete CNC de Alumínio
A GD Prototiping apoia projetos que vão desde protótipos funcionais até produção de baixo volume e uso final utilizando 3-eixos internos, 4 eixos, 3 usinagem de 2 eixos e simultânea de cinco eixos.
Opções de alumínio disponíveis incluem 6061, 5052, 2024, 7075, 5083, 6082, 3003 e 1100. As opções de acabamento incluem superfícies usinadas, Anodização, Jateamento, Acabamentos polidos e escovados.
Sob condições adequadas de material e geometria, A capacidade de usinagem pode atingir tolerâncias de aproximadamente ±0.05 mm e rugosidade superficial até Ra 0,2 μm. Esses valores não são automáticos para todo gabinete de parede fina; Os resultados alcançáveis dependem do tamanho da peça, Espessura da parede, Condição do material, Requisitos de fixação e inspeção.
Com uma oficina de máquinas interna, Programação de produção 24 horas por dia, 7 dias por semana, e suporte de engenharia um a um, A prototipagem GD pode revisar desenhos, Tolerâncias e riscos de deformação antes da fabricação.
Construindo Caixas de Alumínio de Parede Fina Mais Estáveis
Usinagem confiável de invólucros CNC de alumínio requer controle coordenado do material, geometria, Trajetórias de ferramentas, Fixação e inspeção. Paredes uniformes, Desbaste balanceado, Acabamento de luz e medição de estado livre são frequentemente mais importantes do que a precisão da máquina sozinha.
A GD Prototyping fornece análises práticas de DFM para protótipos de gabinetes de alumínio e peças de produção. Envie seus desenhos de encerramento para avaliar a espessura da parede, Sequência de usinagem, Tolerâncias, Requisitos de acabamento e inspeção da superfície antes do início da produção.
Perguntas frequentes
Q1. A GD Prototyping tem usinagem de gabinete CNC de alumínio?
Sim. A GD Prototyping oferece usinagem CNC de alumínio para protótipos funcionais e peças de produção. Eles fornecem usinagem CNC 3/4/5 eixos para diversas aplicações.
Q2. A GD Prototiping Can Maquinaria Caixas de alumínio de parede fina?
Sim. A GD Prototiping é capaz de projetar paredes finas, cavidades profundas, e nervuras / conectores / vedações / suportes. A equipe de engenharia revisa as características profundas para identificar preocupações sobre como o material será mantido, Como as ferramentas vão acessar os recursos, e como o material se deforma durante a usinagem.
Q3. Quais ligas de alumínio são permitidas para usinagem de caixas CNC?
Alumínio 6061, 5052, 2024, 7075, 5083, 6082, 3003, e 1100 são todas ligas de alumínio aceitáveis. Ao escolher seu material, Considere o restante do seguinte: força, usinagem, corrosão, termal, e acabamento superficial.
Q4. Quais tolerâncias a Prototipagem GD pode alcançar?
Dependendo do material e da geometria, A prototipagem GD pode atingir tolerâncias em torno de ±0.05 mm. As tolerâncias reais dependem da espessura da parede, Geometria das características, O material, e requisitos de inspeção.
Q5. Qual é a rugosidade superficial para gabinetes de alumínio usinado?
A rugosidade da superfície para caixas de alumínio depende da usinagem e dos requisitos de características, mas pode ser tão baixa quanto Ra 0,2 μm. Essa capacidade não pode ser aplicada a todas as superfícies de um recinto.
