






Serviços de usinagem CNC de 5 eixos para componentes aeroespaciais: Um Estudo de Caso de Suporte de Turbina
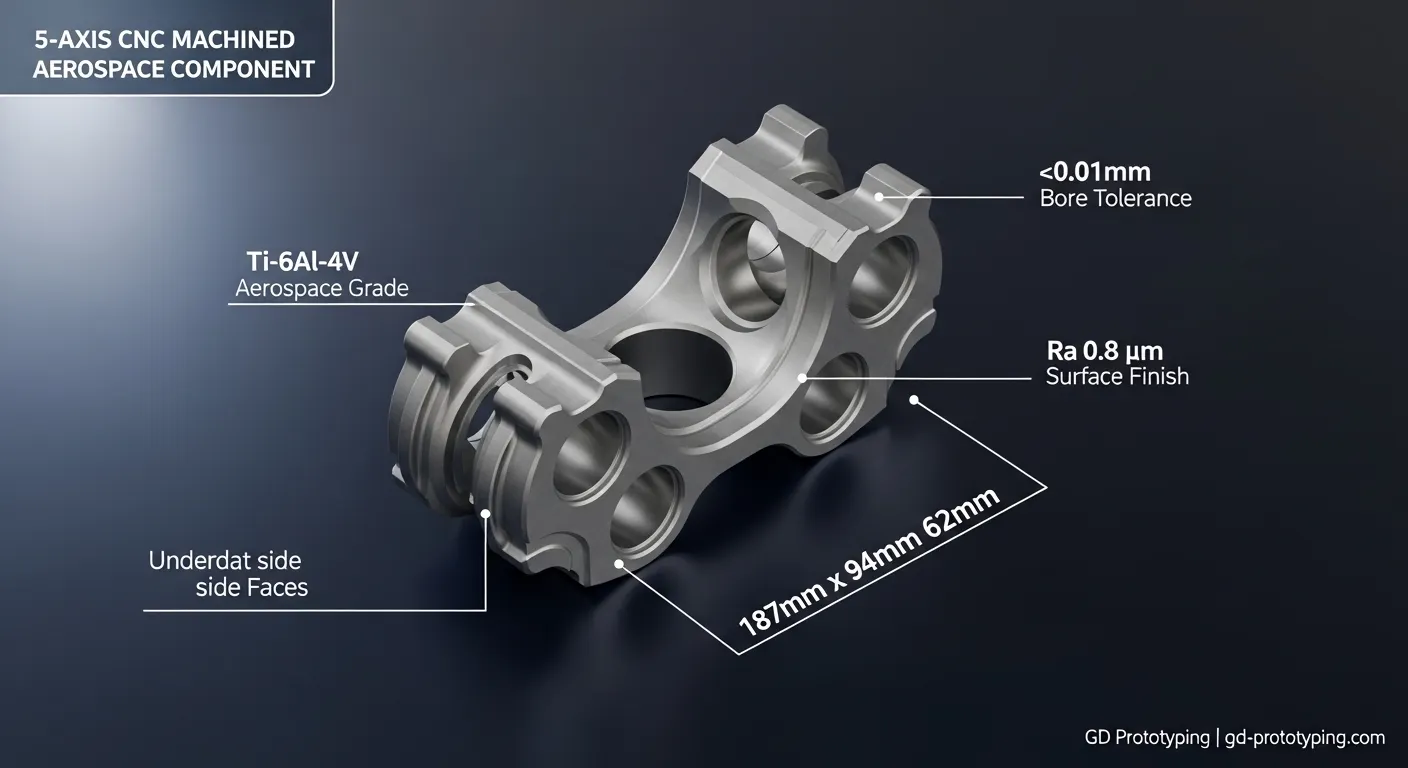
Usamos usinagem CNC totalmente simultânea de 5 eixos no suporte de suporte de turbina de titânio de um fabricante aeroespacial europeu. A peça era Ti-6Al-4V, 187mm x 94mm x 62mm, com um ±0.0Tolerância crítica de diâmetro de 1mm. Entregamos 50 peças validadas em 14 dias, alcançando uma taxa de inspeção de 98% na primeira passagem e zero falhas de campo nos testes funcionais pós-entrega.
Introdução
Um engenheiro de compras aeroespaciais entrou em contato conosco com um problema que vemos com frequência: um fornecedor havia rejeitado o desenho do suporte da turbina após três rodadas de revisão do DFM. A geometria tinha cinco faces de undercut, uma cavidade interna de 14mm de profundidade com seções de parede de 0,8mm, and a bore cluster that needed to hold ±0.01mm across a 62mm span.
Com usinagem convencional de 3 eixos, Essa peça requer pelo menos quatro configurações separadas. Cada mudança de configuração introduz deslocamento de dados. Em uma peça de titânio com tolerâncias tão apertadas, even a 0.008mm datum error is enough to fail inspection.
Nossa equipe ofereceu um caminho diferente: usinagem CNC totalmente simultânea de 5 eixos a partir de um único dispositivo. Essa única decisão mudou tudo sobre o andamento desse projeto.
Visão Geral do Projeto
O cliente era um fornecedor de aviônicos e componentes estruturais de nível 1, sediado na Alemanha, desenvolver um suporte de turbina de próxima geração para um programa de aeronaves comerciais de fuselagem estreita. O suporte fica entre a estrutura da nacela do motor e a carcaça central do motor. Ele suporta tanto carga estrutural estática quanto ciclos de vibração durante o voo, Portanto, a precisão dimensional e a integridade da superfície não são opcionais.
They needed 50 prototyping and pre-production parts for FAI (Primeira Inspeção do Artigo) Teste de qualificação e carga funcional. O prazo de entrega era inegociável: 14 calendar days from drawing approval.
Eles vieram paraPrototipagem GD após o fornecedor anterior não conseguir manter a tolerância de posição do diâmetro em dois lotes de teste.
Especificações Técnicas
| Parâmetro | Detalhe |
|---|---|
| Material | Titanium Grade 5 (Ti-6Al-4V, AMS 4928) |
| Nome da peça | Suporte de Suporte da Turbina |
| Dimensões | 187mm x 94mm x 62mm |
| Tolerância Crítica ao Furo | ±0.01mm |
| Tolerância Geral | ±0.03mm |
| Espessura da parede (mínimo) | 00,8mm |
| Acabamento de Superfície | Ra 0,8 μm (Furo), Ra 1,6 μm (Faces externas) |
| Quantidade | 50 parts (Pré-produção) |
| Tempo de espera | 14 dias de calendário |
| Processo Primário | Fresagem CNC Simultânea Completa de 5 Eixos |
| Processo Secundário | Torneamento CNC (Recursos do chefe), Desbarba manual |
| Máquina Usada | DMG Mori DMU 65 monoBLOCK |
| CAM Software | Siemens NX CAM |
| Método de Inspeção | Zeiss CMM, Profilômetro de Superfície |
Processo de usinagem
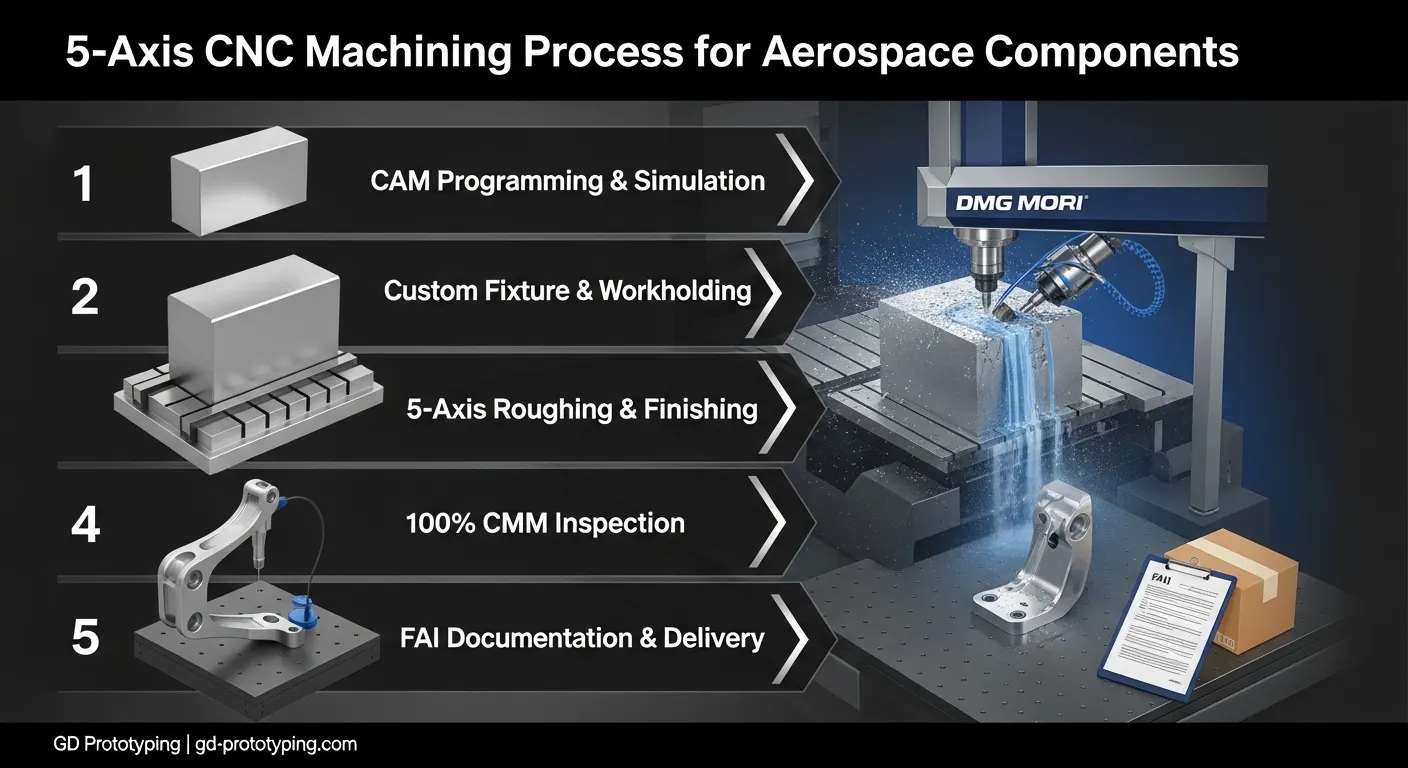
Here is how we took this bracket from raw titanium billet to inspection-ready part in 14 days.
Passo 1: Programação em CAM e Simulação de Trajetória de Ferramentas
Nosso engenheiro de CAM construiu toda a trajetória de ferramentas no Siemens NX CAM. Antes de cortar um único aparado, Rodamos uma simulação completa de colisão em software. Essa etapa encontrou dois conflitos de folga entre os porta-ferramentas no ângulo de aproximação da cavidade interna. We resolved them by adjusting the tool tilt axis to 12 degrees offset and switching from a standard BT40 holder to a slim-nose shrink-fit holder.
Passo 2: Design e Fixação de Luminárias
Projetamos um suporte modular personalizado de titânio que prendia o tarugo na zona da flange base, mantendo as cinco faces críticas abertas para acesso às ferramentas. Rigidez de fixação não é negociável com titânio: A baixa condutividade térmica do material significa que o calor se acumula rapidamente, and any chatter during cutting accelerates tool wear and can cause micro-surface damage that fails the Ra 0.8 μm bore spec.
Passo 3: Rugosidade
Usamos uma fresa de extremidade de 12mm de carboneto e 4 canhuras para desbaste, removing material in 1.5mm axial depth passes at 180 m/min cutting speed. Coolant was high-pressure through-spindle flood at 80 bar to clear titanium chips and suppress heat. Deixamos um estoque de 0,25mm em todas as paredes para a passagem de acabamento.
Passo 4: Semi-Finalização e Finalização
Para as faces complexas de sub-corte e a cavidade interna, Rodamos caminhos simultâneos completos de 5 eixos usando um cortador de carbureto de 6mm com ponta esférica e passo de 0,1mm. O RTCP do DMG Mori (Ponto Central da Ferramenta Rotacional) função manteve a ponta da ferramenta com precisão na superfície curva normal durante todas as rotações dos eixos, eliminando o erro posicional que ocorreria se reposicionássemos a peça.
Final bore finishing used a 10mm solid carbide reamer running at 25 m/min with a 0.02mm/rev feed. That combination held the bore diameter to within ±0.008mm across all 50 parts.
Passo 5: Desbarba e preparação de superfície
A desbarba manual era feita em todas as bordas internas com rebarbas de carboneto compatíveis com titânio. As peças eram então limpas em um banho ultrassônico antes da inspeção.
Desafios e Soluções
Esse projeto teve dois sérios problemas técnicos. Aqui está o que aconteceu e como consertamos cada um.
Desafio 1: Deformação de parede fina durante usinagem em cavidades internas
A seção de parede de 0,8mm na base da cavidade interna era a característica mais perigosa dessa parte. Durante nossos dois primeiros cortes de teste em amostras pré-produção, the wall deflected by 0.04mm under tool pressure. That pushed it outside the ±0.03mm general tolerance.
O que tentamos primeiro (e por que falhou): Reduzimos a profundidade de corte para passagens axiais de 0,5 mm. A deflexão melhorou um pouco, mas não o suficiente. The wall still measured 0.036mm out of position on one side after machining.
A correção real: Redesenhamos a sequência do caminho da ferramenta para que as paredes de cavidade fossem cortadas grosseiramente apenas na direção de fresagem de escalada, o que reduz a força radial de corte que empurra contra a parede. Também adicionamos uma estratégia de suporte onde deixamos 0,15mm extra de material na face oposta da parede durante o desbaste para atuar como um reforço temporário, removendo-a apenas durante a última passagem de finalização. Após essa mudança, all 50 production parts measured within ±0.018mm on the wall position, bem dentro das especificações.
Desafio 2: Desvio da posição do diâmetro ao longo de um vão de 62mm
O suporte possui três diâmetros coaxiais espaçados ao longo de um vão de 62 mm. The client's FAI requirement was that all three bore centers stay within ±0.01mm true position relative to the primary datum. Isso é apertado para uma peça de titânio, porque a baixa condutividade do material causa crescimento térmico durante a usinagem que move os datums.
O que tentamos primeiro (e por que falhou): In our first batch of 10 parts, usinamos os três furos no mesmo ciclo contínuo. Quando o CMM mediu essas partes, the third bore in the sequence showed +0.013mm true position error - Logo fora da especificação. Rastreamos o erro ao crescimento térmico no aparelho e na peça durante o ciclo de corte de 38 minutos.
A correção real: We added a mid-cycle dwell step of 8 minutes between roughing the bore cluster and finishing it, com o líquido de arrefecimento funcionando continuamente. Isso estabilizava a temperatura da peça até 1,5°C em relação ao ambiente antes do acabamento. We also re-measured the datum reference every 5 parts using the machine's touch probe and applied an automatic offset correction. Após esse protocolo, bore true position across all remaining 40 parts stayed within ±0.009mm.
Controle de Qualidade
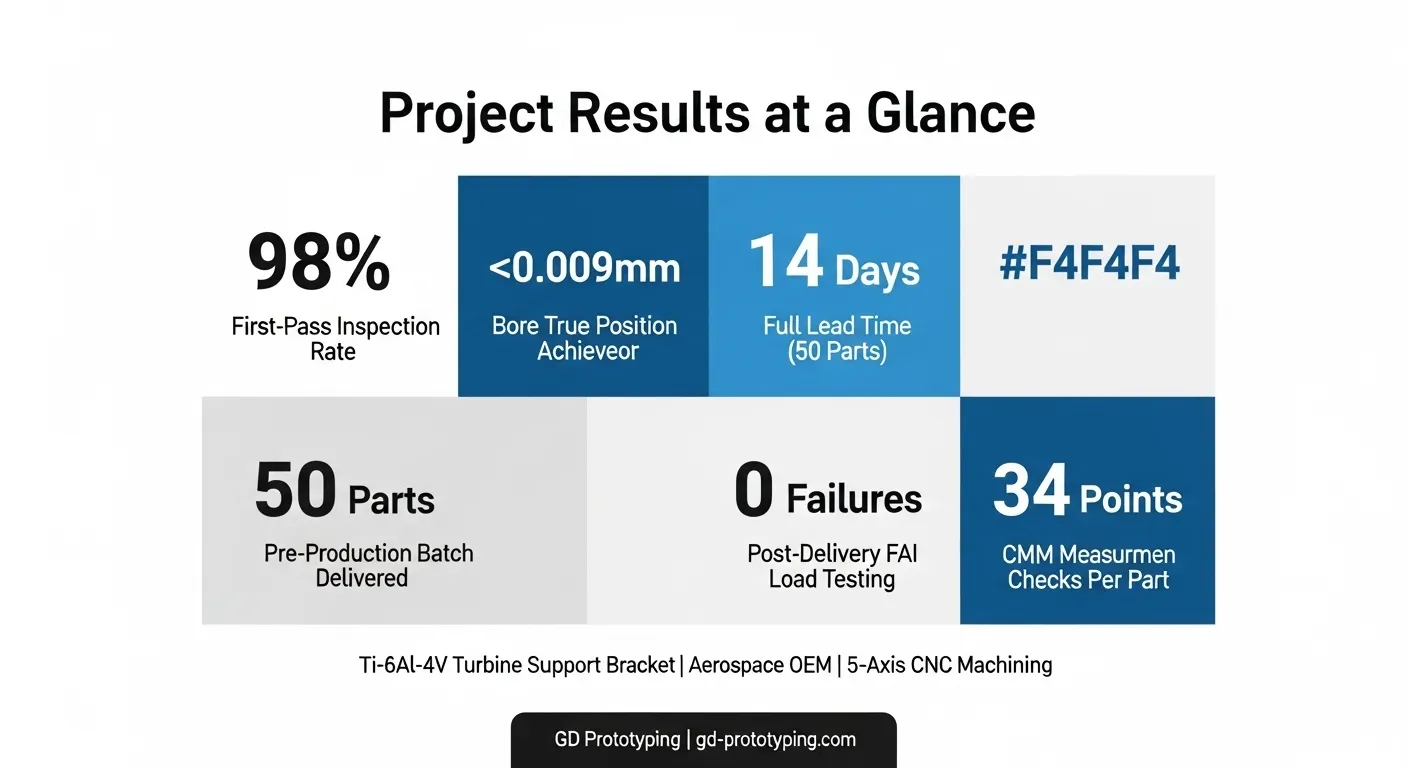
Cada peça passava por um protocolo de inspeção em três etapas antes do envio.
Stage 1: Inspeção da Sonda de Toque em Processo
A sonda de toque integrada Renishaw da DMG Mori verificava a posição do datum e o diâmetro do furo após cada operação de acabamento, diretamente sobre a mesa da máquina. Isso nos permitiu perceber qualquer desvio antes que a peça fosse desabraçada.
Stage 2: Relatório Dimensional Completo do CMM
We measured 100% of the 50 parts on a Zeiss Contura CMM. Each report covered 34 measurement points including:
- 3 bore diameters and true positions
- 5 face-to-face parallelism values
- Minimum wall thickness at 6 cavity points
- 4 thread-form features
Stage 3: Verificação de Acabamento de Superfície
We used a Mitutoyo SJ-210 profilometer on each bore and 3 external faces per part. All 50 parts passed Ra 0.8 μm on bores and Ra 1.6 μm on external faces.
O pacote completo de dados CMM, Certo material, e os registros de máquinas eram entregues junto com o envio como parte do pacote de documentação da FAI.
Resultados
Os números contam a história claramente:
- Prazo de entrega: 14 calendar days from drawing approval to delivery, conforme combinado
- Taxa de inspeção na primeira passagem: 98% (49 of 50 parts passed all 34 measurement points on first inspection; 1 part required a light bore re-ream)
- Furo posição verdadeira: All 50 parts within ±0.009mm against a ±0.01mm requirement
- Conformidade da espessura da parede: 100% das peças dentro de ±0.018mm against ±0.03mm spec
- Acabamento superficial: 100% pass rate on all Ra measurements
- Testes funcionais pós-entrega: 0 failures across 50 parts during the client's FAI load and vibration testing program
- Reordenação do cliente: The client placed a 200-part follow-on order within 3 weeks of delivery
Por que a usinagem CNC de 5 eixos foi usada
Essa parte não poderia ser feita de forma confiável de outra forma. Aqui está uma comparação rápida:
Elenco: A fundição por investimento pode produzir formas quase líquidas de titânio, mas a precisão dimensional nos diâmetros e nas faces de tolerância apertada exige extenso pós-usinagem de qualquer forma. Para uma pré-produção de 50 partes, casting tooling cost alone would have been $8,000-$12,000 USD com prazo de 6 semanas antes da primeira parte.
Impressão 3D (DMLS/SLM): A manufatura aditiva de titânio pode produzir geometrias complexas, mas isso deixa tensões internas que afetam a estabilidade dimensional e a cilindricidade do diâmetro. Post-processing still requires machining to achieve Ra 0.8 μm bore finish. Para componentes estruturais críticos para voo, Os requisitos de rastreabilidade de materiais e documentação da propriedade conforme construída adicionam semanas aos prazos de validação.
3-Axis CNC Machining: Technically possible with 4+ setups, Mas cada etapa de refixação introduz risco de deslocamento de dados. On a part with ±0.01mm bore true position, Esse risco é inaceitável. NossoEstudos de caso de usinagem CNC Mostre por que um único sistema de 5 eixos é a escolha certa para geometrias aeroespaciais complexas.
Usinagem simultânea total de 5 eixos a partir dePrototipagem GD eliminou completamente o problema da refixturing, comprimido o tempo de entrega, e fornecia ao cliente um registro completo de qualidade documentado pela CMM em cada peça.
FAQ
Quais materiais você pode usinar para componentes aeroespaciais usando CNC de 5 eixos?
Usinamos regularmente titânio Ti-6Al-4V (AMS 4928), alumínio 7075-T6 e 6061-T6, Inconel 718, and stainless 17-4 PH for aerospace applications. Certificações de materiais e documentação completa de rastreabilidade estão disponíveis para todo o estoque de grau aeroespacial. Visite nossoPágina de serviços de usinagem CNC para a lista completa de materiais.
Qual tolerância você pode manter em peças aeroespaciais de 5 eixos?
Our standard general tolerance is ±0.05mm. Para características críticas do diâmetro e tolerâncias de posição em peças de 5 eixos, Nós costumamos segurar ±0.01mm using in-process touch probe verification and 100% CMM inspection. Surface finish down to Ra 0.2 μm is achievable on finished bores.
Quanto tempo leva para usinar peças de protótipos CNC aeroespaciais?
Os prazos de entrega dependem da complexidade e quantidade das peças. Para o parchete neste estudo de caso, 50 parts shipped in 14 days. Simple prismatic parts in small quantities can ship in 5-7 days. Entre em contato conosco para um cronograma específico do projeto.
Você fornece documentação FAI e certificações de materiais??
Sim. Fornecemos relatórios completos de inspeção CMM, Certificados de moinho de materiais, Logs de processo, e dados de verificação de acabamento superficial como padrão em ordens aeroespaciais. Este pacote de documentação suporta requisitos AS9100 e FAI específicos para clientes.
Qual a diferença entre usinagem de 3 eixos de 2 eixos e uma de 5 eixos totalmente simultânea??
In 3+2 machining, Os dois eixos rotativos travam a peça em um ângulo fixo enquanto três eixos lineares fazem o corte. É mais rápido e barato para muitos recursos. Em 5 eixos totalmente simultâneos, Todos os cinco eixos se movem ao mesmo tempo, o que é essencial para geometrias de subcorte, Superfícies curvas complexas, e tolerâncias rígidas de posição verdadeira em múltiplas características. Usamos ambas as abordagens, dependendo da geometria da peça e dos requisitos de tolerância.
Conclusão
Este projeto de suporte de turbina de titânio mostra exatamente o que a usinagem CNC de 5 eixos totalmente simultânea pode fazer, que nenhum outro processo consegue igualar em escala de protótipo e pré-produção: Precisão de configuração única em geometria complexa, documentação completa do CMM, e um prazo de entrega de 14 dias.
Se seu componente aeroespacial tem tolerâncias de diâmetro apertadas, paredes finas, Faces de undercut, ou recursos multi-eixo, Nossa equipe emPrototipagem GD está pronto para revisar seu desenho. We'll give you a DFM analysis and quote within 12 hours.
Obtenha um orçamento gratuito para seu projeto de usinagem CNC aeroespacial
Navegue por nossosEstudos de caso de protótipos de usinagem CNC para ver mais exemplos reais de peças de precisão que produzimos para a indústria aeroespacial, médico, e clientes automotivos.
